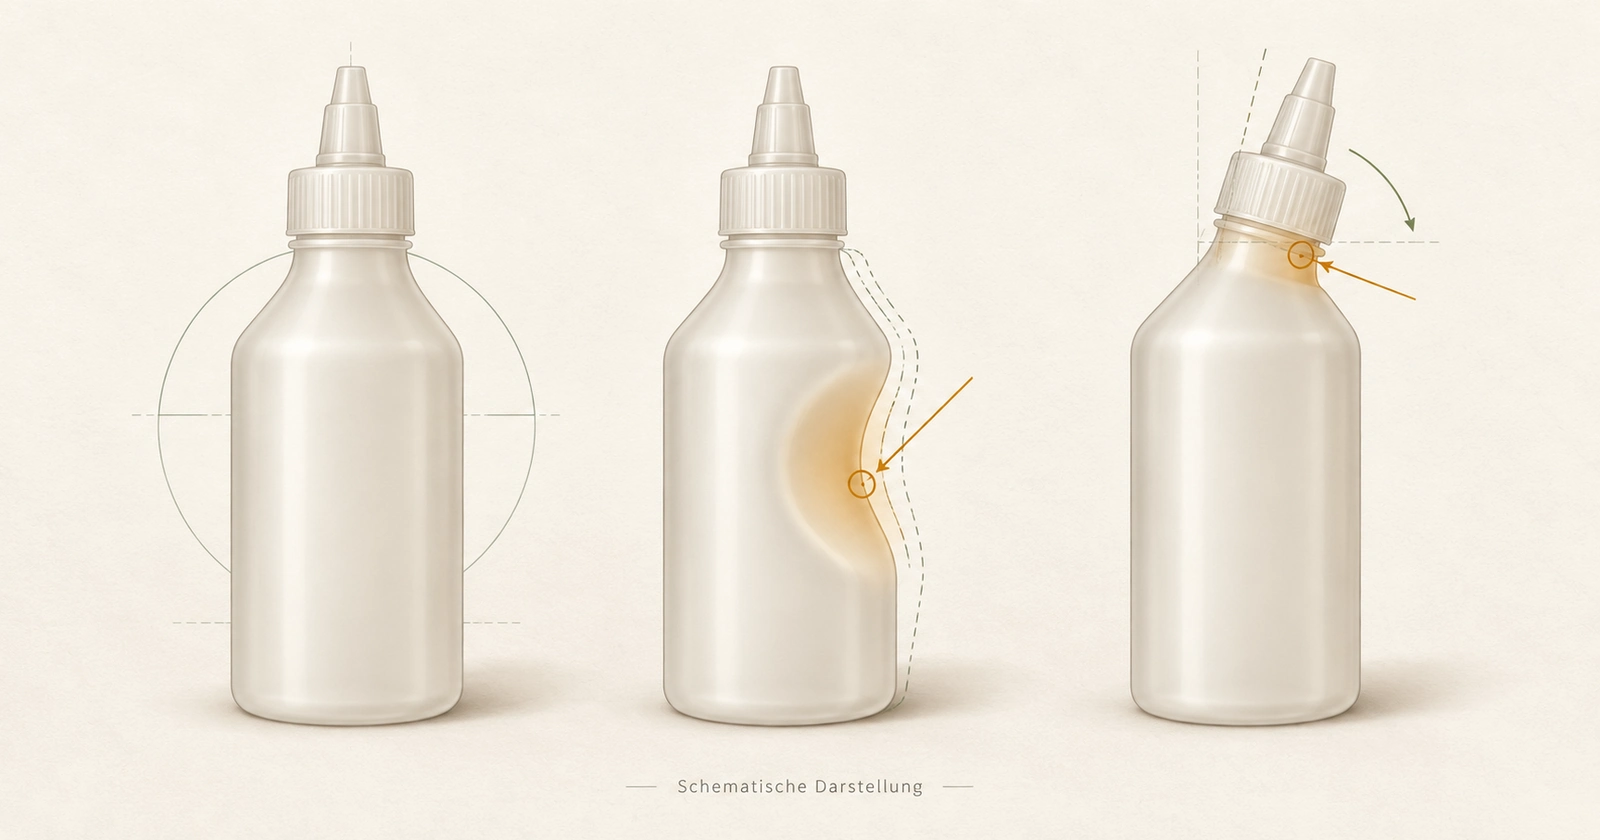
Wenn sich Ihre Quetschflaschen nach der Heißabfüllung verformen, schauen wir zuerst auf den Zeitpunkt: Ist die Flasche schon vor dem Verschließen auffällig, knickt sie erst beim Abkühlen ein oder entsteht der Schaden am Verschließer? So trennen wir thermische Verformung, Unterdruck und mechanische Belastung, bevor Material, Wanddicke oder Werkzeug geändert werden. Die folgenden Vergleichstabellen und das ausfüllbare Prüfprotokoll helfen Ihnen bei der Eingrenzung.
Erst den Fehler lokalisieren, dann eine Ursache prüfen: Eine dickere Flaschenwand ist noch keine Lösung, und eine formstabile Flasche ist noch kein Nachweis für einen sicheren Abfüllprozess.
Dieser Leitfaden unterstützt Sie bei einer bereits gewählten Verpackung und Abfüllroute. Wenn die grundsätzliche Verfahrenswahl noch offen ist, finden Sie die ergänzenden Kriterien in unserem Vergleich von Heißabfüllung und Kaltabfüllung.
1. Wann entsteht die Verformung? Den ersten auffälligen Prozessschritt finden
Für die Diagnose fotografieren wir dieselben markierten Flaschen aus gleicher Richtung, mit Maßstab und eindeutiger Proben-ID. Ein Foto des fertigen Ausschusses zeigt den Schaden, aber nicht unbedingt seinen Auslöser. Deshalb legen wir Beobachtungspunkte vor dem Füllen, nach dem Füllen, nach dem Verschließen und nach dem Abkühlen fest, ohne den regulären Prozessablauf zu verzögern.
| Erster auffälliger Zeitpunkt | Beobachtung | Zuerst abzugrenzende Ursache | Nächster Prüfschritt |
|---|---|---|---|
| Bereits an der Leerflasche | ovaler Hals, verzogene Kontur oder unebener Stand | Fertigungsabweichung, Lager- oder Transportschaden | ungefüllte Rückstellmuster derselben Charge vergleichen |
| Nach dem Füllen, noch vor dem Verschließer | Seitenwand gibt nach, Schulter sackt ab | Wärme unter Produktlast, Fülldüsenkontakt, Führung oder Staudruck | tatsächliche Produkttemperatur und Kontaktstellen dokumentieren |
| Unmittelbar nach dem Verschließer | Hals schief, Gewinde verformt oder Kappe verkantet | axiale Kraft, Ausrichtung, Greifer oder ungeeignete Mündungsabstützung | Muster vor und nach dem betreffenden Verschließkopf vergleichen |
| Während des Abkühlens | Wand zieht sich nach innen, Etikettierfläche wird wellig | Unterdruck trifft auf eine nachgiebige Wandzone | Druck- und Temperaturverlauf an geeigneten Prüfmustern erfassen |
| Nach einem weiteren Anlagenabschnitt | lokale Druckstelle oder neuer Verzug | Transportführung, Stau, Etikettierung oder zusätzliche Wärmeeinwirkung | Muster unmittelbar vor und nach diesem Abschnitt zuordnen |
| Erst im Karton oder während der Lagerung | bleibende Delle, Bodenschaden oder Aufblähung | Stapellast, Restwärme, Lagerklima oder weitere Produkt- und Verpackungseffekte | ungepackte Vergleichsmuster und zeitlichen Verlauf prüfen |
Aufgeblähte, undichte oder anderweitig verdächtige Lebensmittelgebinde gehören in die Bewertung der Qualitätssicherung. Eine verzögert auftretende Aufblähung darf nicht ohne Untersuchung als bloßer Flaschenfehler eingestuft werden. Betroffene Ware nach Ihrem Sperrverfahren behandeln; heiße oder unter Druck stehende Gebinde nicht unkontrolliert öffnen oder anstechen.
2. Flaschenwand, Boden oder Mündung: Ähnliche Schäden getrennt bewerten
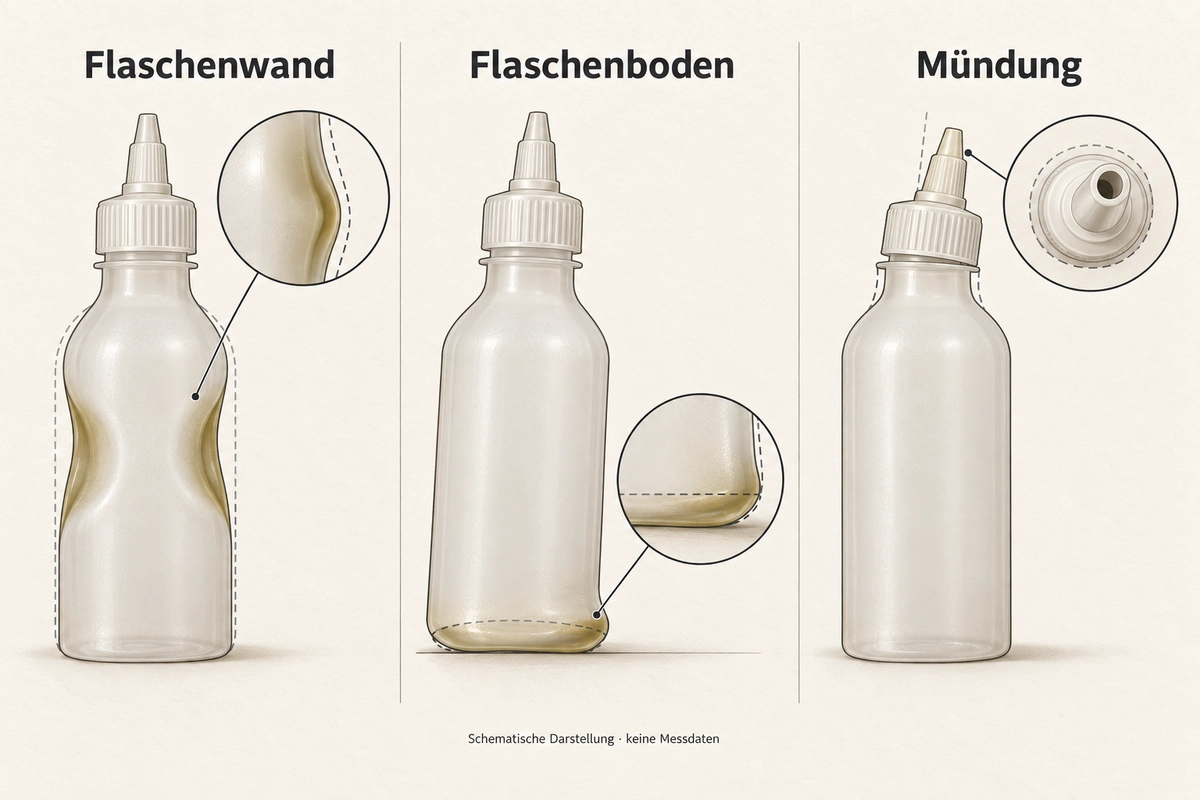
Eingefallene Flaschenwand: Unterdruck oder äußere Belastung?
Beim Abkühlen kann sich die Sauce zusammenziehen. Gleichzeitig ändern sich Temperatur und Zusammensetzung des Gases im Kopfraum; Wasserdampf kann kondensieren. In einem dichten Gebinde kann dadurch Unterdruck entstehen. Ob die Wand einknickt, hängt auch davon ab, wie warm und nachgiebig sie in diesem Moment ist.
Eine Delle allein beweist jedoch keinen Vakuumkollaps. Liegt sie immer auf Höhe einer Führungsschiene, kommt eine äußere Belastung infrage. Tritt sie wiederholt an derselben Position zur Formtrennnaht auf, verdient die Wandverteilung besondere Aufmerksamkeit. Ein gezielt konstruiertes Vakuumpaneel ist wiederum eine vorgesehene Ausgleichszone und nicht automatisch ein Fehler.
Verformter Boden: Standfläche und Bodenkontur einzeln messen
Prüfen Sie auf einer ebenen Referenzfläche, ob die Flasche kippelt, einseitig einsinkt oder sich die Bodenmitte nach außen bewegt. Dokumentieren Sie diese Merkmale getrennt. Ein nach außen gewölbter Boden ist noch kein Beweis für Dampfüberdruck: Wärmeeinwirkung, lokale Wandverteilung und mechanische Belastung können ein ähnliches Erscheinungsbild erzeugen. Die Druckrichtung muss gemessen statt aus einem Foto abgeleitet werden.
Schiefe oder unrunde Mündung: Den Verschließer nicht übersehen
Messen Sie die Mündung in mindestens zwei festgelegten Richtungen sowie Halsausrichtung und Dichtfläche vor und nach dem Verschließen. Prüfen Sie die Zuordnung zum Verschließkopf. Aufbringmoment und axiale Verschließkraft sind unterschiedliche Belastungen; ein unauffälliges Drehmoment schließt eine übermäßige Druckbelastung nicht aus.
PE und PP sind teilkristalline Kunststoffe. Ihre Formstabilität beim heißen Füllen lässt sich nicht mit einer einzigen Glasübergangstemperatur erklären. Relevant sind unter anderem der konkrete Werkstofftyp, Temperatur, Belastungsdauer, Kriechverhalten und Bauteilgeometrie. Ein Rohstoffkennwert ersetzt daher keine Prüfung der fertigen Flasche mit ihrem Verschluss.
3. Welche Messdaten unterscheiden die möglichen Ursachen?
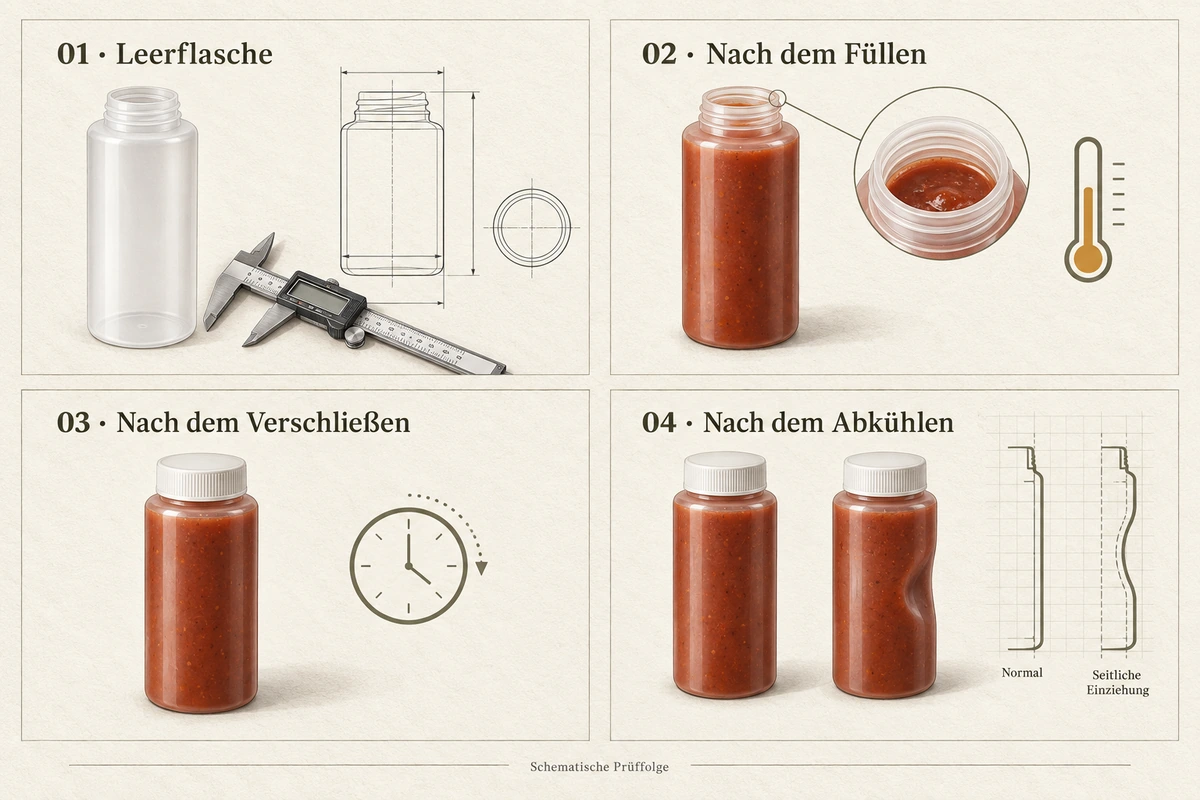
Neben den Sollwerten der Anlage benötigen wir die Werte, die am untersuchten Gebinde tatsächlich ankommen. Für zerstörende oder instrumentierte Untersuchungen verwenden wir separate, eindeutig ausgesonderte Prüfmuster. Druckmessungen übernimmt qualifiziertes Personal mit einer geeigneten, dichten und temperaturbeständigen Messanordnung, die das Ergebnis nicht unbemerkt verändert.
| Messgröße | Dokumentation | Was sie für die Diagnose klärt |
|---|---|---|
| Produkttemperatur und Zeit | Messstelle, Isttemperatur beim Füllen und definierte Zeitpunkte danach | tatsächliche thermische Belastung statt alleiniger Tank-Sollwert |
| Wand- und Mündungstemperatur | Messmethode, Messposition und Zeitpunkt | örtliche Nachgiebigkeit beim Transportieren und Verschließen |
| Füllmasse und Kopfraum | Einzelwerte, Bezugstemperatur und Bestimmungsmethode | Streuung der Füllung und Vergleichbarkeit des eingeschlossenen Volumens |
| Differenzdruck | Innendruck minus Umgebungsdruck, Einheit und Zeitstempel | Unterdruck oder Überdruck zum Zeitpunkt der ersten Verformung |
| Flaschenkontur | Höhe, Breite, Dellentiefe, Bodenstand und Mündungsmaße an festen Bezugspunkten | Beginn, Richtung und Ausmaß der Formänderung |
| Wanddicke | Messraster über Schulter, Seitenwand und Boden, Minimum und Streuung | lokale Schwachstellen trotz gleichem Gesamtgewicht |
| Maschinenzuordnung | Füllventil, Verschließkopf, Führung, Stauposition und gegebenenfalls Formnest | wiederkehrende Fehler an einer konkreten Station |
| Verschlussfunktion | Kappensitz, Aufbring- und Öffnungsmoment sowie Dichtheitsprüfung nach vereinbartem Verfahren | ob Flasche und Kappe nach der Belastung noch zusammen funktionieren |
Bei berührungsloser Temperaturmessung an transparenten oder glänzenden Oberflächen muss die Messmethode geeignet und überprüft sein. Eine scheinbar präzise Anzeige ist ohne passende Messbedingungen keine verlässliche Wandtemperatur.
Warum „mehr Kopfraum bedeutet mehr Vakuum“ zu kurz greift
Der Enddruck hängt nicht allein von der Luftmenge ab. Produktkontraktion verändert das verfügbare Gasvolumen; Abkühlung und Dampfkondensation verändern den Gaszustand. Zusätzlich gibt die Flaschenwand nach. Deshalb sind Vergleiche nur mit definierter Füllmenge, Verschließtemperatur und Ausgangsgeometrie sinnvoll.
Auch die FDA-Erläuterungen zu Behältern und Verschlüssen behandeln Produktkontraktion und Dampfkondensation als Einflüsse auf das Vakuum. Die dort beschriebenen Behältersysteme liefern jedoch keine direkt übertragbaren Grenzwerte für Ihre Quetschflasche.
4. Einen Vergleichsversuch aufbauen, der eine Entscheidung ermöglicht
Eine dokumentierte Ausgangsausführung bleibt als Referenz erhalten. Gemeinsam mit Verpackungstechnik, Abfüllung und Qualitätssicherung legen wir fest, welche Hypothese der nächste Versuch prüfen soll. Mehrere Faktoren können später in einem geplanten Versuchsdesign untersucht werden; ein ungeplanter gleichzeitiger Wechsel von Flasche, Material, Füllung und Kühlung lässt sich dagegen nicht eindeutig auswerten.
| Zu prüfende Hypothese | Sinnvoller Vergleich | Möglichst konstant halten | Aussagekräftiges Ergebnis |
|---|---|---|---|
| Eine lokale Wandzone knickt zuerst ein | definierte Wandverteilungen bei derselben Flaschenkontur | Materialtyp, Verschluss und freigegebener Füllprozess | Fehlerbeginn und Dellentiefe verändern sich nachvollziehbar |
| Der Verschließer verformt den warmen Hals | zugeordnete Muster vor und nach einzelnen Köpfen | Flaschencharge, Temperatur und Füllmenge | Schaden lässt sich einem Kopf oder einer Einstellung zuordnen |
| Die Geometrie verträgt den Druckverlauf nicht | geometrisch dokumentierte Muster mit instrumentierter Prozessbeobachtung | Sauce, Füll- und Verschließbedingungen | bestimmte Konturen bleiben im vereinbarten Grenzbereich |
| Eine nachgelagerte Station verursacht den Schaden | Muster unmittelbar vor und nach dieser Station | Gebindeausführung und vorgelagerter Prozess | Verformung tritt erstmals hinter dem Abschnitt auf |
| Restwärme und Packlast wirken zusammen | freigegebene Verpackungsvarianten mit ungepackter Referenz | Ausgangstemperatur, Lagerklima und Beobachtungsdauer | Fehler tritt erst unter der definierten Packbelastung auf |
Haltezeit, Verschließzeitpunkt, Fülltemperatur und Kühlung sind keine frei veränderbaren Stellschrauben. Änderungen benötigen die Bewertung und Freigabe durch die für die Produktsicherheit verantwortlichen Fachleute. Eine offen abgekühlte Flasche kann zwar anders aussehen, bildet aber keinen regulären verschlossenen Heißabfüllprozess ab. Sie ist weder ein Wirksamkeitsnachweis noch eine verkaufsfähige Prozessalternative.
Verwenden Sie mehrere Proben je Bedingung und erfassen Sie die Streuung. Probenzahl, Wiederholungen, relevante Chargen und Grenzwerte werden vorab aus Fehlerhäufigkeit und Projektrisiko festgelegt. Ein einzelnes unauffälliges Muster genügt nicht für eine Serienfreigabe.
Das ausfüllbare Prüfprotokoll für Heißabfüll-Verformungen können Sie als CSV in Excel oder einem vergleichbaren Tabellenprogramm öffnen. Es enthält Felder für Probenzuordnung, Prozessschritte, Messwerte und Freigabekriterien; zulässige Temperaturen oder Prozessgrenzen werden bewusst nicht vorgegeben.
5. Aus der Bemusterung: Warum 37 g und 47 g noch keinen Materialvergleich ergeben
Ein Kunde kam mit einem konkreten Problem zu uns: Seine 37 g schwere HDPE-Flasche zeigte bei 175 °F, rund 79 °C, Paneling. Der übliche Ablauf bestand aus heißer Befüllung über ein Füllrohr, unmittelbarem Verschließen und Abkühlen bei Raumtemperatur.
Anschließend erprobte der Kunde eine andere Rundflasche mit 47 g bei 185 °F, also 85 °C, und meldete bei diesem Versuch kein Paneling. Das war ein nützlicher Ansatzpunkt für weitere Muster, aber keine allgemeine Freigabe für 47-g-Flaschen oder HDPE bei 85 °C.
| Beobachtung im Kundenversuch | Belastbare Aussage | Was damit noch nicht nachgewiesen ist |
|---|---|---|
| 37-g-HDPE-Ausführung verformte sich | diese Kombination aus Flasche und Prozess zeigte einen Fehler | dass HDPE grundsätzlich ungeeignet ist |
| Andere 47-g-Rundflasche blieb im berichteten Versuch ohne Paneling | eine alternative Ausführung war für weitere Prüfungen interessant | dass ausschließlich das zusätzliche Gewicht geholfen hat |
| Die Abmessungen der Alternative waren anders | Geometrie und Etikettenlayout mussten neu abgestimmt werden | ein kontrollierter Vergleich bei gleicher Flaschenform |
| Weitere Gewichtsvarianten wurden für die Bemusterung besprochen | Gewicht und Gebrauchsfunktion sollten gemeinsam geprüft werden | abgeschlossene Serienversuche oder eine bestätigte Temperaturgrenze |
Für die weitere Abstimmung gehörten deshalb Zeichnung und Abmessungen ebenso auf den Tisch wie Flaschengewicht, Dosieröffnung und Verschlussalternativen. Der Kunde wollte die Flasche weiterhin gut ausdrücken können. Genau hier liegt der Zielkonflikt: Eine höhere Steifigkeit kann die Form stabilisieren, aber die Bedienkraft erhöhen.
Deshalb bemustern wir Flaschenkörper und Verschluss gemeinsam und kennzeichnen unterschiedliche Konstruktionen eindeutig. Eine neue Kontur kann außerdem Etikettenabwicklung, Greifer und Kartoneinteilung verändern. Diese Folgen machen wir vor einer Werkzeugentscheidung sichtbar.
6. Was die Flaschenfertigung zur Ursachenklärung beitragen muss
Stimmt das Gesamtgewicht, kann die Wand trotzdem lokal zu dünn sein. Beim Extrusionsblasformen beeinflussen Vorformlingsverteilung, Geometrie und Abkühlung die spätere Flaschenkontur. Der Leitfaden von LyondellBasell zum Polyolefin-Blasformen beschreibt unter anderem Verzug durch unzureichende Kühlung und Verformungen im Halsbereich. Daher lohnt sich der Vergleich ungefüllter Muster, bevor jede Abweichung der Heißabfüllung zugeschrieben wird.
Für die technische Abstimmung benötigen wir eine Zeichnung mit Messbezugspunkten und einen Wanddicken-Messplan. Entscheidend sind die konkreten Fehlstellen und nicht nur eine gemittelte Wanddicke. Zusätzlich klären wir, ob die Abweichung mit Materialcharge, Formnest, Produktionszeitpunkt oder Werkzeugzustand zusammenhängt.
Bei Gracepack verbinden wir Flaschenzeichnung, kundenspezifische Form und Verschlussoptionen direkt mit der Musterkoordination. Gemeinsam vereinbaren wir, welche Maße die Fertigung erfasst, welche Belastungen die Abfülllinie abbildet und welche instrumentierten Untersuchungen zusätzlich organisiert werden. Spezielle Vakuumprüfungen oder Laborleistungen bestätigen wir projektbezogen.
7. Passende Quetschflaschen bemustern und die Gebrauchsfunktion erhalten
Die Anwendung hilft bei der Vorauswahl, ersetzt aber keinen Nachweis der Heißabfülleignung. Bei Quetschflaschen für Chilisauce sind Mündung, Partikeldurchgang und die Belastung am Verschließer gemeinsam zu betrachten. Für Quetschflaschen für BBQ-Sauce verdienen breite Etikettierflächen und die nach dem Abkühlen verbleibende Kontur besondere Aufmerksamkeit.
Ketchup-Quetschflaschen müssen nach dem thermischen Prozess weiterhin kontrolliert dosieren. Bei Quetschflaschen für dickflüssige Würzsaucen kann eine steifere Wand die notwendige Bedienkraft zusätzlich erhöhen. Prüfen Sie deshalb die vollständige Kombination aus Flasche, Düse oder Ventil und Originalsauce, nicht den leeren Flaschenkörper allein.
Vor der Freigabe benötigen Sie vereinbarte Kriterien für:
- verbleibende Konturabweichung und Standfestigkeit nach definierter Abkühlung;
- Mündungsmaße, Kappensitz und Dichtheit nach Prozess und Lagerung;
- Dosierkraft, Rückstellung und Entnahme bei mehreren Füllständen;
- sichere Verarbeitung an Transport-, Verschließ- und Etikettierstationen;
- Beständigkeit unter vorgesehenen Pack- und Transportbedingungen;
- Lebensmittelkontakt-Eignung der konkreten Flasche einschließlich Verschluss für den vorgesehenen Einsatz.
Vergleichen Sie anschließend nicht nur den Stückpreis. Zusätzlicher Materialeinsatz, Werkzeugänderung, Linienumrüstung, Etikettenanpassung, Ausschuss und Nacharbeit bestimmen die Kosten je akzeptiertem Gebinde. Die wirtschaftlich bessere Lösung ist diejenige, die Formstabilität und Dosierung im freigegebenen Prozess reproduzierbar erreicht.
8. Häufige Fragen zu verformten Quetschflaschen
Warum zieht sich eine Quetschflasche erst beim Abkühlen zusammen?
Nach dem Verschließen können Produktkontraktion, Abkühlung des Kopfraumgases und Kondensation von Wasserdampf den Innendruck senken. Reicht die Stabilität der noch warmen Flaschenwand nicht aus, knickt sie ein. Entscheidend sind der zeitliche Druck- und Temperaturverlauf sowie Geometrie und lokale Wanddicke, nicht allein die Materialbezeichnung.
Verhindert eine schwerere HDPE-Flasche das Paneling?
Nicht zuverlässig. Mehr Material kann helfen, wenn es die kritischen Wandzonen tatsächlich verstärkt. Eine ungünstige Wandverteilung, ein instabiler Boden oder Belastung am Verschließer können trotzdem Verformungen verursachen. Vergleichen Sie definierte Ausführungen unter gleichen Bedingungen und prüfen Sie zusätzlich Quetschkraft und Dosierung.
Kann ein größerer Kopfraum die Verformung nach der Heißabfüllung verhindern?
Das lässt sich nicht pauschal beantworten. Kopfraum, Produktkontraktion, Gas- und Dampfanteile, Verschließtemperatur und Nachgiebigkeit der Flasche wirken zusammen. Füllmenge oder Kopfraum dürfen nur innerhalb des freigegebenen Prozesses verändert werden. Ein Vergleich benötigt gemessene Füllmengen und einen dokumentierten Temperatur- und Druckverlauf.
Welche Informationen benötigt Gracepack für eine technische Musterabstimmung?
Hilfreich sind ungebrauchte Referenzflaschen und ausgesonderte Fehlermuster, Fotos mit Fehlerzeitpunkt, Flaschen- und Verschlusszeichnung, Gewicht, Materialtyp, Füllmenge sowie Temperatur-, Verschließ- und Kühlprofil. Ergänzen Sie die betroffenen Chargen, den Anlagenabschnitt und Ihre Grenzwerte für Dichtheit, Standfestigkeit und Dosierkraft. Damit können wir geeignete Muster und den erforderlichen Prüfbedarf abstimmen.
Fazit: Mit Fehlermuster und Prozessdaten zur passenden Ausführung
Ein Foto der eingefallenen Flasche ist für uns der Anfang der Diagnose. Erst die Zuordnung zu Temperatur, Druckverlauf, Anlagenstation und Wandverteilung ermöglicht eine gezielte Korrektur. Mit dokumentierten Referenzbedingungen prüfen wir anschließend, ob die Verbesserung auch bei wiederholter Befüllung, Lagerung und Entnahme bestehen bleibt.
Sie möchten alternative Muster oder eine angepasste Flaschengeometrie prüfen? Senden Sie uns Fotos, Zeichnung, Flaschengewicht, Verschlussreferenz, Saucentyp und Ihren dokumentierten Abfüll- und Kühlablauf. Wir stimmen mit Ihnen geeignete Musterfamilien, mögliche Konstruktionsänderungen und den erforderlichen Prüfbedarf ab, bevor Sie über ein Serienwerkzeug entscheiden.