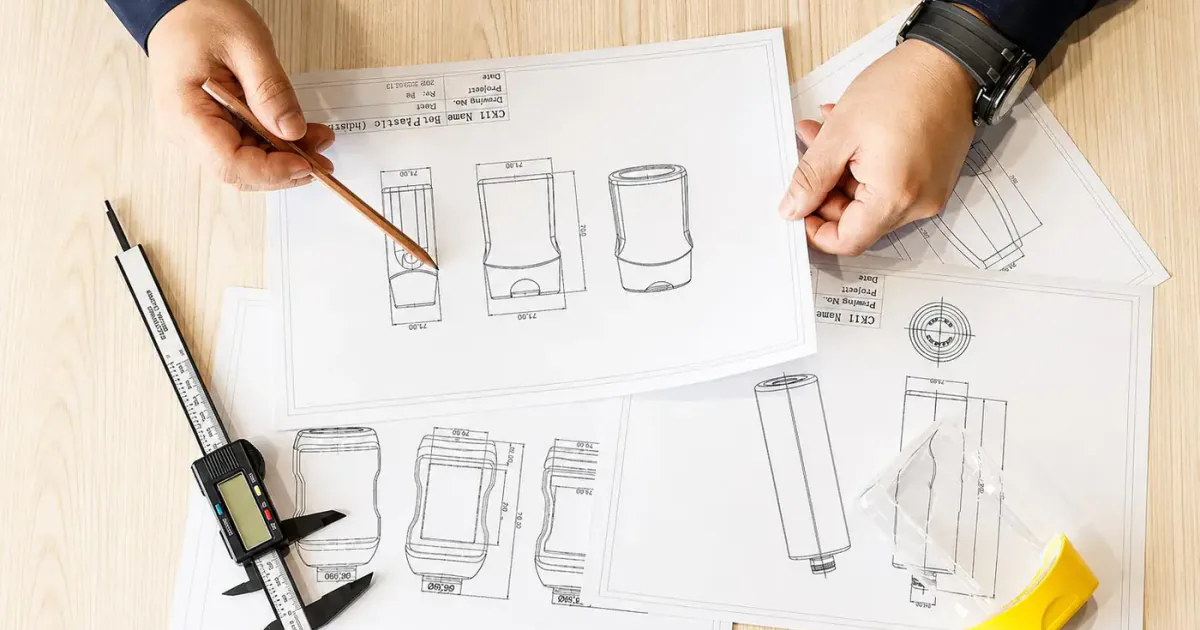
Mit einem individuellen Werkzeug bringen wir Ihre Markenidee in eine Saucenflasche, die sich reproduzierbar fertigen lässt. Dabei entwickeln wir nicht nur die äußere Kontur. Material, Formverfahren, Mündung, Verschluss, Dosierung, Etikettierfläche, Abfülllinie und Prüfplan werden vor dem Werkzeugstart als zusammenhängendes System abgestimmt.
Ein serienfähiges Flaschenwerkzeug beginnt mit einem belastbaren Lastenheft und endet nicht beim ersten optisch guten Muster, sondern bei einer dokumentierten Freigabe von Flasche, Verschluss, Füllgut und Produktionsprozess.
Bei Gracepack laufen Formenbestand, Zeichnungsprüfung, Spritzguss, Blasformen, Musterabstimmung, Qualitätskontrolle und Exportvorbereitung in einem Projektablauf zusammen. So erhalten Sie nicht nur ein Werkzeug, sondern eine Saucenflasche, die zu Füllgut, Verschluss, Etikettierung, Transport und späterer Anwendung passt.
1. Zuerst entscheiden: vorhandene Form anpassen oder neu entwickeln?
Nicht jedes Markenprojekt benötigt sofort ein neues OEM-Serienwerkzeug. Eine vorhandene Flaschenfamilie kann häufig durch Farbe, Verschluss, Etikett, Sleeve, Druck oder Sekundärverpackung differenziert werden. Dieser Weg reduziert Entwicklungsrisiko und Vorlauf, weil eine reale Geometrie bereits bemustert werden kann.
Ein neues Flaschenwerkzeug wird sinnvoll, wenn mindestens eine geschäftskritische Anforderung mit vorhandenen Formen nicht erreichbar ist:
- eine unverwechselbare Silhouette oder Griffzone gehört zur Markenpositionierung;
- Nennvolumen, Regalhöhe oder Packmaß erfordern eine eigene Proportion;
- die Flasche muss auf vorhandene Greifer, Sternräder, Fülldüsen oder Etikettierer abgestimmt werden;
- eine Kopfstandanwendung benötigt eine definierte Standfläche am Verschluss;
- Mündung, Dosierweg oder Verschlussfunktion müssen für Viskosität und Partikel angepasst werden;
- Gewichts-, Logistik- oder Restentleerungsziele sind mit einem Katalogmodell nicht erreichbar.
Für die Vorauswahl greifen wir auf mehr als 500 Formenressourcen und über 5.000 Standard-Flaschentypen zurück. Bevor Sie in ein neues Werkzeug investieren, vergleichen wir passende Referenzformen mit realen Verschlüssen und Mustern. Erst wenn diese Lösungen Ihre Marken-, Funktions- oder Linienanforderungen nicht erfüllen, beginnen wir mit der individuellen Werkzeugentwicklung.
| Entscheidungsweg | Geeignet, wenn | Vor der Freigabe prüfen |
|---|---|---|
| Vorhandene Form | Geometrie und Schnittstellen erfüllen die Kernfunktion | Material, Farbe, Verschluss, Etikett, Füll- und Dichtheitstest |
| Vorhandene Form mit projektbezogener Ausstattung | Grundkörper passt, einzelne Einsätze oder Dekoration unterscheiden das Produkt | technische Machbarkeit, Werkzeugänderung, Wiederholbarkeit und Eigentumsgrenzen |
| Neues Werkzeug | Form, Funktion oder Linie verlangt eine eigene Geometrie | Business Case, vollständige Produktdefinition, Prüfplan und Änderungsbudget |
2. Lastenheft: Die Sauce bestimmt mehr als die Flaschenform
Ein Foto oder eine Handskizze ist ein guter Ausgangspunkt. Für die Werkzeugfreigabe ergänzen wir daraus ein technisches Briefing, das den gesamten Lebenszyklus abbildet: Abfüllung, Verschließen, Etikettieren, Verpacken, Transport, Lagerung und Gebrauch beim Verbraucher.
Damit wir Form und Werkzeug sinnvoll auslegen können, benötigen wir mindestens folgende Angaben:
- Füllgut: Sauce, pH-Bereich, Öl- und Salzanteil, Alkohol, Aromen, Farbstoffe und größte Partikel;
- Rheologie: Viskosität mit Messmethode, Temperatur und Scherrate statt einer bloßen Angabe wie „dickflüssig“;
- Prozess: Kalt-, Warm- oder Heißabfüllung, Fülltemperatur, Kühlung, Pasteurisation und Linienleistung;
- Packungsziel: Nennvolumen, Füllhöhe, Zielgewicht, Gebrauchslage und gewünschte Restentleerung;
- Schnittstellen: Mündung, Verschluss, Liner oder Ventil, Fülldüse, Verschließkopf, Transport- und Etikettierflächen;
- Marke und Logistik: Silhouette, Farbe, Sichtfenster, Etikett, Kartonraster, Paletten- und Zielmarktanforderungen;
- Menge: Anlaufmenge, Jahresbedarf, Wachstumsszenario und gewünschte Zahl freigegebener Produktionswerkzeuge.
Bei einer Ketchup-Quetschflasche sind beispielsweise Wandrückstellung, Handkraft, Auslass und Restentleerung miteinander verbunden. Bei einer kopfstehenden Dressingflasche mit Ventilkappe kommen Öffnungsdruck, Nachtropfen, Dichtsitz und Standfläche hinzu. Die Form darf deshalb nicht isoliert von Sauce und Verschluss entwickelt werden.
3. 3D-Design und DFM: Aus der Kontur wird ein herstellbares Bauteil
Im CAD-Modell werden Volumen, Außenkontur, Mündung, Schulter, Etikettierfeld, Standboden, Radien und Entformungsrichtung definiert. Die Design-for-Manufacturing-Prüfung, kurz DFM, übersetzt diese Geometrie in die Grenzen des vorgesehenen Formverfahrens.
PET, PE und PP benötigen unterschiedliche Werkzeugkonzepte
Bei PET aus dem Streckblasprozess wird die Mündung im Regelfall bereits durch die spritzgegossene Preform bestimmt; das Flaschen-Blaswerkzeug formt vor allem Körper, Schulter und Boden. Bei extrusionsgeblasenen PE- oder PP-Flaschen entstehen Körper und Mündungsbereich in einem anderen Prozessablauf, einschließlich Quetschnaht und möglicher Nachbearbeitung. Verschlüsse, Ventilhalter oder separate Funktionsteile werden wiederum typischerweise spritzgegossen.
Damit kann ein Projekt mehrere Werkzeuge enthalten: Blasform für den Flaschenkörper, gegebenenfalls Preformwerkzeug, Spritzgusswerkzeug für Kappe oder Einsatz sowie Montage- und Prüfmittel. Eine pauschale Aussage wie „ein Flaschenwerkzeug“ verdeckt diese Kosten- und Schnittstellenstruktur.
DFM-Prüfpunkte für Saucenflaschen
- gleichmäßige, prozessgerechte Wanddickenverteilung und kontrollierte Materialverstreckung;
- ausreichend große Radien an Schulter, Griffmulde und Bodenübergängen;
- entformbare Hinterschneidungen, Logos und Texturen;
- stabile Standfläche ohne Kippeln oder übermäßiges Rocker-Bottom-Risiko;
- definierte Trennnaht, Quetschnaht und Entlüftungsbereiche;
- genügend steife Etikettier- und Greifflächen;
- zugängliche Messpunkte und eindeutig bemaßte Funktionsschnittstellen.
Simulationen können Materialfluss, Verstreckung, Kühlung oder Verzug früh sichtbar machen. Ob und welche Simulation Ihr Projekt braucht, hängt vom Herstellverfahren ab. Wir weisen diese Leistung im Angebot ausdrücklich aus, wenn sie für Ihr Projekt vorgesehen ist; sie gehört nicht pauschal zu jedem Werkzeugauftrag.
4. Prototyping: Jede Musterstufe beantwortet andere Fragen
Wir wählen jede Prototypstufe nach der Frage aus, die sie beantworten soll. Mit einem 3D-Druck können Sie Form, Griffgefühl, Regalwirkung, Etikettenfläche, Volumenabschätzung und den Freigang an Ihrer Anlage beurteilen. Transparenz, Rückstellung, Barriere, Wanddickenverteilung und Dichtfunktion des späteren Serienteils lassen sich damit noch nicht freigeben.
| Musterstufe | Sinnvolle Fragen | Nicht belastbar ableitbar |
|---|---|---|
| Digitales Rendering | Proportion, Markenwirkung, Dekorationsvarianten | Haptik, reale Farbe, Anlagenlauf, Dichtheit |
| 3D-Druck | Größe, Griff, Volumen, Etikettenfläche, Kollisionsprüfung | Serienmaterial, Quetschkraft, Barriere, Serienoptik |
| Muster aus vorhandener Referenzform | Material- und Verschlussvorauswahl, Füllversuch | Funktion der neuen Geometrie |
| Werkzeug-Erstmuster | Maße, Gewicht, Wandverteilung, Oberfläche, Montage | langfristige Prozessfähigkeit ohne Serienlauf |
| Seriennaher Pilotlauf | Takt, Streuung, Linie, Verpackung, Transport | zukünftige Stabilität ohne laufende Prozesskontrolle |
Gracepack nutzt Zeichnungen und reale Verpackungsmuster, um Flaschenform, Mündung, Verschluss und Etikettenzone vor der Werkzeugfreigabe abzugleichen. Das verhindert nicht jede Korrekturschleife, macht aber Abweichungen früher messbar. Ein Pilotwerkzeug oder ein additiv gefertigter Funktionseinsatz ist eine mögliche Projektoption, keine automatisch notwendige Stufe; Nutzen, Materialnähe, Stückzahl und Übertragbarkeit auf das Serienwerkzeug müssen vorab bewertet werden.
5. Werkzeugkonzept: Kavitäten, Werkstoff und Kühlung aus dem Mengenplan ableiten
Die Kavitätenzahl legen wir nicht allein nach dem niedrigsten rechnerischen Stückpreis fest. Mehr Kavitäten erhöhen die mögliche Ausbringung, aber auch Werkzeuggröße, Investition sowie Balance-, Kühl- und Wartungsaufwand. Deshalb stimmen wir sie auf Jahresbedarf, Maschinentyp, Zyklus, Ausschussannahme, Rüststrategie und gewünschte Redundanz ab.
Im Werkzeugbriefing halten wir mit Ihnen folgende Punkte schriftlich fest:
- Formverfahren, Maschinenschnittstelle und zulässige Werkzeugabmessungen;
- Kavitätenzahl und eindeutige Kavitätenkennzeichnung am Produkt;
- Werkzeugwerkstoff, Härte- oder Oberflächenanforderung und erwartetes Wartungskonzept;
- Kühlkreise, Entlüftung, Trennlinie, Einsätze und austauschbare Verschleißbereiche;
- gewünschtes Finish: hochglänzend, matt, strukturiert oder mit erhabener/vertiefter Markierung;
- Lieferumfang von 2D-/3D-Daten, Ersatzteilen, Prüfmitteln und Bemusterungsbericht;
- Eigentum, Lagerort, Wartung, Änderungsfreigabe und Vorgehen am Ende der Nutzung.
Der konkrete Werkzeugstahl oder eine Aluminiumlegierung sollte erst nach Prozess, Material, Oberflächenziel, erwarteter Laufleistung und Wartungsumgebung festgelegt werden. Ein bestimmter Stahlname ist kein allgemeines Qualitätsversprechen. Ebenso muss ein Heißkanal bei Spritzgussteilen anhand Teilegewicht, Material, Farbwechsel, Angussqualität, Wartung und Wirtschaftlichkeit bewertet werden.
6. Werkzeugfertigung und Projektsteuerung: Übergaben sichtbar machen
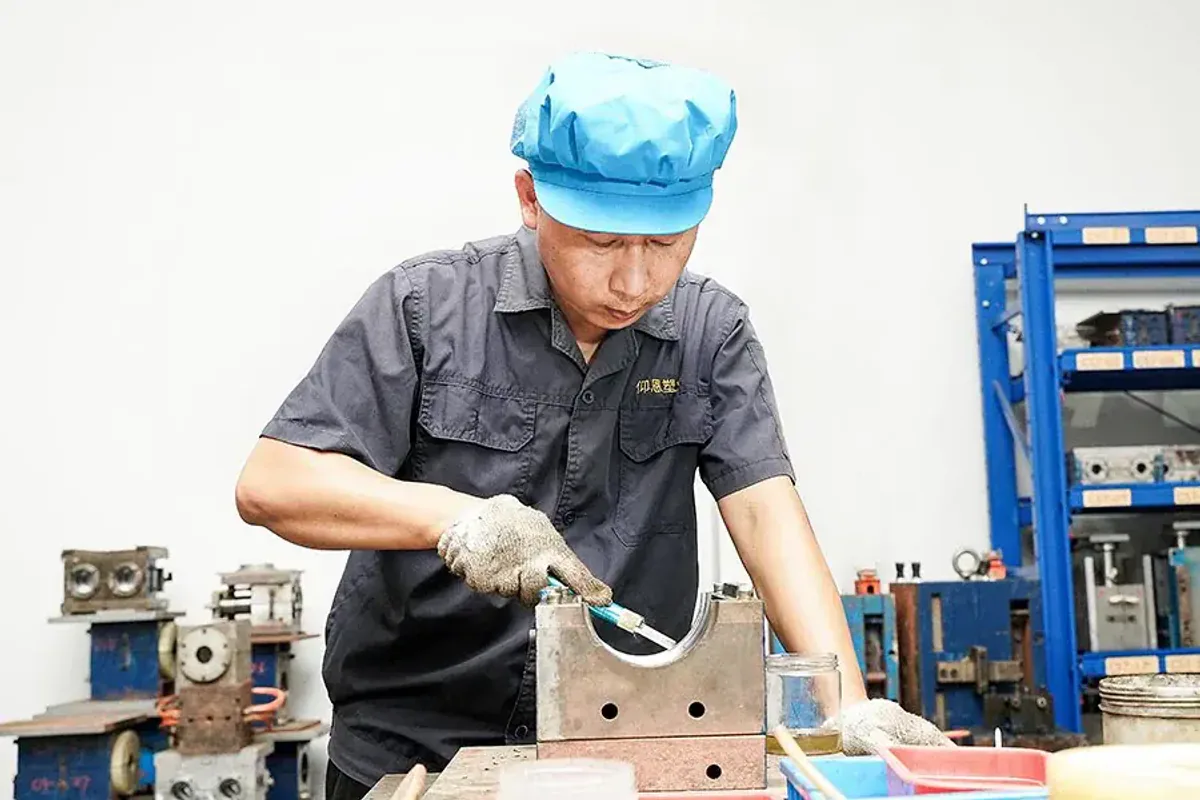
Nach der Designfreigabe beginnt die Detailkonstruktion des Werkzeugs. Je nach Geometrie und Werkzeugaufbau kommen CNC-Bearbeitung, Erodieren, Schleifen, Polieren, Strukturieren und Montage zum Einsatz. Gracepack koordiniert die Formenprüfung und die Überführung in Spritzguss oder Blasformen. Bearbeitungstechnologie und Herstellort einzelner Werkzeugkomponenten bestätigen wir projektbezogen im Angebot.
Bei uns arbeiten Vertrieb, technische Prüfung, Musterraum, Produktion, Qualitätskontrolle und Exportvorbereitung mit derselben freigegebenen Spezifikation. Für Verpackungsprojekte stehen 15 Spritzgussmaschinen, 13 Blasformmaschinen und neun automatische Linien zur Verfügung. Die konkrete Kapazität bestätigen wir für Ihr Projekt; zugleich können wir Flasche, Verschluss und Serienprozess innerhalb eines durchgängigen Ablaufs abstimmen.
Unser Projektplan zeigt Ihnen diese Meilensteine statt nur eines Endtermins:
- Lastenheft und Referenzmuster bestätigt;
- 3D-Produktdesign und DFM-Kommentare geschlossen;
- 2D-Zeichnung mit kritischen Maßen freigegeben;
- Werkzeugkonstruktion und Schnittstellen bestätigt;
- Werkzeugfertigung und interne Vorprüfung abgeschlossen;
- Erstmusterbericht und Muster versandt;
- Korrekturen geschlossen und Freigabemuster signiert;
- Seriennaher Lauf, Verpackungsprüfung und Produktionsfreigabe abgeschlossen.
7. T1, T2 und T3: Nicht der Name, sondern der Nachweis zählt
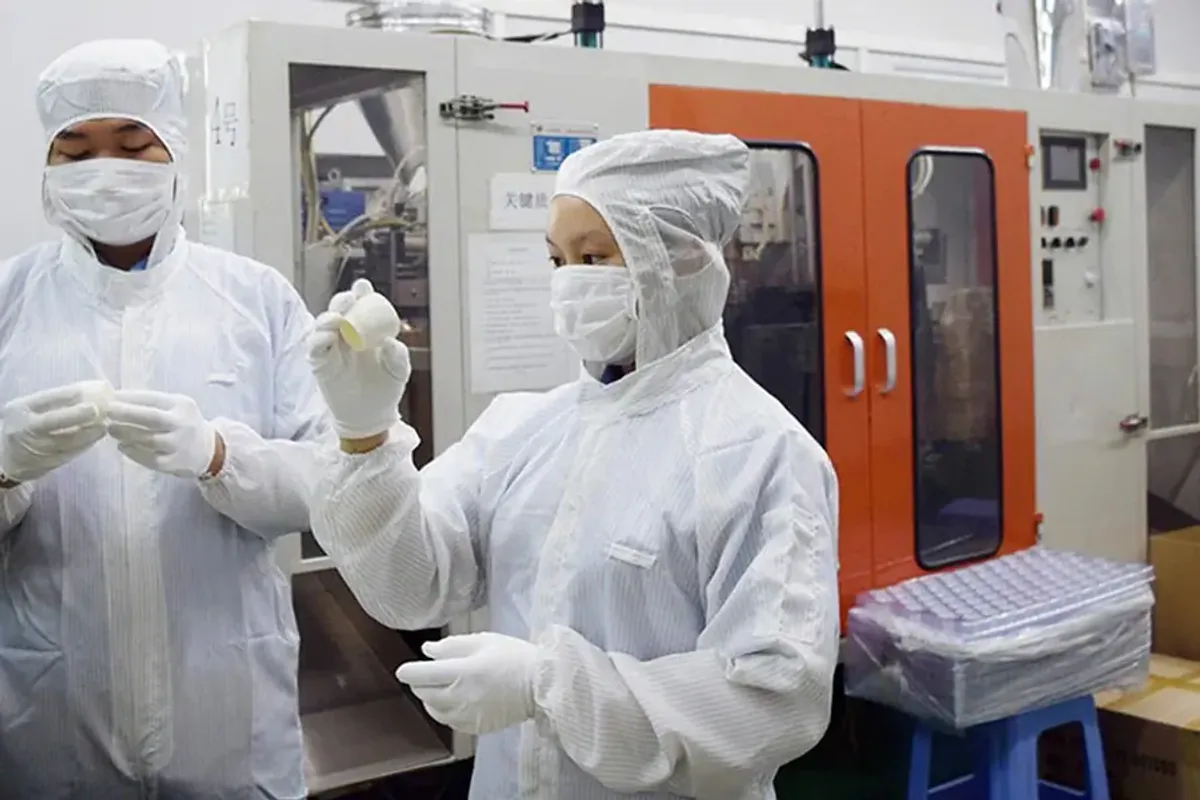
T1 bezeichnet in vielen Projekten die erste Bemusterung aus dem neuen Werkzeug; T2 und T3 sind nachfolgende Korrekturschleifen. Diese Begriffe sind jedoch keine universell festgelegten Qualitätsstufen. Im Auftrag muss stehen, was pro Schleife geliefert, gemessen und freigegeben wird.
Bei der Erstmusterung dokumentieren wir Werkzeugrevision, Maschine, Materialcharge, Farbe, Prozessparameter, Kavität und Konditionierungszeit. Gemessen werden gezielt die Merkmale, die für Funktion und Abfülllinie entscheidend sind.
| Prüffeld | Typische Merkmale | Entscheidungsfrage |
|---|---|---|
| Maß und Volumen | Höhe, Durchmesser, Mündung, Füllvolumen, Gewicht | Passt das Teil zu Zeichnung, Verschluss, Linie und Packmaß? |
| Wand und Form | Wanddickenverteilung, Symmetrie, Verzug, Standboden | Ist die Flasche stabil, quetschbar und reproduzierbar? |
| Oberfläche | Trennnaht, Grat, Einfall, Schlieren, Transparenz, Textur | Entspricht die sichtbare Qualität dem Marken- und Prozessziel? |
| Funktion | Verschlusssitz, Drehmoment, Ventil, Dosierung, Restentleerung | Funktioniert Flasche und Verschluss mit der Originalsauce? |
| Belastung | Dichtheit, Kopfstand, Fall, Temperatur, Transport | Bleibt die Packung im vorgesehenen Lebenszyklus intakt? |
| Produktion | Zyklus, Ausschussbilder, Kavitätenvergleich | Ist ein stabiler Serienprozess plausibel und nachweisbar? |
Für Maß- und Toleranzvereinbarungen an Kunststoffformteilen bietet ISO 20457:2026 einen aktuellen Rahmen. Die Norm betont, dass funktional erforderliche Toleranzen mit der Fähigkeit des gewählten Herstellverfahrens abgestimmt und in den Produktdefinitionsdaten festgelegt werden müssen. Ihr direkter Anwendungsbereich umfasst vor allem definierte Formverfahren wie Spritzgießen; für blasgeformte Flaschen sind passende Regeln und Annahmebedingungen projektspezifisch zu vereinbaren.
8. Serienfreigabe: Flasche, Verschluss, Sauce und Linie gemeinsam validieren
Auch eine maßlich einwandfreie Leerflasche muss sich im realen Einsatz bewähren. Öl, Säure, Salz, Temperatur, Innendruck, Partikel und Lagerdauer verändern die Beanspruchung. Deshalb prüfen wir beispielsweise eine Quetschflasche für dickflüssige Würzsaucen mit Ihrer tatsächlichen Rezeptur und nicht nur mit Wasser.
Für Kunststoffverpackungen mit Lebensmittelkontakt ist außerdem zu prüfen, welche Konformitätsunterlagen für Material, Additive, Farbe, Verschluss und Einsatz erforderlich sind. Die Verordnung (EU) Nr. 10/2011 regelt Kunststoffmaterialien und -gegenstände für den Lebensmittelkontakt, einschließlich Migrationsanforderungen. Ein vorhandener Bericht für ein ähnliches Material ersetzt nicht automatisch die Bewertung der konkreten Packung, der vorgesehenen Lebensmittelart sowie Zeit- und Temperaturbedingungen.
Die Serienfreigabe sollte mindestens umfassen:
- signiertes Grenz- oder Freigabemuster mit Zeichnungsrevision;
- vereinbarte Prüfmethoden, Konditionierung und Annahmekriterien;
- Ergebnis der Füll-, Verschließ- und Etikettierversuche bei realistischer Taktung;
- Dichtheits-, Lager-, Fall- und Transporttests nach Projektanforderung;
- Stückliste für Flasche, Verschluss, Dichtelement, Farbe und Dekoration;
- Rückverfolgbarkeit nach Materialcharge, Maschine, Werkzeug und Kavität;
- Änderungsprozess für Material, Geometrie, Werkzeugreparatur und Lieferkette.
Eine AQL-Stichprobe kann die Annahme eines Produktionsloses unterstützen, belegt aber nicht allein die Prozessfähigkeit. Kontinuierliche Maße wie Gewicht, Höhe oder Finish-Abmessungen benötigen geeignete Messdaten; kritische Funktionsfehler benötigen eigene Kontrollen und klar definierte Reaktionen.
9. Wirtschaftlichkeit: Werkzeugpreis und Stückpreis gemeinsam rechnen
Der niedrigste Werkzeugpreis ist nicht automatisch die wirtschaftlichste Lösung. Gemeinsam betrachten wir deshalb die Gesamtkosten über die geplante Laufzeit:
Gesamtkosten = Entwicklung + Werkzeug + Muster- und Korrekturschleifen + Stückkosten + Dekoration + Qualitätskosten + Verpackung und Logistik + Wartung und Ersatzteile.
Eine leichtere Flasche kann Material und Fracht sparen, zugleich aber Ausschuss-, Dichtheits- oder Linienrisiken erhöhen. Mehr Kavitäten steigern den rechnerischen Ausstoß, können bei kleineren Abrufen jedoch Kapital binden. Eine außergewöhnliche Kontur stärkt möglicherweise die Marke, nutzt Karton und Palette aber schlechter aus. Diese Zielkonflikte rechnen wir vor der Designfreigabe mit Ihren realen Mengen- und Logistikdaten durch.
Für Private-Label-Projekte kann eine Eigenmarken-Flasche für BBQ-Sauce aus einer vorhandenen Familie wirtschaftlicher sein als ein vollständiger Neubau. Ein eigenes Werkzeug ist dann gerechtfertigt, wenn der zusätzliche Marken- oder Funktionsnutzen die Investition und das Änderungsrisiko trägt.
10. Übergabe an die OEM-Serie: Was nach der Freigabe bestehen bleiben muss
Nach dem freigegebenen Pilotlauf übertragen wir alle Ergebnisse in die Produktions- und Prüfdokumente. Freigabemuster, Zeichnung und Prüfplan tragen dieselbe Revision. Werkzeugkorrekturen, Materialwechsel, neue Farben, Gewichtsreduzierungen oder andere Verschlüsse stimmen wir vor ihrer Übernahme in die Serie mit Ihnen ab.
Für Wiederholaufträge halten wir Werkzeugstatus, Wartung, auffällige Kavitäten, Prozessfenster und letzte Prüfergebnisse nachvollziehbar fest. Musterraum, Qualitätskontrolle, Kartonabstimmung und Exportvorbereitung gehören ebenfalls zur Übergabe. So bleibt das Werkzeug Teil einer lieferfähigen OEM-Verpackung und kein isolierter Metallblock.
11. Häufig gestellte Fragen zum Formenbau für Saucenflaschen
Wann lohnt sich ein individuelles Werkzeug für Saucenflaschen?
Wenn vorhandene Formen die notwendige Markenform, Funktion, Anlagenkompatibilität oder Logistikwirkung nicht erreichen und die erwartete Serienmenge die einmaligen Entwicklungs- und Validierungskosten trägt. Ein Vergleich mit realen Standardmustern sollte der Investitionsentscheidung vorausgehen.
Reicht ein 3D-gedruckter Prototyp für die Serienfreigabe?
Nein. Er ist sehr nützlich für Geometrie, Ergonomie, Volumen, Etikettenfläche und Freigang. Serienmaterial, Wanddickenverteilung, Quetschkraft, Dichtheit, Transparenz und Prozessstreuung lassen sich daraus nicht zuverlässig freigeben.
Welche Unterlagen stimmen wir vor dem Werkzeugstart ab?
Gemeinsam geben wir mindestens 3D-Datensatz, bemaßte 2D-Zeichnung, Material und Prozess, Verschlussreferenz, kritische Maße, Dekorationszone, Prüfplan, Lieferumfang sowie Eigentums-, Wartungs- und Änderungsregeln frei. Jede Datei erhält eine eindeutige Revision.
Was gehört in einen T1-Bericht?
Werkzeug- und Zeichnungsrevision, Maschine, Materialcharge, Prozesseinstellungen, Kavitätenzuordnung, Maße, Gewicht, Volumen, Wandverteilung, Optik und die vereinbarten Funktionsprüfungen. Abweichungen benötigen Verantwortliche, Korrekturmaßnahme und Termin für die nächste Prüfung.
Fazit: Werkzeugentwicklung mit prüfbaren Freigabepunkten starten
Ein individuelles Saucenflaschen-Werkzeug führt dann zuverlässig zur Serie, wenn wir Gestaltung, Herstellverfahren, Verschluss, Sauce, Abfülllinie und Wirtschaftlichkeit schon vor dem Stahlschnitt zusammenbringen. Dazu gehören der Vergleich mit vorhandenen Formen, revidierte Produktdaten, klar definierte Prototypziele, ein schriftlicher T1-Prüfplan und eine seriennahe Validierung.
Senden Sie Gracepack Ihre Skizze oder 3D-Datei, Zielvolumen, Fülldaten, Verschlussreferenz, Jahresmenge und Anforderungen der Abfülllinie. Wir prüfen zunächst geeignete vorhandene Formen und Muster. Wenn eine Neuentwicklung technisch und wirtschaftlich sinnvoll ist, stimmen wir Werkzeugumfang, Bemusterung und Freigaben projektbezogen ab. Für die Material- und Dichtheitsbewertung können Sie zusätzlich Ihre Originalrezeptur oder definierte Prüfflüssigkeit bereitstellen.