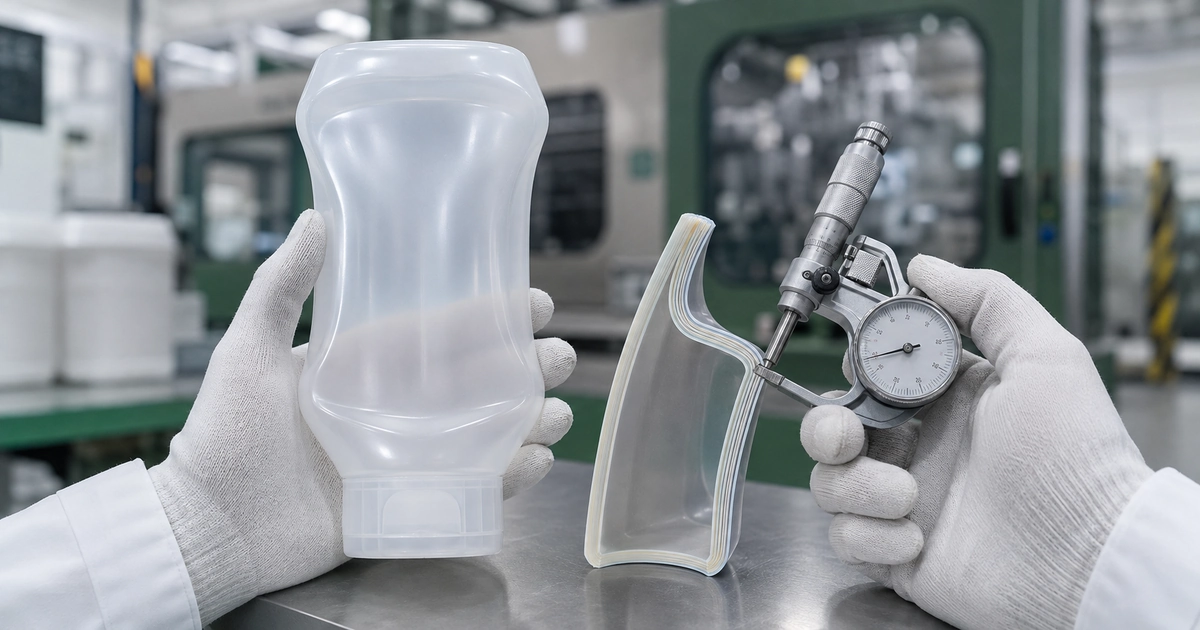
EVOH kann die Sauerstoffbarriere einer Kunststoff-Saucenflasche deutlich verbessern. Damit dieser Vorteil in Ihrer Verpackung ankommt, stimmen wir die kontinuierliche Barriereschicht, ihren Feuchteschutz und die Verbindung mit den tragenden Kunststoffschichten gemeinsam ab. Entscheidend sind nicht nur die Werkstoffnamen, sondern auch Schichtaufbau, Wandverteilung, Flaschengeometrie, Verschluss, Lagerklima und Abfüllprozess.
Für die übergeordnete Abstimmung von Flaschenwand, Verschluss, Kopfraum und Lichtschutz bietet der Ratgeber zu Sauerstoffbarriere und UV-Schutz eine ergänzende Systembetrachtung.
Eine EVOH-Mehrschichtflasche ist dann sinnvoll, wenn eine einschichtige Kunststoffflasche den nachgewiesenen Sauerstoffschutz nicht erreicht und der vollständige Aufbau seine Barriere, Verbundhaftung, Gebrauchsfunktion und Lebensmittelkontakt-Eignung unter realistischen Bedingungen belegt.
- Barrierebedarf zuerst festlegen: Zielhaltbarkeit, zulässiger Sauerstoffeintrag und produktspezifische Qualitätsgrenzen definieren.
- Schichten als Verbund auslegen: Innen- und Außenschicht, Haftvermittler und EVOH erfüllen unterschiedliche Aufgaben.
- Feuchte mitprüfen: OTR-Werte ohne Temperatur und relative Feuchte sind nicht belastbar vergleichbar.
- Fertige Flasche bewerten: Folienkennwerte ersetzen weder die Prüfung kritischer Wandzonen noch die Systemprüfung mit Verschluss.
- Originalsauce einlagern: Die erreichte Haltbarkeit wird am gefüllten und verschlossenen Gebinde nachgewiesen.
1. Warum EVOH in einer Saucenflasche nicht allein arbeitet
EVOH steht für Ethylen-Vinylalkohol-Copolymer. Seine polaren Vinylalkoholgruppen unterstützen eine dichte Molekülstruktur mit geringer Gasdurchlässigkeit. Gleichzeitig ist das Material feuchteempfindlich und haftet nicht ohne Weiteres an unpolaren Polyolefinen wie PE oder PP. In einer formstabilen oder drückbaren Saucenflasche wird EVOH deshalb als funktionale Schicht in einen mehrlagigen Verbund integriert.
Ein möglicher fünfschichtiger Prinzipaufbau lautet:
| Position | Typische Funktion | Kritischer Prüfpunkt |
|---|---|---|
| Außenschicht aus PE oder PP | Haptik, Bedruckbarkeit, Abrieb- und Feuchteschutz, mechanische Stabilität | Kratzfestigkeit, Quetschverhalten, Wandverteilung |
| Haftvermittler | verbindet das unpolare Polyolefin mit dem polaren EVOH | kontinuierliche Haftung, keine Ablösung |
| EVOH-Kernschicht | begrenzt Sauerstoff- und Aromatransport | Schichtkontinuität, Dicke, Feuchtezustand |
| Haftvermittler | sichert den Verbund zur inneren Trägerschicht | Haftung nach Lagerung, Fall und Verformung |
| Innenschicht aus PE oder PP | Lebensmittelkontakt, Produktschutz und mechanische Innenlage | Migration, Rezepturverträglichkeit, Dichtheit |
Fünf Schichten sind ein häufiges Konstruktionsprinzip, aber keine allgemeine Pflicht. Zusätzliche Schichten können beispielsweise Rezyklat aus kontrolliertem Produktionsanfall aufnehmen oder besondere Funktionszonen bilden. Welche Kombination aus PE, PP, Haftvermittler und EVOH-Typ passt, klären wir anhand von Maschinenkonzept, gewünschter Steifigkeit, Temperaturprofil und Zielbarriere. Eine schematische Darstellung allein reicht für die Freigabe nicht aus.
2. Coextrusions-Blasformen: Aus mehreren Schmelzeströmen wird eine Flasche
Beim Coextrusions-Blasformen werden mehrere Polymerschmelzen in einem Mehrschichtkopf zu einem schlauchförmigen Vorformling, dem Parison, zusammengeführt. Das Werkzeug schließt um den Parison; anschließend formt Blasluft die Flaschenkontur aus. Dabei werden die Schichten in Schulter, Seitenwand, Ecken und Boden unterschiedlich verstreckt.
Die Prozessführung muss mehr beherrschen als das Gesamtgewicht der Flasche:
- Massenstrom und Temperaturfenster jeder Schmelze stabilisieren;
- Haftvermittler und EVOH über den Umfang kontinuierlich verteilen;
- Parison-Programm und Werkzeuggeometrie auf kritische Wandzonen abstimmen;
- Anfahrmaterial, Farbwechsel und Schichtwechsel kontrolliert behandeln;
- Quetschnaht, Boden und Beschnitt auf unvollständige Schichten untersuchen;
- freigegebene Prozessparameter und Materialchargen rückverfolgbar dokumentieren.
Eine gleichmäßige Gesamtwand kann eine lokal unterbrochene Barriereschicht nicht ausgleichen. Deshalb beziehen wir Schulterübergänge, enge Radien, Griffzonen und den Bodenbereich in einen festgelegten Messplan ein. Die erforderliche Schichtdicke ist keine universelle Prozentzahl, sondern ergibt sich aus EVOH-Typ, Geometrie, Flaschenoberfläche, Feuchte, Temperatur und Ihrem OTR-Ziel.
3. Feuchtigkeit: Warum EVOH unter realen Bedingungen gemessen werden muss
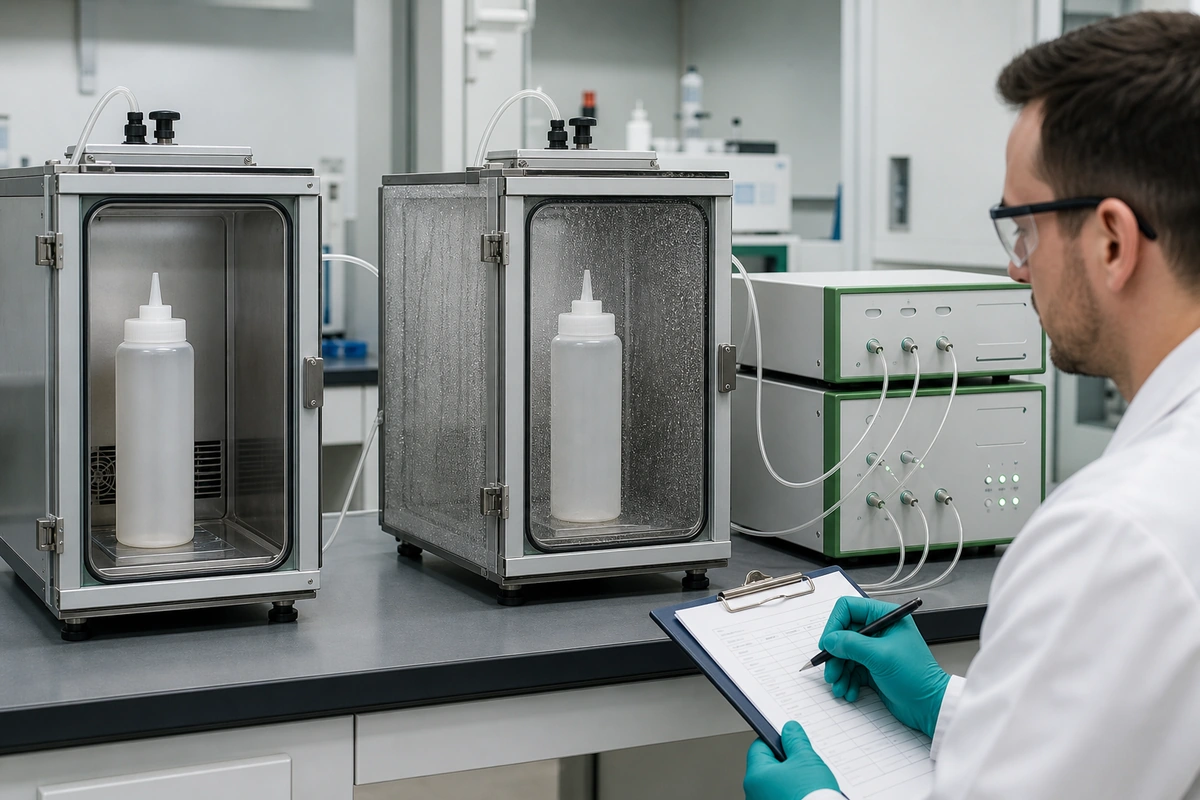
Wasser kann die intermolekularen Wechselwirkungen im EVOH verändern und die Beweglichkeit der Polymerketten erhöhen. Dadurch steigt die Sauerstoffdurchlässigkeit gegenüber einem trockenen Zustand. Wie stark dieser Effekt ausfällt, hängt unter anderem vom Ethylengehalt des EVOH, der Temperatur, der relativen Feuchte, der Konditionierungszeit und den umgebenden Schutzschichten ab.
Innen- und Außenschichten aus PE oder PP begrenzen den Feuchtetransport zum EVOH, schalten ihn aber nicht unter allen Einsatzbedingungen vollständig aus. Eine wasserreiche Sauce belastet die Struktur von innen; feuchte Lagerung, Kühlung mit Kondenswasser oder warme Logistikbedingungen wirken von außen. Für gekühlte Produkte, heiße Abfüllung und tropische Lieferwege können deshalb unterschiedliche Barrierewerte entstehen.
| Einfluss | Warum er die Bewertung verändert | Sinnvolle Festlegung |
|---|---|---|
| relative Feuchte | beeinflusst den Feuchtezustand der EVOH-Schicht | trockene und anwendungsnahe feuchte Bedingung vergleichen |
| Temperatur | beeinflusst Polymerbeweglichkeit und Gastransport | Prüftemperatur und reales Lagerprofil angeben |
| Konditionierung | entscheidet, ob die Probe ihr Feuchtegleichgewicht erreicht | Dauer und Klima vor der Messung dokumentieren |
| Schutzschichten | verzögern Feuchteeintrag und tragen die Mechanik | Werkstoff, Dicke und Anordnung eindeutig spezifizieren |
| Füllgut | Wasser, Fett, Säure und Aromen wirken auf das Gesamtsystem | Originalsauce und vorgesehene Kontaktzeit verwenden |
Mit pauschalen Faktoren zur Verschlechterung der Barriere lässt sich keine Serie freigeben. Wir vergleichen OTR-Werte deshalb immer zusammen mit Einheit, Prüfmethode, Temperatur, relativer Feuchte und Probenform.
4. Schichtkontinuität und Wandverteilung prüfen
Eine Querschnittsanalyse macht sichtbar, ob EVOH und Haftvermittler an den festgelegten Stellen vorhanden und ausreichend verteilt sind. Dazu werden repräsentative Proben aus Seitenwand, Schulter, Radius, Boden und Quetschnaht entnommen. Das geeignete mikroskopische oder spektroskopische Verfahren richtet sich nach Schichtdicke, Materialkontrast und geforderter Messunsicherheit.
Für Ihren Prüfplan stimmen wir mindestens folgende Punkte ab:
- Gesamtwanddicke und Dicke der einzelnen Funktionsschichten;
- minimale statt nur durchschnittliche EVOH-Dicke;
- Unterbrechungen, Einschlüsse und ungleichmäßige Grenzflächen;
- Schichtverlauf an Radien, Schulter und Boden;
- Veränderung nach wiederholtem Drücken, Fall und Temperaturlagerung;
- Zuordnung von Probe, Werkzeug, Materialcharge und Prozessfenster.
Inline-Sensorik kann bei geeigneten Anlagen Prozessabweichungen früh erkennen, ersetzt aber nicht automatisch eine validierte Schichtanalyse an der fertigen Flasche. Vor der Projektfreigabe klären wir mit Produktions- und Prüfpartnern, welche Messmethode und Sensorik für die konkrete Ausführung verfügbar und sinnvoll ist.
5. OTR am Material und am vollständigen Gebinde
Die Sauerstofftransmissionsrate (OTR) kann flächenbezogen an Folie oder Formteilen und gebindebezogen an der fertigen Flasche bestimmt werden. Die ISO 15105-2:2025 beschreibt ein Gleichdruckverfahren für die Gastransmissionsrate von Folien, Bahnen, Laminaten und coextrudierten Werkstoffen. Für eine Saucenverpackung muss das gewählte Verfahren jedoch zur Probenform und zur technischen Fragestellung passen.
| Prüfebene | Aussage | Grenze |
|---|---|---|
| Rohstoffdaten | ordnet den EVOH-Typ grundsätzlich ein | bildet Schichtaufbau und Verarbeitung nicht ab |
| flache Mehrschichtprobe | vergleicht definierte Verbundstrukturen | bildet Schulter, Boden und Quetschnaht nicht ab |
| fertige offene Flasche | bewertet Wand und Geometrie | Verschlussweg fehlt |
| verschlossenes Gesamtgebinde | erfasst Flasche, Kappe, Liner oder Ventil als System | benötigt klar definierte Prüfbedingungen |
| Lagerstudie mit Sauce | zeigt Farb-, Aroma- und Produktentwicklung | Ergebnis gilt für die untersuchte Rezeptur und Lagerung |
Bei Ketchup-Quetschflaschen verbinden wir die gewünschte Barriere mit kontrollierter Dosierung, Wandrückstellung und Verschlussfunktion. Bei Quetschflaschen für Salatdressing berücksichtigen wir zusätzlich Ölanteil, Emulsion und häufige Kühllagerung. Ein niedriger OTR-Wert allein hilft wenig, wenn die Flasche im Gebrauch knickt, das Ventil nicht sauber arbeitet oder der Verschluss einen relevanten Sauerstoffpfad bildet.
6. Verbundhaftung nach Fall, Quetschen und Lagerung absichern
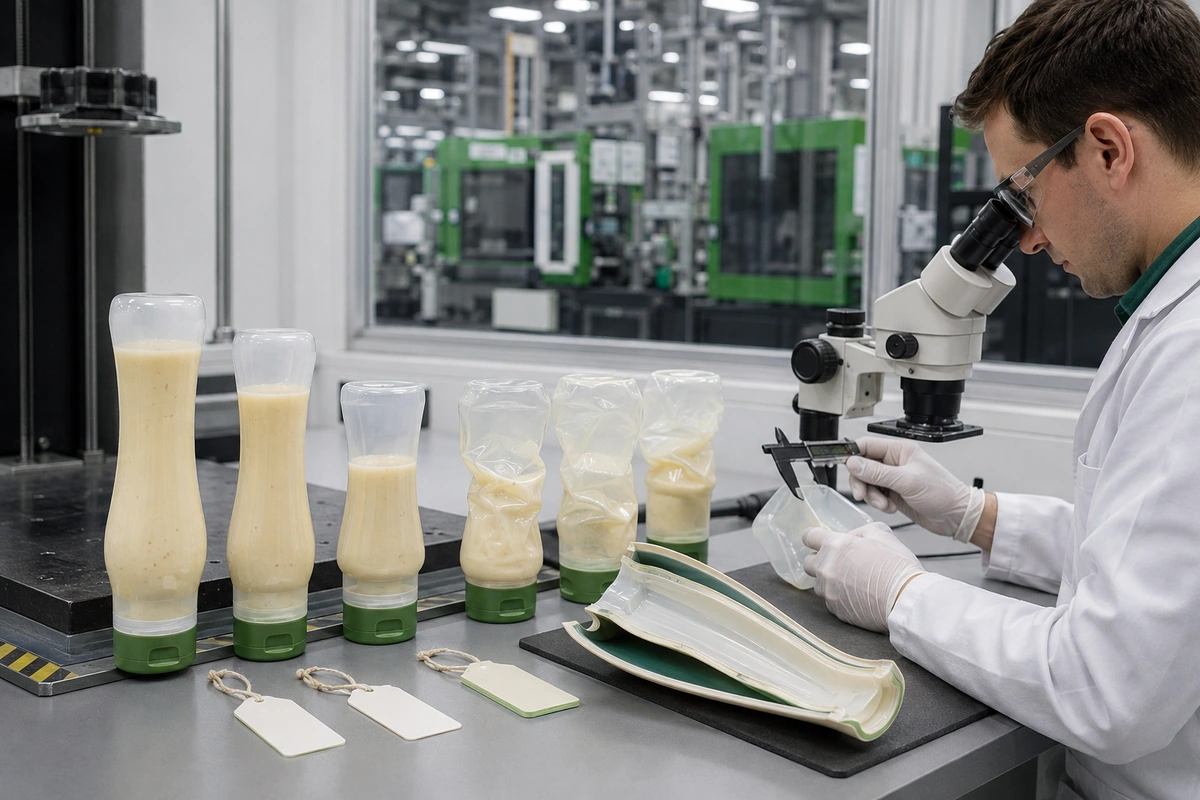
Haftvermittlerschichten sollen eine dauerhafte Verbindung zwischen EVOH und den Polyolefinschichten herstellen. Unzureichende Haftung kann sich als Blase, lokale Ablösung oder Delamination zeigen. Kritisch sind mechanisch stark beanspruchte Bereiche sowie Grenzflächen, die durch Feuchtigkeit, Temperaturwechsel oder wiederholte Verformung belastet werden.
Eine praxistaugliche Prüffolge stellen wir aus folgenden Bausteinen zusammen:
- Sicht- und Querschnittsprüfung im Ausgangszustand;
- definierte Fallprüfung an gefüllten, verschlossenen Flaschen;
- wiederholte Quetschzyklen bei voller, halbvoller und nahezu leerer Flasche;
- Lagerung bei vorgesehenen sowie technisch begründeten beschleunigten Bedingungen;
- erneute Untersuchung von Schichtverbund, Dichtheit, Dosierung und OTR;
- Vergleich mit dokumentierten Grenz- und Rückstellmustern.
Bei Quetschflaschen für dickflüssige Würzsaucen entstehen höhere Bedienkräfte als bei dünnflüssigen Produkten. Für kopfstehende Dressingflaschen mit Ventilkappen wirken dauerhafte Produktberührung am Verschluss, Unterdruck und wiederholte Wandverformung zusammen. Genau diese realen Belastungen sollten in die Freigabe einfließen.
7. Lebensmittelkontakt: Jede Schicht gehört in die Bewertung
Mehrschichtige Kunststoffmaterialien und -gegenstände für Lebensmittelkontakt fallen in den Anwendungsbereich der Verordnung (EU) Nr. 10/2011. Artikel 13 regelt Kunststoff-Mehrschichtmaterialien und verlangt grundsätzlich die Konformität jeder Kunststoffschicht; für bestimmte, durch eine funktionelle Barriere getrennte Schichten gelten eng begrenzte Ausnahmen. Die aktuelle konsolidierte Fassung und ihre Anforderungen sind bei EUR-Lex abrufbar.
Für die konkrete Flasche sind mindestens zuzuordnen:
- Rezeptur und Lieferant jeder Innen-, Außen-, EVOH- und Haftvermittlerschicht;
- Additive, Farbe und gegebenenfalls kontrolliert eingesetztes Produktionsrücklaufmaterial;
- vorgesehene Lebensmittelarten, Kontaktzeit und Kontakttemperatur;
- Gesamt- und spezifische Migration unter geeigneten Bedingungen;
- relevante Einschränkungen und Angaben für die nachgelagerte Lieferkette;
- Konformitätserklärung und belegende Dokumentation der fertigen Konstruktion.
Eine EVOH-Schicht macht den gesamten Aufbau nicht automatisch zu einer rechtlichen „funktionellen Barriere“. Dieser Begriff hat im Lebensmittelkontaktrecht eine konkrete Bedeutung und setzt voraus, dass die fertige Konstruktion die anwendbaren Anforderungen erfüllt.
8. Recycling und Produktionsrücklaufmaterial realistisch bewerten
Eine Mehrschichtflasche wird nicht allein durch einen hohen Anteil PE oder PP automatisch zu einer gut verwertbaren Monomaterialverpackung. EVOH-Anteil, Haftvermittler, Pigmente, Etikett, Klebstoff, Verschluss und Ventil beeinflussen Sortierung und Recycling. Die Bewertung muss zum Zielmarkt und zum jeweils geltenden Design-for-Recycling-System passen.
Produktionsrücklaufmaterial aus Anfahrteilen oder Beschnitt kann wirtschaftlich interessant sein. Seine Position im Schichtaufbau, Reinheit, thermische Vorgeschichte und lebensmittelrechtliche Zulässigkeit müssen jedoch kontrolliert werden. Eine Barriere darf nicht als pauschale Begründung dienen, beliebiges Mahlgut in den Aufbau einzubringen.
9. Von der Bemusterung zur Serienfreigabe
Mit 13 Blasformmaschinen, 15 Spritzgussmaschinen, neun automatisierten Produktionslinien und mehr als 500 Formenressourcen können wir geeignete Flaschenfamilien, Kunststoffverschlüsse, Musterprüfung, Qualitätskontrolle und Exportvorbereitung in einem zusammenhängenden Projekt koordinieren. Ob sich ein bestimmter EVOH-Mehrschichtaufbau auf einer geeigneten Anlage herstellen lässt, bestätigen wir projektbezogen vor Angebot und Bemusterung.
Ein belastbarer Freigabeplan umfasst:
| Stufe | Festzulegende Daten | Freigabeergebnis |
|---|---|---|
| Anforderungsprofil | Sauce, Fülltemperatur, Zielhaltbarkeit, Klima, Verschluss, Jahresmenge | messbarer Zielkorridor |
| Strukturentwurf | Polymere, Haftvermittler, EVOH-Typ, Schichtenfolge, Flaschengewicht | prüfbare Sollstruktur |
| Werkzeug- und Prozessprüfung | Geometrie, Parison, Quetschnaht, kritische Wandzonen | Herstellbarkeitsbewertung |
| T1-/Pilotmuster | Maße, Gewicht, Schichtverteilung, Optik, Dichtheit | dokumentierte Korrekturschleife |
| Funktionsprüfung | OTR, Fall, Quetschen, Verschluss, Linie, Lagerung mit Sauce | technische Musterfreigabe |
| Serienanlauf | Prozessfenster, Prüffrequenz, Grenzmuster, Chargenzuordnung | kontrollierter Serienstandard |
Der wirtschaftliche Vergleich sollte nicht beim Flaschenpreis enden. Werkzeug- und Anfahrkosten, Ausschuss, zusätzliche Prüfungen, mögliche Linienanpassungen, vermiedener Produktverlust und Reklamationsrisiko gehören in die Gesamtrechnung. Eine Mehrschichtstruktur ist wirtschaftlich, wenn der belegte Zusatznutzen diese Systemkosten rechtfertigt.
10. Häufige Fragen zu EVOH-Mehrschichtflaschen
Ist eine EVOH-Schicht für jede sauerstoffempfindliche Sauce erforderlich?
Nein. Der erforderliche Sauerstoffschutz hängt von Rezeptur, Zielhaltbarkeit, Temperatur, Kopfraumsauerstoff, Verschluss und Vertriebsweg ab. Erst ein definierter Schutzbedarf und Vergleichsprüfungen zeigen, ob eine EVOH-Mehrschichtflasche gegenüber einer einschichtigen Ausführung einen relevanten Vorteil bietet.
Warum muss die OTR bei definierter Luftfeuchte angegeben werden?
EVOH nimmt Feuchtigkeit auf; dadurch kann seine Sauerstoffbarriere abnehmen. OTR-Werte sind deshalb nur zusammen mit Prüftemperatur, relativer Feuchte, Messverfahren, Probengeometrie und Einheit vergleichbar. Ein trockener Folienwert darf nicht unmittelbar auf eine gefüllte Flasche übertragen werden.
Wie wird die EVOH-Schicht in einer Mehrschichtflasche geschützt?
EVOH liegt typischerweise zwischen Polyolefinschichten und wird über Haftvermittlerschichten mit ihnen verbunden. Die Innen- und Außenschichten begrenzen den direkten Feuchtekontakt und übernehmen mechanische sowie lebensmittelkontaktbezogene Funktionen. Der genaue Aufbau muss für Material, Flasche und Prozess festgelegt werden.
Welche Nachweise sind für eine EVOH-Mehrschichtflasche im EU-Lebensmittelkontakt erforderlich?
Die konkrete Mehrschichtkonstruktion benötigt eine zuordenbare Konformitätsbewertung nach dem geltenden EU-Rechtsrahmen. Dazu gehören Angaben zu allen Schichten, Additiven und Haftvermittlern, vorgesehenen Lebensmittelarten, Kontaktzeit und Temperatur sowie relevante Migrationsnachweise und eine Konformitätserklärung.
Fazit: Barriereleistung am fertigen Flaschensystem freigeben
Eine EVOH-Mehrschichtflasche verbindet mechanisch belastbare Polyolefinschichten mit einer leistungsfähigen Sauerstoffbarriere. Für eine zuverlässige Lösung stimmen wir kontinuierlichen Schichtverlauf, Haftvermittler, Wandverteilung und die Prüfung bei realistischer Feuchte und Temperatur aufeinander ab. Verschluss, Kopfraum und Abfüllung bleiben dabei Teil des Barrieresystems.
Für eine technische Machbarkeitsprüfung können Sie Gracepack Rezepturtyp, Abfülltemperatur, Zielhaltbarkeit, Lager- und Transportklima, Zielvolumen, Verschluss, geplante Jahresmenge und vorhandene OTR-Anforderungen übermitteln. Auf dieser Grundlage lassen sich geeignete Flaschengeometrien und Schichtkonzepte eingrenzen sowie die erforderlichen Muster-, Barriere-, Verbund- und Lagerprüfungen abstimmen. Eine Serienfreigabe erfolgt erst nach Bestätigung der konkreten Material- und Prozesskombination.