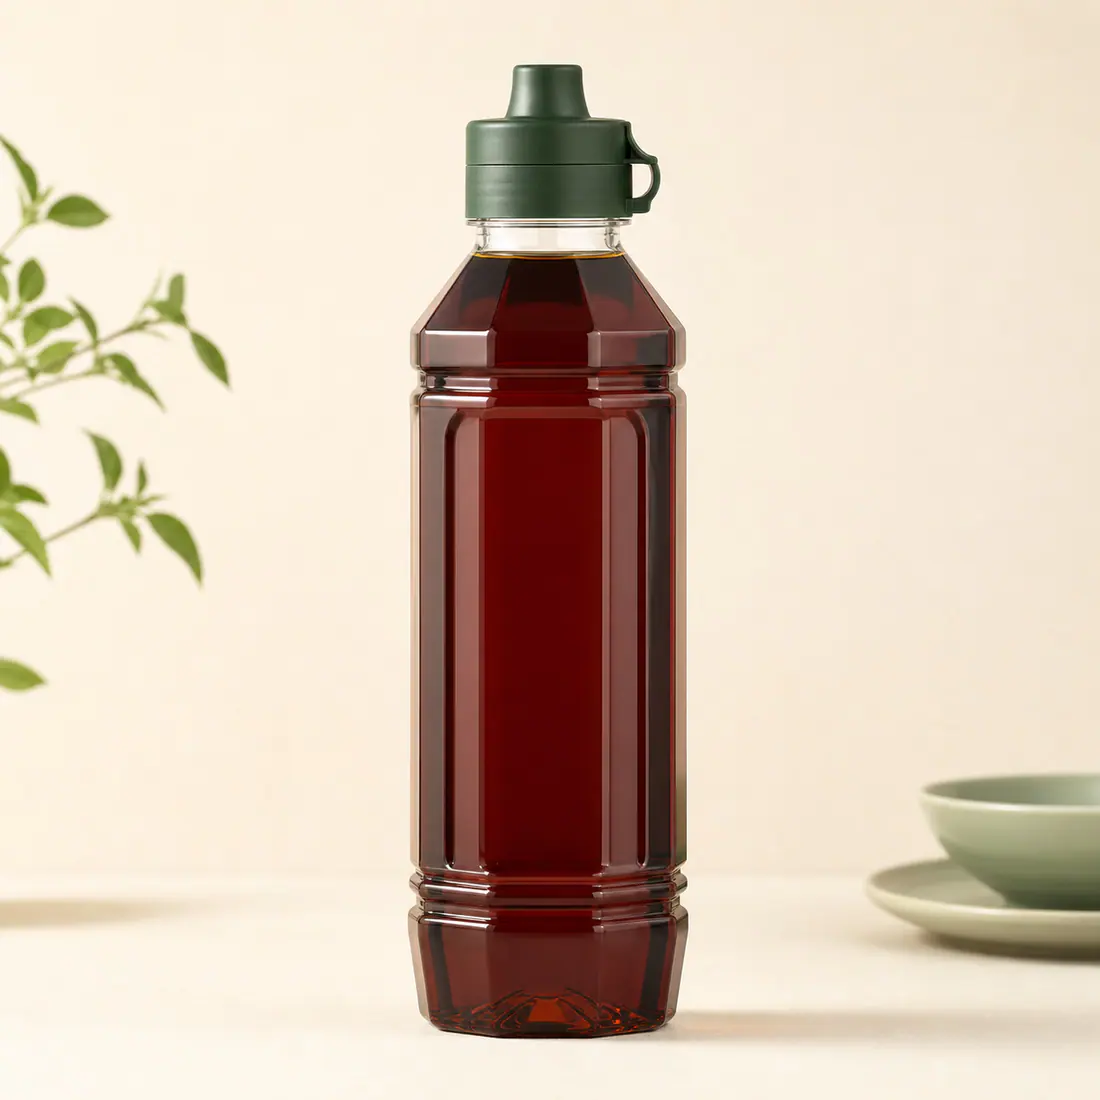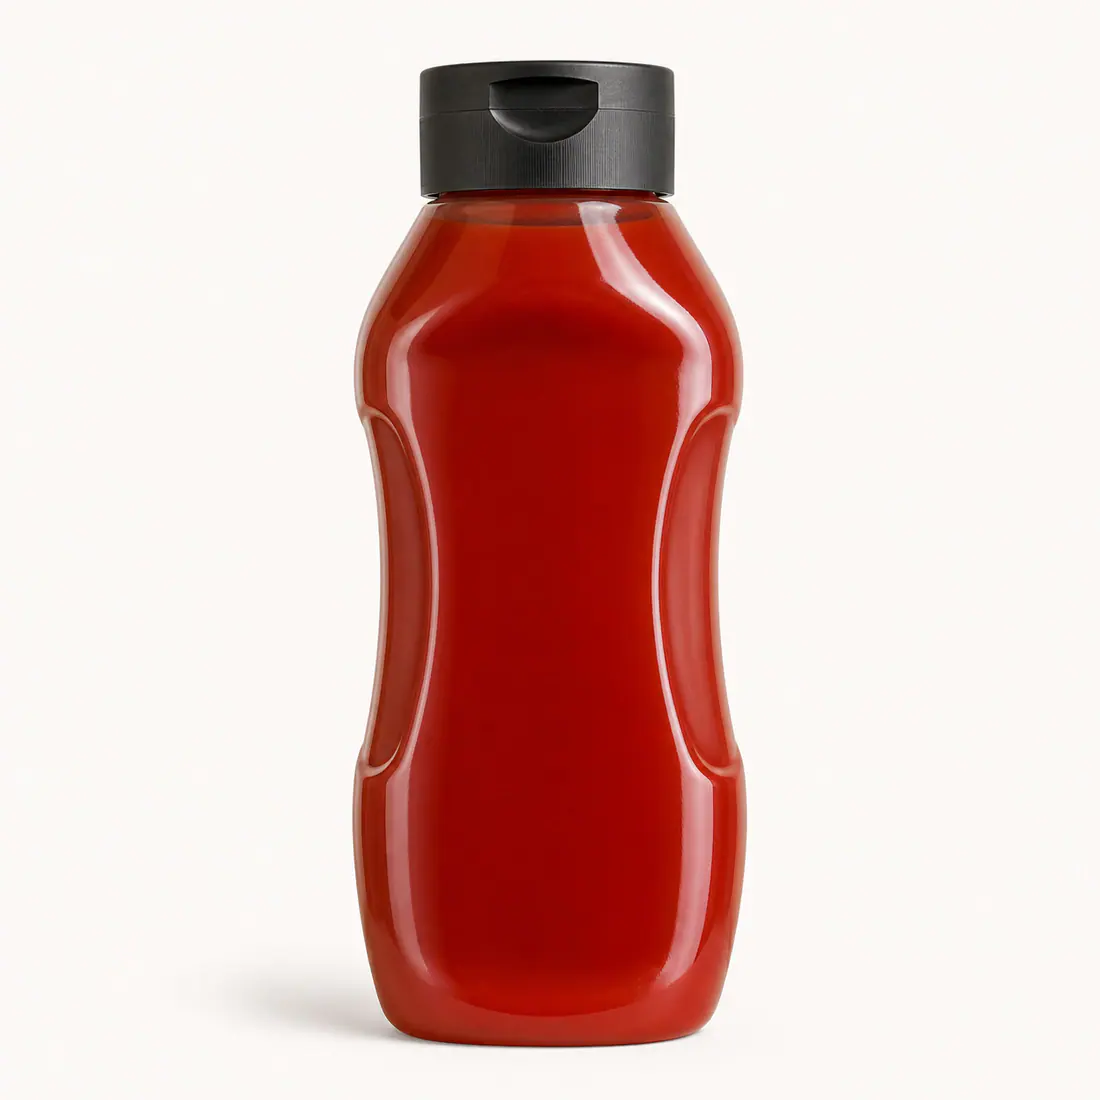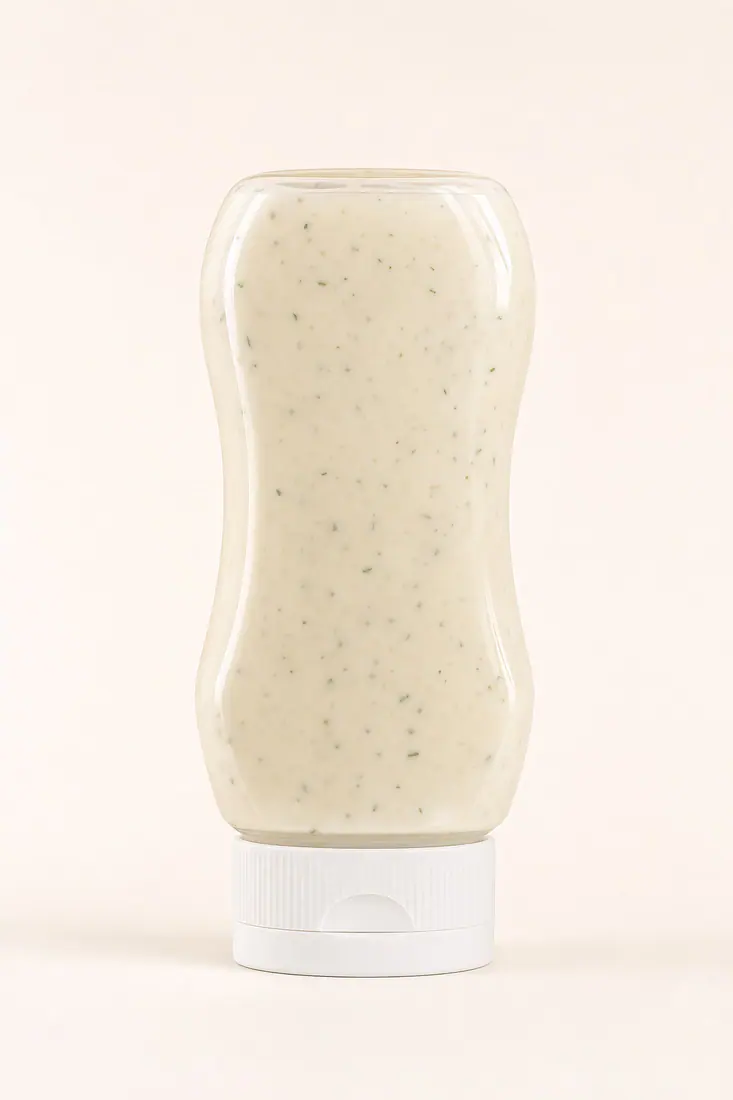
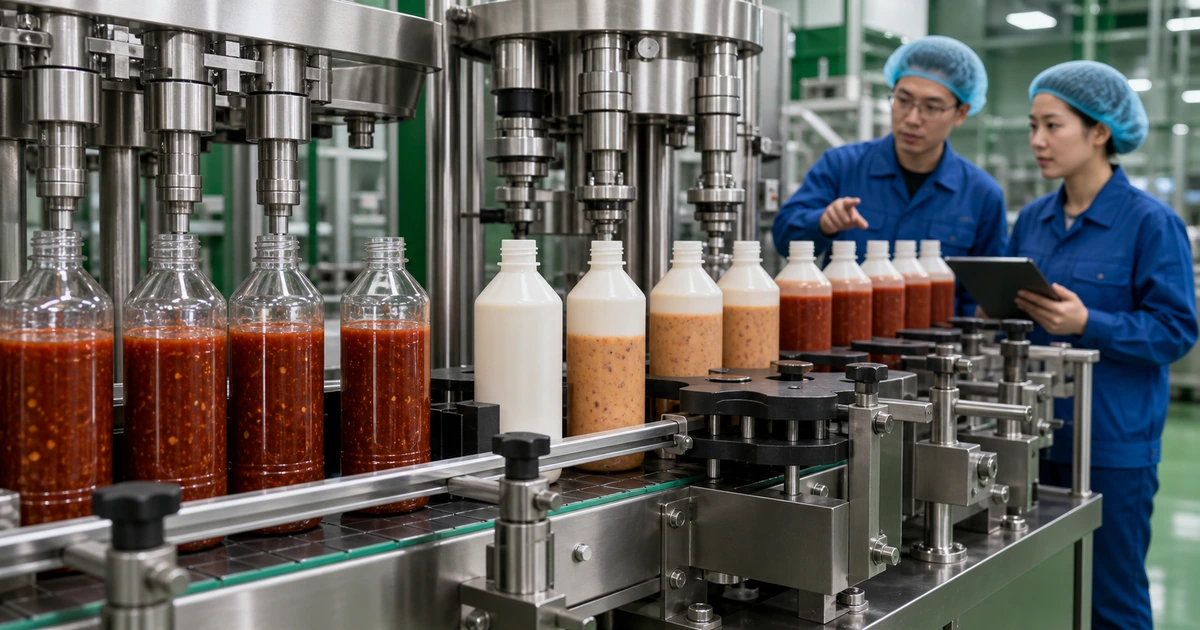
Damit eine Saucenflasche auf Ihrer automatischen Linie störungsfrei läuft, stimmen wir mehr als die Nenngröße des Gewindes ab. Flaschenkörper, Mündung, Verschluss, Transportaufnahme, Fülldüse und Verschließkopf müssen innerhalb eines gemeinsam definierten Prozessfensters zusammenarbeiten.
Für die Anlagenfreigabe benötigen Sie eine bemaßte Flaschen- und Verschlusszeichnung, reale Grenzmuster und einen seriennahen Linientest. Angaben wie 28/410, 38/400 oder PP 28 bezeichnen eine Mündungsfamilie, ersetzen aber weder die Prüfung von Dichtfläche und Eintrittsbohrung noch die Abstimmung mit Füllventil, Greifern und Verschließer.
- Mündung und Verschluss: Gewinde, Dichtfläche, Eintrittsbohrung, Finish-Höhe und Stützring müssen zum konkreten Verschluss und zum Verschließkopf passen.
- Transport und Zentrierung: Flaschenhöhe, Außendurchmesser, Standboden und Schwerpunkt bestimmen, ob Seitenführungen, Sternräder und Greifer reproduzierbar arbeiten.
- Prozessfähigkeit: Messbare Merkmale werden über Stichproben und statistische Prozessdaten überwacht; Funktionsfehler wie Leckage, schiefer Verschluss oder Kippeln benötigen eigene Annahmekriterien.
- Serienfreigabe: Erst ein Versuch mit vorgesehenem Füllgut, realem Verschluss, geplanter Liniengeschwindigkeit und Transportweg zeigt die tatsächliche Kompatibilität.
1. Die Schnittstellen einer automatischen Abfülllinie
Eine Flasche durchläuft nicht nur Füller und Verschließer. Bereits im Aufrichter oder Unscrambler muss sie lagegerecht vereinzelt werden. Anschließend folgen Förderband, Seitenführungen, Einlaufspindel oder Sternrad, Füllstation, Verschlusszuführung, Verschließkopf, Dichtheits- oder Füllstandskontrolle und häufig Etikettierer sowie Verpackungsmaschine. Jede Station greift auf andere Referenzflächen zu.
| Anlagenschnittstelle | Kritische Flaschenmerkmale | Typische Störung bei Abweichung | Geeigneter Nachweis |
|---|---|---|---|
| Aufrichter und Förderband | Körperdurchmesser, Seitenwand, Schwerpunkt, Standboden | Doppelbelegung, Kippeln, Stau | Grenzmuster und dynamischer Transportversuch |
| Einlaufspindel und Sternrad | Körperkontur, Schulterlage, Greifhöhe | Verklemmen, Beschädigung, falsche Teilung | Konturzeichnung, Lehrenprüfung, Linienversuch |
| Füllventil | Eintrittsbohrung, Mündungshöhe, Zentrierung, Flaschenhöhe | Düsenkontakt, Spritzer, unvollständige Befüllung | Düsen-Finish-Kollisionsprüfung und Fülltest |
| Verschlusszuführung und Verschließer | Gewinde, Dichtfläche, Finish-Höhe, Gewindeanfang, Stützring | Schrägsitz, Überdrehen, Leckage | Aufsetzversuch, Drehmoment- und Dichtheitsprüfung |
| Etikettierung und Inspektion | Ovalität, Seitenwand, Etikettierfeld, Gesamthöhe | Falten, schiefer Sitz, Fehlauslösung des Sensors | Umfangsprofil, Kamera- und Etikettierversuch |
| Kartonierung | Außenmaß, Standfestigkeit, Top-Load | Klemmung, Kippen, Transportschaden | Packmuster, Stapel- und Transportprüfung |
Für jede Station legen wir fest, welche Fläche die Flasche führt oder positioniert. Bei einer bodengeführten Linie wirken Höhen- und Bodenabweichungen anders als beim Neck-Handling. Ein Halsring kann den Transport vom schwankenden Flaschenkörper entkoppeln, braucht dafür aber eine passende Aufnahmegeometrie und ausreichende Festigkeit.
2. Neck-Finish: Mündungsname und Funktionsmaße trennen
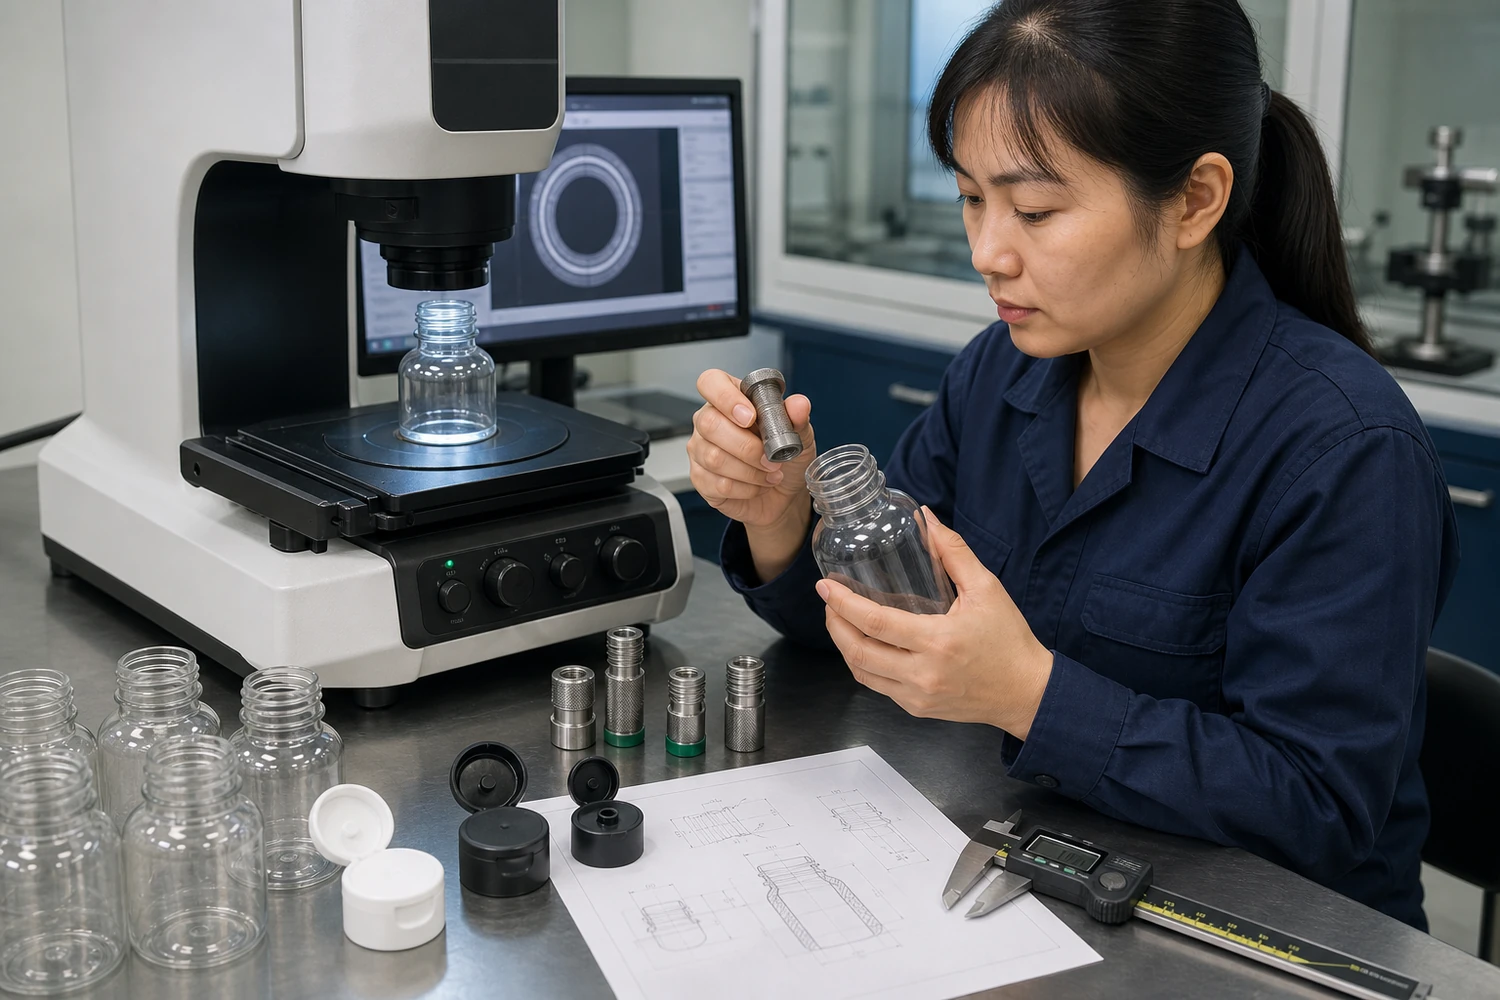
Mündungsbezeichnungen erleichtern die Vorauswahl, sind jedoch keine vollständige Schnittstellenspezifikation. Selbst innerhalb derselben Gewindefamilie können Verschlüsse andere Dichtprinzipien, Liner, Originalitätssicherungen, Klappscharniere, Dosieröffnungen oder Ventile besitzen. Für die Freigabe ist deshalb die jeweilige Zeichnungsrevision maßgeblich.
Bei der technischen Abstimmung prüfen wir mindestens:
- Außendurchmesser und Ovalität des Gewindebereichs;
- Eintrittsbohrung und kleinsten freien Durchgang;
- Höhe von Mündungsoberkante bis definierter Referenzebene;
- Ebenheit, Gratfreiheit und Beschädigung der Dichtfläche;
- Gewindeprofil, Gewindeanfang und vollständigen Gewindegang;
- Position, Durchmesser und Festigkeit eines Stütz- oder Tragrings;
- axiale und radiale Lage des Finishs zum Flaschenkörper.
Die Cetie-Dokumentensammlung für PET-Mündungen und Verschlüsse hilft bei der Einordnung von Mündungsgeometrie, Verschluss und Prüfpunkten. Für Ihre Serienfreigabe gleichen wir anschließend die konkrete Flaschen- und Verschlusszeichnung ab und testen die Kombination unter den tatsächlichen Bedingungen Ihrer Abfülllinie.
28/410, 38/400, PP 28 und Snap-on richtig einordnen
28/410 und 38/400 werden häufig für Schraubverschlüsse, Flip-Tops oder Dosierlösungen verwendet. PP 28 steht in anderen Verpackungsfamilien für eine Pilferproof-Ausführung. Snap-on-Systeme nutzen wiederum eine Rastgeometrie statt eines vollständig aufzuschraubenden Verschlusses. Keine dieser Bezeichnungen beantwortet allein, ob ein vorhandener Verschließkopf, eine Verschlussrinne oder ein Füllventil kompatibel ist.
Ein Snap-on-Verschluss kann kurze Aufsetzzeiten unterstützen, wenn Zuführung, Rastwulst und Anpressweg darauf ausgelegt sind. Ein Schraubverschluss ermöglicht dagegen eine definierte Drehbewegung, benötigt aber kontrolliertes Aufsetz- und Anzugsmoment. Das überwachte Anzugsmoment behebt keine fehlerhafte Mündung; es hilft, den Verschließprozess innerhalb eines zuvor validierten Fensters zu führen und Abweichungen zu erkennen.
3. Wie Formprozess und Kühlung die Maßhaltigkeit beeinflussen
PET-Flaschen entstehen typischerweise aus einer Preform im Streckblasprozess. Hals und Gewinde werden bereits an der Preform ausgebildet und beim späteren Blasen möglichst vor weiterer Erwärmung geschützt. PE- und PP-Flaschen werden häufig extrusionsgeblasen; hier werden Körper und Mündungsbereich im Werkzeug ausgeformt und anschließend entgratet oder nachbearbeitet. Die kritischen Fehlerbilder unterscheiden sich deshalb nach Werkstoff, Werkzeug und Prozess.
Ungleichmäßige Kühlung, schwankende Materialtemperatur, Restspannung, falsche Werkzeugentlüftung oder ungünstige Wanddickenverteilung können Nachschwindung und Verzug verstärken. Eine erhöhte Wandstärke ist keine pauschale Lösung: Sie kann Kühlzeit und Temperaturgefälle erhöhen und damit neue Abweichungen erzeugen.
Für ein messbares Merkmal wie Finish-Höhe oder Körperdurchmesser beschreibt die Prozessfähigkeitskennzahl die Lage und Streuung zur Toleranz. Vereinfacht gilt: Cpk = Minimum aus (USL − Mittelwert) / (3 × Standardabweichung) und (Mittelwert − LSL) / (3 × Standardabweichung). USL und LSL sind die oberen und unteren Spezifikationsgrenzen. Ein Zielwert darf nicht pauschal angenommen werden; er muss aus Maschinenrisiko, Prüfstrategie und Kundenanforderung abgeleitet werden. Vor einer Fähigkeitsbewertung ist außerdem zu bestätigen, dass das Messsystem wiederholbar ist und der Prozess statistisch beherrscht wird.
4. Standfestigkeit, Schwerpunkt und Greifbelastung
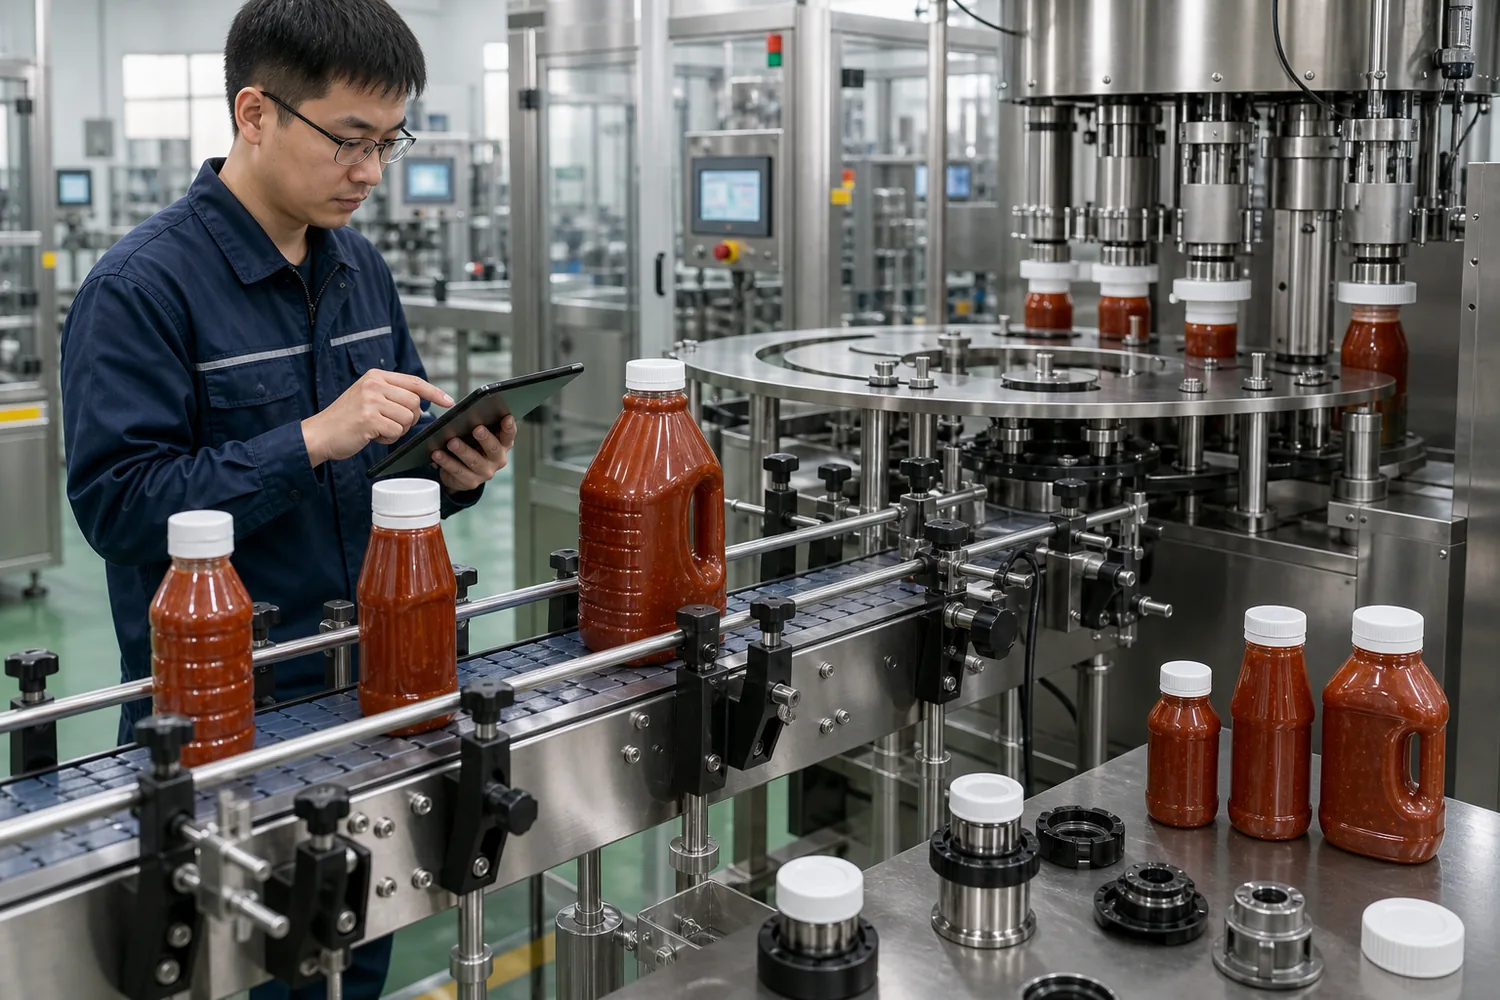
Auf dem Förderband wirken Beschleunigung, Abbremsung, Kurvenfahrt, Staudruck und Kontakt mit Seitenführungen. Eine hohe schlanke Flasche ist nicht automatisch instabil, doch ihr Schwerpunkt liegt häufig weiter über der Aufstandsfläche. Der gefüllte Zustand kann die Stabilität verbessern oder verschlechtern, abhängig von Füllhöhe, Sauce, Bodenform und Transportdynamik.
Die vertikale Schwerpunktlage des gefüllten Systems lässt sich aus den Teilmassen abschätzen: Schwerpunktlage = Summe aus Teilmasse × zugehöriger Schwerpunktlage, geteilt durch die Gesamtmasse. Betrachtet werden Flasche, Verschluss und Füllgutanteile. Für die Linienfreigabe genügt die Rechnung allein nicht, weil Flüssigkeit schwappt und eine viskose Sauce anders reagiert als Wasser. Maßgeblich ist daher ein dynamischer Versuch mit realer Füllhöhe, geplanter Beschleunigung und vollständigem Transportweg.
Kippen und Verklemmen konstruktiv begrenzen
- Ein planer, ausreichend steifer Standring verhindert Kippeln und verbessert die Wiederholgenauigkeit im Sternrad.
- Der Übergang zwischen Boden und Seitenwand darf unter Staudruck nicht dauerhaft ausknicken.
- Griffmulden, Rippen und Etikettierfelder müssen zur Position der Seitenführungen passen.
- Große Formatwechsel sollten mit definierten Einstellwerten für Schienen, Spindeln und Sternräder dokumentiert werden.
- Bei Neck-Handling sind Tragring, Halszentrierung und lokale Belastbarkeit kritisch; bei Body-Handling zählen Kontur und Greiffläche stärker.
Bei der Greifbelastung betrachten wir nicht nur die maximale Druckkraft. Wiederholte seitliche Klemmung kann dünnwandige Flaschen ermüden, Falten erzeugen oder das Etikettierfeld verformen. Deshalb prüfen wir leere und gefüllte Flaschen nach mehreren Transportzyklen auf bleibende Verformung, Rissbildung und Verschlussdichtheit.
5. Verschließprozess: Drehmoment, Dichtsitz und Gewindeanfang
Für Schraubverschlüsse sind Aufsetzwinkel, Gewindeanfang, Axialkraft, Drehzahl und Abschaltmoment gemeinsam zu validieren. Ein zu niedriges Anwendungsmoment kann den Dichtsitz unvollständig belasten. Ein zu hohes Moment kann Gewinde, Originalitätssicherung, Liner oder Flaschenhals schädigen. Das spätere Öffnungsmoment ist nicht mit dem Anwendungsmoment gleichzusetzen, weil Werkstoffrelaxation, Temperatur, Lagerzeit und Produktkontakt den Wert verändern können.
Für jede Kombination prüfen wir mindestens folgende Zustände:
- direkt nach dem Verschließen;
- nach definierter Konditionierung und Lagerzeit;
- nach Wärme- oder Kühllagerung entsprechend dem Prozess;
- nach Transport- und Fallbelastung;
- mit minimaler und maximaler zulässiger Mündung sowie Verschlusscharge.
Die Dichtheitsprüfung muss zum Dichtprinzip passen. Ein Liner, ein konischer Dichtsitz, eine Plug-Seal-Geometrie und ein Ventil reagieren unterschiedlich auf Ovalität und Axialkraft. Eine bestandene Wasserprüfung bei Raumtemperatur belegt deshalb nicht automatisch die Eignung für eine ölhaltige oder saure Sauce unter realen Transportbedingungen.
6. Welche Flaschenlösung passt zu welcher Linienaufgabe?
| Füllgut und Format | Sinnvolle Konstruktionsrichtung | Kritische Linienparameter | Freigabeschwerpunkt |
|---|---|---|---|
| Dünnflüssige Würzsauce in PET | formstabiler Körper, kontrollierte kleine Mündung, Reduzierverschluss | Düsenzentrierung, Tropfen am Hals, Verschlusszuführung | Eintrittsbohrung, Dichtfläche, Reduziereinsatz |
| Ketchup oder BBQ-Sauce in Quetschflasche | nachgiebige Seitenwand, mittlere bis große Öffnung, Flip-Top | Füllzeit, Körperklemmung, Drehmoment | Wandrückstellung, Finish-Ovalität, Leckage |
| Kopfstehendes Dressing mit Ventil | stabiler Kopfstandbereich, definierter Verschlusssitz | Aufsetzen des Ventilverschlusses, Standfestigkeit nach dem Wenden | Rast- oder Gewindesitz, Ventildichtheit, Bodengeometrie |
| Großgebinde für Gastronomie | breite Aufstandsfläche, tragfähiger Griffbereich, Pumpe oder Großverschluss | Staudruck, Greifposition, Formatwechsel | Schwerpunkt, Griffbelastung, Top-Load und Verschluss |
Bei Gracepack nutzen wir vorhandene Flaschen- und Verschlussfamilien als Ausgangspunkt für die Schnittstellenprüfung. Im Werk kontrollieren wir projektbezogen Abmessungen, Gewicht, Kapazität, Verschlussfunktion, Dichtheit und Erscheinungsbild. Für die Linienfreigabe ergänzen wir diese Produktprüfung um Ihre Maschinengeometrie, die Originalverschlüsse und den realen Abfüllprozess.
7. Serienkonstanz: SPC und AQL erfüllen unterschiedliche Aufgaben
Bei kontinuierlichen Messwerten wie Mündungshöhe, Durchmesser, Ovalität oder Flaschengewicht zeigt die statistische Prozessüberwachung, ob sich Mittelwert oder Streuung verändern. Eine Annahmestichprobe beantwortet dagegen, ob ein abgegrenztes Los nach den vereinbarten Kriterien angenommen oder zurückgewiesen wird.
Für die Wareneingangs- und Losprüfung können wir Stichprobenpläne nach ISO 2859-1:2026 vereinbaren. Fehlerklassen, Stichprobenumfang und Annahmegrenzen legen wir vor der Bestellung fest. Kritische Fehler wie Fremdkörper, beschädigte Dichtflächen oder unsicher schließende Verschlüsse behandeln wir je nach Projektrisiko strenger und kontrollieren sie bei Bedarf vollständig.
Unser Prüfplan unterscheidet deshalb:
| Prüfart | Geeignete Merkmale | Aussage |
|---|---|---|
| SPC / Fähigkeitsanalyse | Höhe, Durchmesser, Gewicht, Ovalität | Stabilität, Zentrierung und Streuung des Herstellprozesses |
| AQL-Losprüfung | sichtbarer Grat, Farbfehler, Verformung, Verschlussfehler | Annahmeentscheidung für ein definiertes Los |
| Lehren- oder Funktionsprüfung | Gewinde, Dichtfläche, Verschlusssitz, Linienaufnahme | Passung innerhalb definierter Grenzmuster |
| 100-%-Kontrolle, falls erforderlich | vereinbarte kritische Fehler | Aussortierung jedes erkannten fehlerhaften Teils; abhängig von Nachweisgrenze des Systems |
| Seriennaher Linientest | vollständige Flaschen-Verschluss-Maschinen-Kombination | reale Störquote, Taktleistung, Leckage und Handhabung |
Für die Rückverfolgbarkeit sollten Materialcharge, Maschine, Werkzeug oder Kavität, Produktionszeitraum und Prüfstatus eindeutig zugeordnet sein. Werden mehrere Kavitäten eingesetzt, darf eine gemeinsame Stichprobe keine einzelne auffällige Kavität verdecken.
8. Technischer Freigabeplan vom Muster bis zur Serie
- Maschinenschnittstellen aufnehmen: Fülldüse, Greifer, Sternrad, Schienen, Verschlussrinne und Verschließkopf mit Referenzmaßen dokumentieren.
- Zeichnungen abgleichen: Flaschen- und Verschlussrevision, Dichtprinzip, Finish, Eintrittsbohrung sowie kritische Maße festlegen.
- Grenzmuster definieren: Muster an oberen und unteren Toleranzgrenzen herstellen oder simulieren; nicht nur Mittelwertmuster testen.
- Messsystem bestätigen: Prüfmittel, Messpunkte, Konditionierung und Messunsicherheit vereinbaren.
- Leerlauf prüfen: Aufrichten, Fördern, Zentrieren und Verschließen zunächst mit leeren Flaschen testen.
- Seriennah abfüllen: Originalprodukt, geplante Temperatur, Füllhöhe, Verschluss und reale Taktleistung verwenden.
- Störungen klassifizieren: Kippen, Verklemmen, Düsenkontakt, Schrägsitz, Drehmomentabweichung, Leckage und Etikettierfehler getrennt erfassen.
- Prozessfenster festlegen: Maschineneinstellungen und zulässige Produktmaße gemeinsam dokumentieren.
- Serienprüfung planen: SPC-Merkmale, AQL-Fehlerklassen, Prüfintervall und Rückverfolgbarkeit vereinbaren.
- Änderungen absichern: Werkzeugwartung, Materialwechsel, neue Farbe, Gewichtsreduzierung oder Verschlusswechsel vor Umsetzung technisch bewerten.
9. Häufig gestellte Fragen (FAQ)
Ist eine 28/410-Mündung automatisch mit jedem 28/410-Verschluss kompatibel?
Nein. Die Bezeichnung grenzt eine Mündungsfamilie ein, bestätigt aber nicht automatisch Gewindeprofil, Dichtprinzip, Eintrittsbohrung, Originalitätssicherung oder Kompatibilität mit dem Verschließkopf. Zeichnung, Verschlussmuster und Linienversuch bleiben erforderlich.
Welche Maße verursachen an automatischen Abfüllanlagen besonders häufig Störungen?
Kritisch sind häufig Mündungshöhe und -ovalität, Eintrittsbohrung, Flaschenhöhe, Außenkontur an Greifpunkten, Standboden und die Lage des Flaschenkörpers zur Mündungsachse. Welche Toleranz am wichtigsten ist, hängt von Referenzierung und Aufnahme der konkreten Maschine ab.
Reicht eine AQL-Prüfung für die Freigabe einer Großbestellung?
Nein. AQL unterstützt die attributive Annahmeentscheidung für ein Los. Maßstreuung, Prozessdrift und Maschinenkompatibilität benötigen ergänzend Messdaten, Prozessüberwachung, Grenzmuster und einen seriennahen Füll- und Verschließversuch.
Kann eine Drehmomentüberwachung Maßabweichungen am Gewinde ausgleichen?
Sie kann Abweichungen im Verschließprozess erkennen und das Anwendungsmoment steuern, korrigiert aber keine falsche Mündungsgeometrie, beschädigte Dichtfläche oder unpassende Gewinde. Solche Fehler müssen durch Spezifikation, Prozesskontrolle und Prüfung beherrscht werden.
Schnittstellenprüfung für Ihre Abfülllinie
Senden Sie uns Zeichnungen oder Referenzmuster von Flasche und Verschluss, die Geometrie von Fülldüse und Verschließkopf, die geplante Linienleistung, das Füllgut, die Abfülltemperatur sowie vorhandene Format- und Toleranzvorgaben. Daraus wählen wir geeignete Flaschenformen als Muster aus und bestimmen, welche Maße vor dem Linienversuch besonders eng überwacht werden müssen.
Wir stellen abgestimmte Muster für Transport-, Füll- und Verschließversuche zusammen. Erreicht eine vorhandene Ausführung Ihr Prozessfenster nicht, entwickeln wir Mündung, Standboden, Griffzone und Werkzeuganforderungen anhand der gemessenen Linienergebnisse weiter.