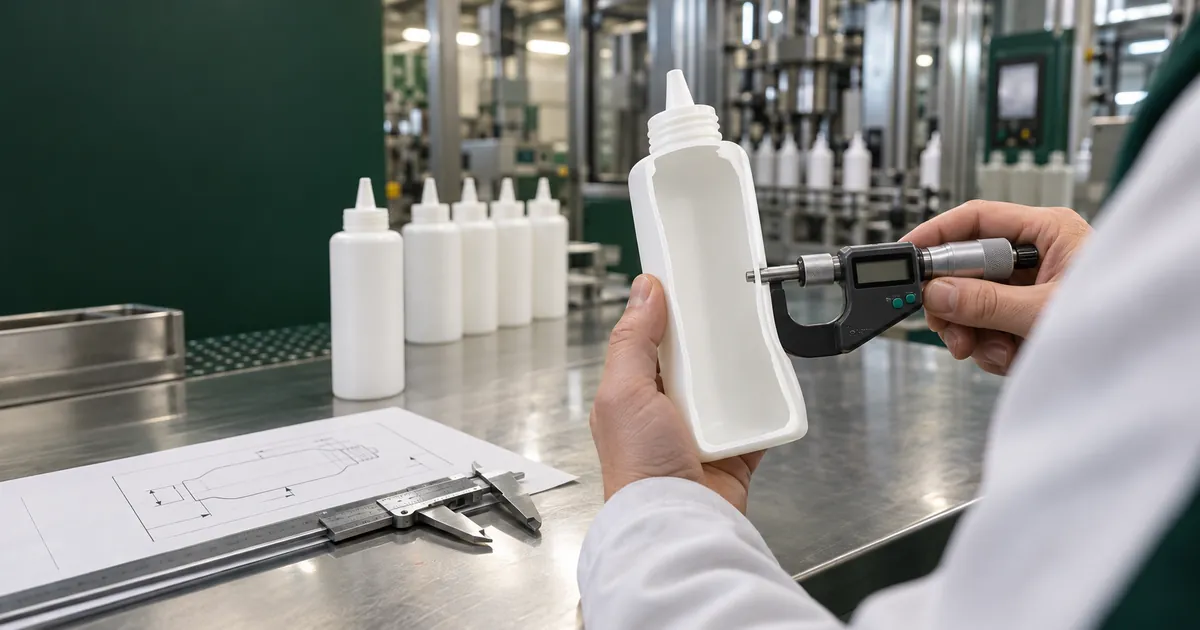
Bei einer Saucen-Quetschflasche reicht die durchschnittliche Wanddicke für die Freigabe nicht aus. Wir prüfen, ob Schulter, Griffzone, Seitenfläche und Boden genau dort ausreichend und reproduzierbar ausgeführt sind, wo sie Dichtheit, Quetschkraft, Formrückstellung und Transportstabilität beeinflussen.
Wir zeigen Ihnen den Weg vom Messplan zum dokumentierten Prozessfenster. Er beantwortet bewusst nicht, welche Flaschenform grundsätzlich die beste Restentleerung von Ketchup- und Mayonnaise-Quetschflaschen erreicht. Für die Wahl zwischen Polyethylen-Varianten ist der Vergleich von LDPE und HDPE bei Saucen-Quetschflaschen der passendere Einstieg.
Unser Ziel ist kein allgemeiner Millimeterwert, sondern ein für Ihre Flasche, den Verschluss und das Füllgut bestätigtes Wanddickenprofil mit klaren Messpunkten, Grenzwerten und Funktionsprüfungen.
1. Abgrenzung: Prozessfreigabe statt Produktversprechen
Beim Extrusionsblasformen blasen wir den Schlauch, auch Parison genannt, im Werkzeug auf. Je nach Flaschengeometrie wird er unterschiedlich stark verstreckt; große Flächen, Ecken, Griffmulden, Schulterübergänge und Boden verhalten sich nicht gleich. Deshalb kann eine Flasche das Sollgewicht erreichen und an einer kritischen Stelle trotzdem zu dünn sein.
Für Quetschflaschen für dickflüssige Würzsaucen ist die Wandverteilung nur gemeinsam mit Sauce, Düse und Verschluss sinnvoll zu bewerten. Eine dünnere Griffzone kann die Bedienkraft senken, darf aber nicht zu bleibenden Knicklinien, unkontrollierter Ausgabe oder Problemen beim Transport führen. Die technische Freigabe verbindet daher Messwerte mit Funktionsversuchen am gefüllten Gebinde.
2. Messplan: Zonen, Höhen und Umfangspunkte festlegen
Wir beginnen den Messplan mit der Funktion der einzelnen Flaschenbereiche und nicht mit dem Messgerät. Zeichnung, 3D-Daten, Griffbereich, Verschluss, Abfülllinie und Füllgut zeigen uns, wo die Messdaten benötigt werden.
| Messzone | Warum sie bewertet wird | Sinnvolle Messlogik |
|---|---|---|
| Hals und Schulter | Gewinde- und Verschlussbereich, lokale Formstabilität | definierte Höhe unter der Mündung; mehrere Umfangspunkte |
| Griff- oder Quetschzone | Bedienkraft, Rückstellung, Knickneigung | Druckseite und gegenüberliegende Seite getrennt erfassen |
| Hauptkörper | Volumen, Flächenstabilität und Erscheinungsbild | feste Höhen in der Körpermitte |
| Übergang zum Boden | Dehnung im Radius und Stabilität beim Aufstellen | Radius und angrenzende Seitenwand getrennt prüfen |
| Boden und Quetschnaht | Stand, Nahtbereich und lokale Materialanhäufung | Naht und benachbarte Bereiche eindeutig markieren |
An jeder festgelegten Höhe sind mehrere Umfangspunkte sinnvoll. Vier Punkte im 90-Grad-Abstand sind ein nachvollziehbarer Ausgangspunkt; bei ovalen oder taillierten Flaschen müssen die Längs- und Querachse ausdrücklich enthalten sein. Wichtig ist, dass jede Position auf Zeichnung oder Prüflehre eindeutig wiederholbar bezeichnet wird. Ein einzelner Messpunkt in der Flaschenmitte beschreibt kein Wanddickenprofil.
3. Messmethoden: Schnittprüfung als Referenz, zerstörungsfreie Messung projektbezogen
Für Erstteile und Änderungen schaffen wir mit einer definierten Schnittprüfung eine nachvollziehbare Referenz: Wir konditionieren die Flasche, setzen Schnitte an den vorgegebenen Höhen, markieren Messpunkte und erfassen die Wand mit einem geeigneten Messmittel. Schnittlage, Probenzahl, Charge und Konditionierung dokumentieren wir im Prüfprotokoll.
Zerstörungsfreie Verfahren können Serienstichproben beschleunigen. Sie sollten jedoch nicht einfach mit einem Literaturwert übernommen werden. Vor dem Einsatz muss geprüft werden, ob Geometrie, Material, Oberfläche, Messbereich und die gewählte Referenzmethode ausreichend übereinstimmen. Wenn eine zerstörungsfreie Messung und die Schnittprüfung auseinanderlaufen, ist die Ursache vor einer Freigabe zu klären.
Der relevante Wert ist meist nicht nur der Mittelwert. Dokumentieren Sie mindestens den niedrigsten Wert je kritischer Zone, die Verteilung zwischen den Umfangspunkten, die Streuung über mehrere Muster und die Verbindung zu den Funktionsdaten.
4. Toleranzen aus Funktion und Zeichnung ableiten
Feste Zahlen für alle Saucenflaschen wären irreführend. Eine kleine steife HDPE-Flasche, eine weiche LDPE-Quetschflasche und eine kopfstehende Ventilflasche benötigen unterschiedliche Profile. Deshalb beziehen wir Farbmasterbatch, Flaschengewicht, Werkzeug, Fülltemperatur und Sauce in Ihre Projektgrenzen ein.
Ein belastbares Zielprofil wird deshalb in dieser Reihenfolge abgeleitet:
- Kritische Funktionen und realistische Prüfbedingungen festlegen: Dichtheit, Betätigungskraft, Rückstellung, Stand, Transport und gegebenenfalls Abfülllinie.
- Für jede relevante Zone Sollbereich sowie zulässigen Mindest- und Höchstwert auf Zeichnung oder Prüfplan definieren.
- An seriennahen Mustern Wanddicke und Funktion gemeinsam erfassen; ein Grenzwert ohne Funktionsbezug bleibt eine Annahme.
- Streuung zwischen Kavitäten, Chargen und Produktionszeit berücksichtigen, nicht nur den besten Erstling.
- Die Freigabegrenzen mit Material, Farbe, Gewicht, Werkzeugstand und Prüfbedingungen versioniert dokumentieren.
Bei Ketchup-Quetschflaschen sollte der Versuch nicht bei einer leeren oder voll gefüllten Flasche enden. Füllstand, Viskosität und Produkttemperatur verändern die wahrgenommene Quetschkraft und den Produktaustritt. Die Mindestwand in der Griffzone ist daher kein Selbstzweck, sondern ein Teil einer nachvollziehbaren Gesamtfunktion.
5. Schlauchprogrammierung und Werkzeugzentrierung gezielt verändern
Mit der Schlauchprogrammierung steuern wir den Düsenspalt während des Austrags und verteilen Material gezielt entlang der späteren Flaschenhöhe. Die Zahl der Programmsegmente hängt von Maschine und Steuerung ab; entscheidend bleibt die reproduzierbare Zuordnung zwischen Schlauchabschnitt, Flaschenzone und Messbefund.
Vor jeder Änderung sollten Materialcharge, Farbe, Schmelzetemperatur, Austragsgeschwindigkeit, Werkzeugtemperatur und die Zentrierung des Schlauchkopfs stabil sein. Dann wird eine Änderung dokumentiert, Muster werden unter denselben Bedingungen gefertigt und an denselben Positionen gemessen. Mehrere gleichzeitige Änderungen machen den Befund kaum noch auswertbar.
| Messbefund am Formteil | Mögliche Prüffrage | Sinnvoller nächster Versuch |
|---|---|---|
| Schulter an mehreren Mustern zu dünn | Liegt die Materialzuordnung für den oberen Flaschenbereich zu niedrig oder ändert sich der Prozess? | oberen Schlauchabschnitt und Prozessstabilität einzeln prüfen; anschließend Schulterprofil erneut messen |
| Unterschied zwischen Längs- und Querachse einer ovalen Flasche | Ist der Schlauchkopf zentriert und passt die radiale Materialverteilung zur Form? | Zentrierung und Werkzeugbezug prüfen; dann Achsenmessung wiederholen |
| Griffzone erreicht Mindestwert nicht | Ist die vertikale Verteilung zu knapp oder wird der Bereich beim Aufblasen stärker gedehnt als erwartet? | nur die zugehörige Programmzone in einem dokumentierten Schritt anpassen und Funktion erneut testen |
| Mehr Gewicht, aber keine bessere Funktion | Liegt die kritische Zone weiterhin außerhalb des Materialschwerpunkts? | Profil statt nur Gesamtgewicht vergleichen; Messkarte und Krafttest gegenüberstellen |
| Nach wiederholtem Drücken entsteht eine Knicklinie | Treffen Geometrie, lokale Wand und Belastungsrichtung ungünstig zusammen? | betroffene Zone und Druckrichtung markieren; Wandprofil und Formgeometrie gemeinsam bewerten |
Diese Tabelle ersetzt keine Maschineneinstellung. Die genaue Korrektur hängt von Kopfgeometrie, Werkzeug, Material und realem Formteil ab. Sie hilft aber, eine Beobachtung in einen isolierten, messbaren Versuch zu übersetzen.
6. Vom Erstteil zur Serienfreigabe
Ein funktionierendes Erstteil allein bestätigt noch kein stabiles Prozessfenster. Für die Serienfreigabe vergleichen wir Muster über den vorgesehenen Zeitraum und aus definierten Produktionsbedingungen. Damit schaffen wir eine Grundlage für spätere Ursachenanalysen, etwa nach Material-, Farb- oder Werkzeugwechseln.
| Freigabeschritt | Dokumentierter Nachweis |
|---|---|
| Musteridentität | Material, Farbe, Gewicht, Werkzeug, Datum und Charge |
| Wanddickenkarte | Höhen, Umfangspunkte, Einzelwerte, Mindestwert und Streuung |
| Funktionsprüfung | definierte Sauce, Füllstand, Temperatur, Verschluss und Betätigungsablauf |
| Dichtheit und Form | Prüfung nach relevantem Transport-, Lager- oder Temperaturprofil |
| Prozessfenster | freigegebene Einstellungen, Änderungsstand und Reaktionsplan bei Abweichungen |
Bei Gracepack stehen 13 Blasformmaschinen, 15 Spritzgussmaschinen und neun automatisierte Produktionslinien zur Verfügung. Für Ihr Projekt bestätigen wir trotzdem die dokumentierte Musterkombination aus Flaschenkörper, Kunststoffverschluss, Füllgut und den tatsächlichen Prüfbedingungen, statt eine pauschale Serienfreigabe auszusprechen.
Bei kopfstehenden Flaschen muss der Körper zusätzlich mit dem Verschluss zusammenspielen. Kopfstehende Dressingflaschen mit Ventilkappen sollten deshalb als vollständiges System geprüft werden: Ventilöffnung, Luftnachströmung, Rückstellung und Dichtheit gehören in denselben Musterplan.
7. Checkliste für eine verwertbare Anfrage und Bemusterung
Je genauer Ihre Ausgangsdaten sind, desto schneller können wir einen realistischen Prüfplan aufsetzen. Für die erste technische Abstimmung benötigen wir insbesondere:
- Zeichnung, 3D-Daten oder ein Referenzmuster mit Zielvolumen und Gewicht;
- Material-, Farb- und Rezyklatvorgabe, soweit bereits festgelegt;
- Sauce mit Viskosität, Partikeln, Öl- oder Säureanteil sowie Abfüll- und Lagertemperatur;
- Verschlussreferenz, Düse oder Ventil und gewünschte Portionsmenge;
- kritische Funktionsanforderungen: Quetschkraft, Rückstellung, Stand, Dichtheit oder Transport;
- vorgesehene Abfüll-, Verschließ- und Etikettierbedingungen;
- Messzonen, Funktionsprüfungen und Akzeptanzkriterien, falls bereits vorhanden.
Häufige Fragen zur Wanddickenverteilung bei Saucen-Quetschflaschen
Gibt es eine allgemeingültige Sollwanddicke für Saucen-Quetschflaschen?
Nein. Die geeignete Mindest- und Höchstwanddicke hängt von Flaschenform, Nennvolumen, Materialtyp, Gewicht, Verschluss, Sauce, Abfüll- und Lagertemperatur sowie den Funktionsprüfungen ab. Deshalb entwickeln wir ein dokumentiertes Zielprofil mit klar benannten Messzonen, statt einen Millimeterwert aus einem anderen Projekt zu übertragen.
Reicht eine Wanddickenmessung in der Flaschenmitte?
Nein. Schulter, Griffzone, große Seitenflächen, Übergang zum Boden und Quetschnaht können sich deutlich unterscheiden. Bei ovalen Flaschen legen wir Messpunkte zusätzlich auf Längs- und Querachse. Für die Freigabe berücksichtigen wir Mindestwert, Verteilung und Streuung der kritischen Zonen.
Wann ist eine Schnittprüfung sinnvoll?
Bei Erstmustern, Werkzeug- oder Materialänderungen und zur Absicherung einer zerstörungsfreien Methode ist eine definierte Schnittprüfung besonders aussagekräftig. Sie schafft eine nachvollziehbare Referenz für die gewählten Höhen und Umfangspunkte. Welche ergänzende Messmethode geeignet ist, muss für die konkrete Flasche validiert werden.
Löst mehr Flaschengewicht jedes Wanddickenproblem?
Nein. Mehr Material kann ein lokal zu dünnes Profil verdecken, erhöht aber nicht automatisch die Wand an der funktionell kritischen Stelle. Vor einer Gewichtserhöhung bewerten wir Messbefund, Schlauchprogrammierung, Werkzeugzentrierung, Geometrie und Funktionsprüfung gemeinsam.
Fazit: Nicht Gewicht, sondern das nachgewiesene Profil freigeben
Eine robuste Saucen-Quetschflasche entsteht nicht durch eine pauschale Wanddicke oder eine bloße Gewichtserhöhung. Wir verbinden einen wiederholbaren Messplan, kontrollierte Versuche zur Schlauchprogrammierung und die Funktionsprüfung am gefüllten Gebinde, um das Wanddickenprofil für Ihre Anwendung zu bestätigen.
Senden Sie uns Zeichnung oder Referenzmuster, Sauce, Fülltemperatur, Zielgewicht, Verschluss und kritische Anforderungen. Daraus erstellen wir mit Ihnen einen Muster- und Messplan, der Verteilung, Funktion und Serienfähigkeit getrennt dokumentiert.