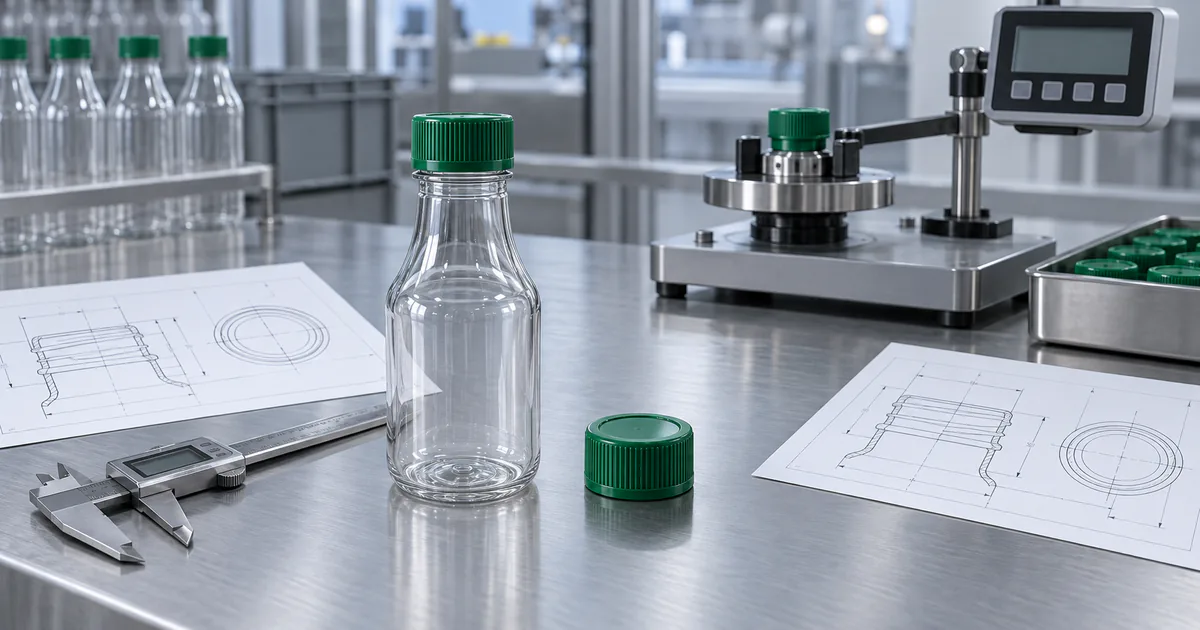
Zwei Schraubverschlüsse können dieselbe Mündungsbezeichnung tragen und sich trotzdem unterschiedlich verhalten. Wenige Zehntelmillimeter an einer Dichtkontur, ein anderer Gewindeanfang, eine steifere Einlage oder ein verändertes Garantieband können aus einer scheinbar einfachen Einkaufsänderung ein Dichtheits- oder Anlagenproblem machen. Das gilt besonders bei Saucen, deren Ölanteil, Viskosität, Abfülltemperatur und Versandlage die Verpackung zusätzlich beanspruchen.
Ein Lieferantenwechsel ist deshalb als kontrollierte Änderung des Systems aus Flasche, Verschluss, Füllgut und Verschließprozess zu behandeln. Die Bezeichnung der Mündung ist ein Ausgangspunkt, aber kein Freigabenachweis. Ein belastbarer Ablauf verbindet Dokumentenprüfung, Gegenmuster auf Originalflaschen, Funktions- und Dichtheitsversuche sowie einen dokumentierten Lauf auf der vorgesehenen Linie.
Die zentrale Frage lautet nicht: „Passt der neue Deckel auf das Gewinde?“ Sie lautet: „Erfüllt die neue, eindeutig definierte Verschlussausführung alle Funktionen innerhalb der Toleranzen von Flasche, Verschluss, Produkt und Anlage?“
1. Änderungsumfang festlegen, bevor Muster bestellt werden
„Neuer Lieferant, gleicher Deckel“ ist keine ausreichende Änderungsbeschreibung. Vor der Anfrage wird der freizugebende Zustand des bisherigen Systems dokumentiert. Dazu gehören die Flaschenzeichnung und ihr Revisionsstand, der aktuelle Verschluss mit Artikelnummer, Werkstoff, Farbe, Einlage oder Dichtelement, das Garantieband sowie die Einstellungen und Leistungsdaten des Verschließprozesses.
Ebenso wichtig sind die Einsatzbedingungen:
- Produktart, Viskosität, Öl- und Säureanteil sowie vorhandene Partikel;
- Abfülltemperatur, Verschließzeitpunkt und mögliche Produktspritzer auf der Dichtfläche;
- Füllmenge, Kopfraum und erwarteter Innen- oder Unterdruck;
- Lagerlage, Temperaturbereich, Transportweg und Versandverpackung;
- gefordertes Aufbring- und Öffnungsverhalten;
- Erstöffnungsschutz, Wiederverschluss und Verbraucherhandhabung;
- Liniengeschwindigkeit, Verschließertyp, Zahl der Köpfe und vorhandene Kontrollen.
Der Wechsel wird risikobasiert eingestuft. Ändert sich nur der Herstellername, aber der neue Lieferant verwendet ein anderes Werkzeug, einen anderen Werkstoff oder eine andere Einlage, ist die technische Änderung größer als die Einkaufsbezeichnung vermuten lässt. Umgekehrt muss nicht jede Prüfung vollständig wiederholt werden, wenn nachweislich keine relevante Schnittstelle betroffen ist. Umfang und Begründung gehören vor Versuchsbeginn in den Prüfplan.
2. Zeichnungsvergleich: Nennmaß und reale Schnittstelle trennen
Der erste technische Filter ist ein versionskontrollierter Vergleich der alten und neuen Verschlusszeichnung mit der freigegebenen Flaschenmündung. Ein PDF ohne Revisionsnummer, Toleranzen oder eindeutig zugeordneten Artikel reicht dafür nicht aus.
Gewinde und Aufsetzverhalten
Zu vergleichen sind unter anderem Gewindeprofil, Steigung, Zahl und Lage der Gewindeanfänge, nutzbare Eingriffslänge, Innendurchmesser, Gesamthöhe und mögliche Anschläge. Schon eine andere Startposition kann beeinflussen, wie ein Verschluss in Zuführung und Verschließkopf aufgesetzt wird. Außendurchmesser, Riffelung und Schwerpunkt sind zusätzlich für Sortiertopf, Schiene und Greifer relevant, auch wenn die innere Gewindegeometrie ähnlich erscheint.
Dichtprinzip und Mündungslippe
Die Dichtfunktion muss als Kontaktsystem beschrieben werden. Je nach Konstruktion dichtet ein Konus an der Innenbohrung, ein Ring auf der Mündungslippe, eine Einlage auf der Stirnfläche oder eine Kombination daraus. Zu prüfen sind Position, Breite und Toleranz der Kontaktflächen sowie Werkstoff, Dicke, Härte und Rückstellverhalten eines Liners.
Ein größerer Deckelinnendurchmesser kann leicht montierbar sein und trotzdem zu wenig Dichtkontakt erzeugen. Ein stärkeres Dichtelement kann anfangs dicht wirken, aber ein höheres Aufbringmoment, einen veränderten Endstand oder ein anderes Öffnungsmoment verursachen.
Garantieband und Sicherungsring
Bei einem Originalitätsring werden Brücken, Haltenocken, Innendurchmesser und Abstand zur Kappenschürze mit dem Sicherungsring der Flasche abgeglichen. Das Band muss beim Verschließen passieren, beim ersten Öffnen definiert ansprechen und darf weder vorzeitig reißen noch unbemerkt über den Sicherungsring gleiten. Die sichtbare Endstellung gehört ebenfalls zur Spezifikation.
Die frei zugänglichen technischen Dokumente von Cetie zeigen, dass Mündungszeichnungen und Verschlusssysteme mehrere Funktionsmaße und den Erstöffnungsschutz abbilden. Für das konkrete Projekt gilt jedoch immer der vereinbarte Zeichnungssatz; eine Branchenbezeichnung ersetzt ihn nicht.
3. Toleranzketten mit Grenzmusterpaaren bewerten
Ein Vergleich nur bei Nennmaß kann eine kritische Kombination übersehen. Maßabweichungen von Flasche und Verschluss addieren oder kompensieren sich. Der Prüfplan betrachtet deshalb plausible Grenzfälle: Flaschen am oberen und unteren Bereich kritischer Mündungsmaße werden mit Verschlüssen aus mehreren Kavitäten oder Produktionslosen kombiniert.
Eine einfache Matrix macht die Logik sichtbar:
| Flaschenmuster | alter Verschluss | neuer Verschluss | Zweck |
|---|---|---|---|
| Referenz aus freigegebener Serie | ja | ja | direkter A/B-Vergleich |
| unterer Bereich kritischer Mündungsmaße | ja | ja | geringer Eingriff oder niedrige Kompression erkennen |
| oberer Bereich kritischer Mündungsmaße | ja | ja | Schwergängigkeit, Überbeanspruchung oder Bandprobleme erkennen |
| mehrere Flaschenlose | bei Bedarf | ja | reale Serienvariation abbilden |
| mehrere Verschlusskavitäten oder -lose | Referenzlos | ja | kavitäts- oder losbezogene Unterschiede erkennen |
„Min“ und „Max“ werden nicht aus beliebig ausgewählten Einzelmaßen zusammengesetzt. Ein künstliches Worst-Case-Modell kann geometrisch unmöglich sein. Konstruktion, Messdaten und Prozesskenntnis müssen gemeinsam festlegen, welche Paarungen realistisch und funktionskritisch sind.
Vor der Montage werden Messmittel, Messpunkte und Konditionierung definiert. Messschieberwerte allein genügen für komplexe Gewinde und weiche Dichtkonturen oft nicht. Wo nötig, kommen Profilmessung, Lehren, optische Auswertung oder abgestimmte Funktionsmaße hinzu. Entscheidend ist die Messfähigkeit für das Merkmal, nicht die Zahl der Dezimalstellen auf dem Display.
4. Gegenmusterprüfung mit eindeutiger Probenidentität
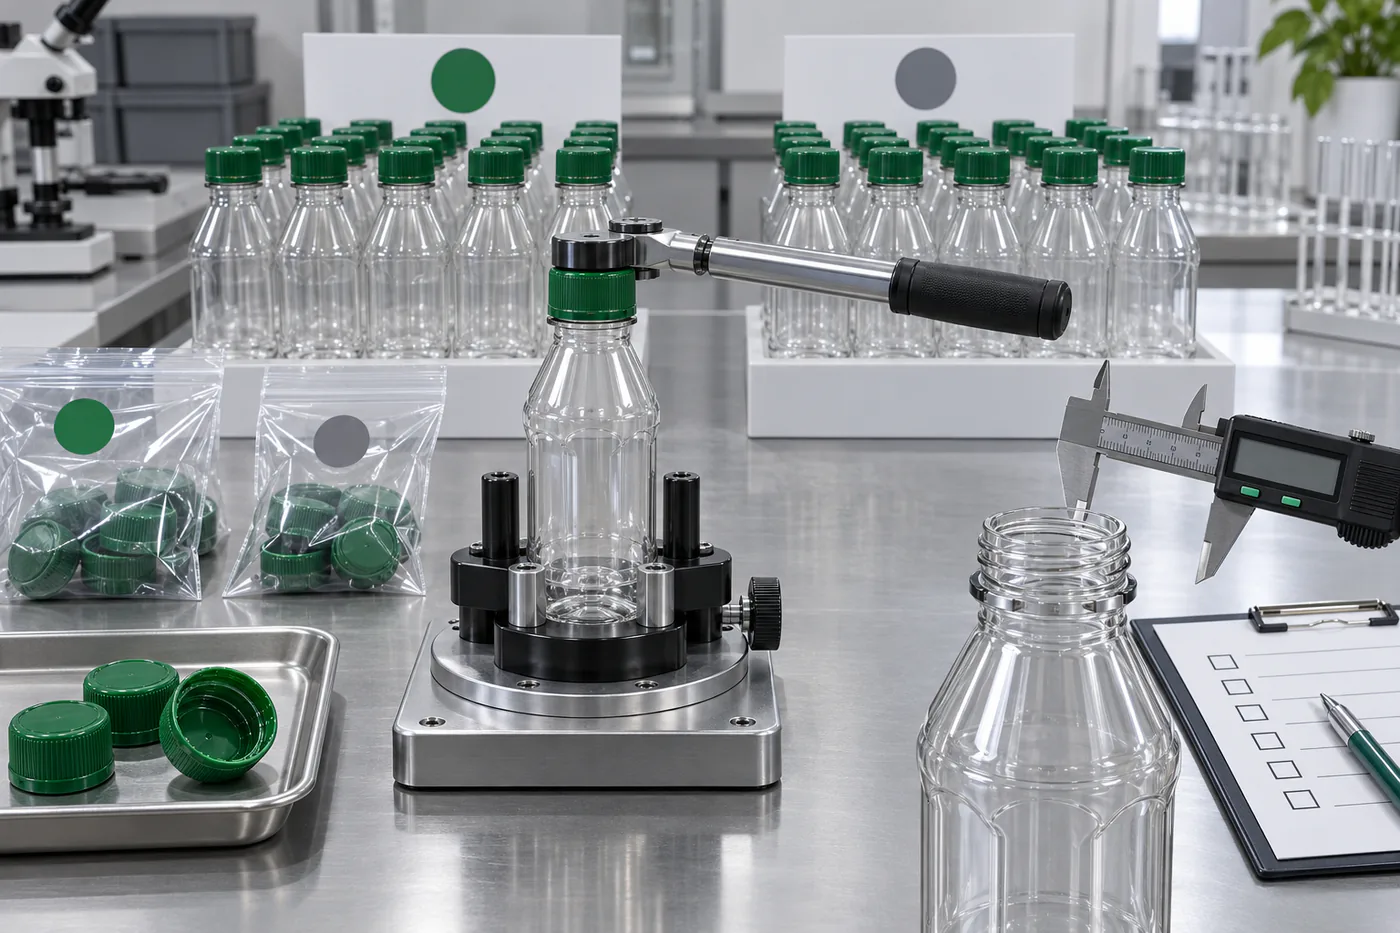
Die Gegenmusterprüfung beginnt erst, wenn neue Verschlüsse Artikel, Lieferant, Standort, Werkzeug beziehungsweise Kavität, Material, Farbe, Produktionslos und Zeichnungsrevision zugeordnet werden können. Lose Kappen in einem unbeschrifteten Beutel liefern keinen belastbaren Freigabenachweis.
Jede Probe erhält eine ID, die bis zum Ergebnis erhalten bleibt. Der bisherige Verschluss läuft als Kontrolle unter denselben Bedingungen mit. So wird sichtbar, ob ein Effekt wirklich vom Lieferantenwechsel stammt oder bereits durch Flasche, Füllgut, Bediener oder Prüfaufbau entsteht.
Montage und Sichtprüfung
Zuerst werden Aufsetzen, Gewindeeingriff und Endlage bei langsamer, beobachtbarer Montage geprüft. Dokumentiert werden Schiefsitz, Kreuzgewinde, ungewöhnlicher Kraftverlauf, sichtbarer Spalt, beschädigte Riffelung, Abrieb, Bandverformung und die Lage nach dem Verschließen. Eine manuelle Prüfung eignet sich zum Erkennen von Fehlerbildern, ersetzt aber keine maschinelle Anwendung unter Serienbedingungen.
Drehmomentwerte sauber trennen
Mindestens drei Begriffe müssen auseinandergehalten werden:
- Aufbringmoment: Wert oder Prozessfenster beim Verschließen;
- Öffnungsmoment: Kraft zum ersten Öffnen nach festgelegter Zeit und Konditionierung;
- Überdreh- oder Abstreifmoment: zerstörende Entwicklungsgrenze, sofern für die Risikobewertung erforderlich.
Das Öffnungsmoment ist kein rückwärts gemessenes Aufbringmoment. Kunststoffe und Einlagen relaxieren; Temperatur, Wartezeit und Produktkontakt beeinflussen das Ergebnis. Messadapter, Drehgeschwindigkeit, Flaschenfixierung und Zeitpunkt werden deshalb im Protokoll festgelegt. Die ASTM D2063/D2063M beschreibt die Messung der Drehmomenterhaltung bei Verpackungen mit kontinuierlichem Gewinde und manueller Messtechnik. Sie liefert jedoch keinen universellen Sollwert für eine bestimmte Sauce oder Kappe.
5. Dichtheit mit Originalprodukt und realen Zuständen prüfen
Ein trockener Sitztest beantwortet nicht, ob die Verkaufseinheit unter Produktkontakt dicht bleibt. Öl kann Oberflächen benetzen, dünnflüssige Phasen können kleine Leckpfade nutzen und heiße Abfüllung kann Flasche, Kappe oder Einlage vorübergehend verformen. Deshalb wird das Prüfmedium aus dem realen Risiko abgeleitet.
Eine stufenweise Prüfung ist effizient:
- trockene Montage zur frühen Erkennung grober Geometriefehler;
- Wasser oder geeignetes Vorprüfmedium für schnelle Lecksuche;
- Originalprodukt oder nachweislich repräsentatives Medium zur Freigabe;
- Lagerung und Transport mit der vollständigen Verkaufseinheit.
Kopfstand, Seitenlage, Druck- oder Unterdruckprüfung sowie Temperaturzyklen sind mögliche Belastungen, aber keine pauschalen Pflichtwerte. Dauer, Temperatur und Prüfniveau müssen zum Füllgut, Behälter, Vertriebsweg und Fehlerbild passen. „48 Stunden dicht“ ist ohne Angabe von Temperatur, Füllstand, Aufbringmoment, Konditionierung und Akzeptanzgrenze kaum vergleichbar.
Nach jeder Belastung wird der Austrittsort unterschieden: Mündungslippe, Gewinde, Einlage, Verschlusskörper oder Garantiebandbereich. Zusätzlich werden Öffnungsmoment, sichtbare Verformung und Wiederverschluss geprüft. Eine Probe kann äußerlich trocken sein und dennoch ihre Bedienbarkeit oder den Erstöffnungsschutz verloren haben.
6. Erstöffnungsschutz und Verbraucherfunktion separat freigeben
Ein Garantieband hat zwei Phasen: Es muss die Montage auf der Linie ohne Vorschädigung überstehen und beim Verbraucher klar erkennbar öffnen. Beide Funktionen benötigen eigene Kriterien.
Bei der Gegenmusterprüfung werden unter anderem kontrolliert:
- vollständige Position des Bandes unter dem Sicherungsring;
- vorzeitige Brückenbrüche nach Verschließen und Transport;
- gleichmäßiges Ansprechen beim ersten Öffnen;
- sichtbarer Manipulationsnachweis nach dem Öffnen;
- verbleibende lose oder scharfe Teile;
- Öffnungsgefühl und erreichbare Endlage.
Ist eine Einlage oder Induktionsfolie Teil des Systems, wird ihr Werkstoff- und Prozessaufbau ebenfalls fixiert. Ein neuer Deckel kann den Anpressdruck oder Abstand in der Induktionsanlage verändern. Eine intakte Folie vor dem Erstöffnen belegt nicht automatisch die Dichtheit des wiederverschlossenen Deckels nach Gebrauch.
7. Linienfreigabe in drei nachvollziehbaren Stufen planen
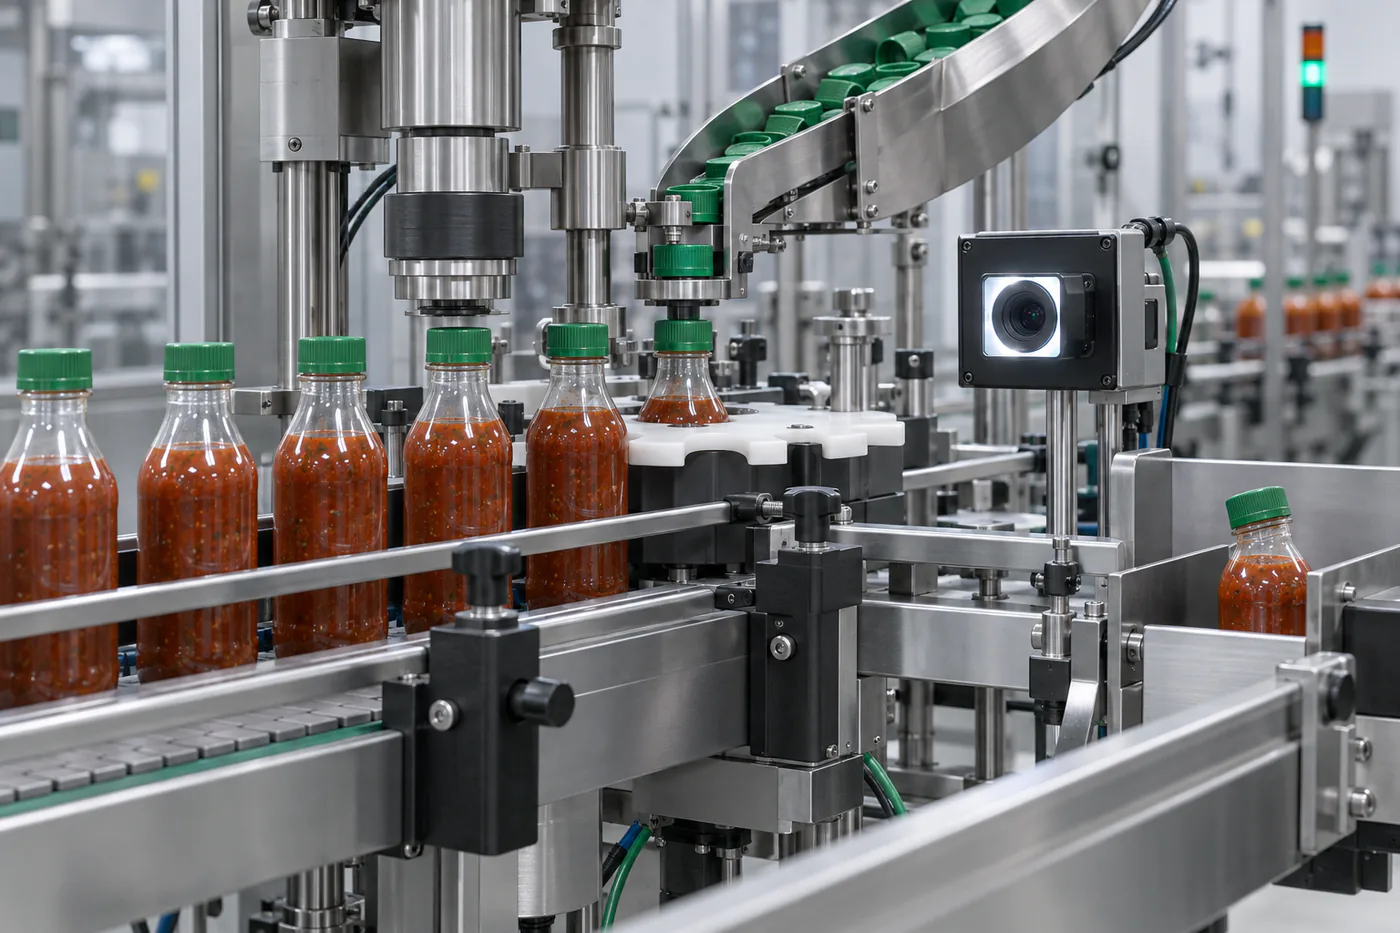
Nach bestandener Laborprüfung folgt die Produktionslinie. Eine feste Stückzahl wie 5.000 oder 10.000 Verschlüsse ist ohne Kenntnis der Anlage nicht aussagekräftig. Ein langsamer Einkopfverschließer und eine Hochleistungsanlage mit mehreren Köpfen benötigen unterschiedliche Laufdauer und Probenstrategie.
Stufe A: Zuführung und Trockentest
Zunächst werden Sortiertopf, Steigförderer, Schiene, Übergaben und Aufsetzpunkt ohne Produkt oder mit einer kleinen kontrollierten Menge beobachtet. Relevant sind Lageorientierung, Verkanten, Doppellagen, Rückstau, Abrieb und beschädigte Garantiebandbrücken. Verschließkegel, Chuck oder Greifer dürfen die neue Außenkontur nicht punktuell quetschen.
Stufe B: Lauf mit Produkt und schrittweiser Leistung
Die Geschwindigkeit wird kontrolliert bis zur vorgesehenen Nennleistung erhöht. Anfahren, stabiler Betrieb, geplanter Stopp und Wiederanlauf werden getrennt bewertet. Bei mehreren Verschließköpfen müssen Proben oder Prozessdaten einem Kopf zuordenbar sein, weil ein Mittelwert einen auffälligen Kopf verdecken kann.
Zu erfassen sind mindestens:
- Zuführstörungen und Stillstandsursache;
- Schiefsitz, fehlender Verschluss und beschädigtes Band;
- Aufbring- und Öffnungsmoment nach vereinbarter Konditionierung;
- Leckage und sichtbarer Produktkontakt an der Mündung;
- Abrieb, Kappenverformung und beschädigte Riffelung;
- Leistung und Ausschuss nach Fehlerart;
- Erkennung durch Kamera, Höhensensor oder andere vorhandene Kontrolle.
Stufe C: Verpacken, Lagern und erneut prüfen
Freigabeproben werden mit der geplanten Sekundärverpackung verpackt. Nach der vereinbarten Lager- oder Transportbelastung werden Dichtheit, Öffnungsmoment, Bandfunktion und sichtbarer Sitz erneut gemessen. Rückstellmuster aus dem erfolgreichen Lauf bleiben eindeutig beschriftet erhalten.
8. Akzeptanzkriterien vor dem Versuch festschreiben
„Nicht schlechter als bisher“ kann ein sinnvolles Vergleichsziel sein, reicht allein aber nicht. Wenn das bisherige System gelegentlich undicht ist, würde dieses Kriterium den Fehler fortschreiben. Der Plan benötigt absolute Produktanforderungen und einen A/B-Vergleich.
| Prüfmerkmal | Vorab festzulegen | Freigabebeleg |
|---|---|---|
| Bauteilidentität | Artikel, Revision, Material, Farbe, Einlage, Los, Werkzeug/Kavität | Lieferunterlagen und Probenkennzeichnung |
| Passform | kritische Maße, Endlage, Gewindeeingriff, Bandposition | Messwerte und Fotos |
| Verschließprozess | Maschine, Kopf, Geschwindigkeit, Einstellfenster | Linienprotokoll und Einzelwerte |
| Drehmoment | Methode, Zeitpunkt, Konditionierung, zulässiger Bereich | Aufbring- und Öffnungswerte getrennt |
| Dichtheit | Füllgut, Lage, Dauer, Temperatur, Belastung, Grenzwert | Ergebnis je Probe und Austrittsort |
| Erstöffnungsschutz | Montagezustand und Öffnungskriterium | Bandprüfung vor und nach Belastung |
| Anlage | zulässige Störungen und Fehlerarten | Stückzahl, Laufzeit, Ausschuss und Ursachen |
| Versand | Packbild, Route, Belastungsprogramm | Wiederholungsprüfung nach Transport |
Die Freigabeentscheidung nennt Verantwortliche und Abweichungen. Eine konditionale Freigabe muss festhalten, was bis wann nachzuweisen ist und welche Menge bis dahin gesperrt oder begrenzt bleibt. Nicht bestandene Muster werden gesichert, statt sie durch wiederholtes Öffnen oder Nachziehen zu verändern.
9. Serienübernahme und Wareneingang absichern
Nach dem erfolgreichen Versuch wird nicht nur der Lieferantenname freigegeben, sondern eine genau definierte Ausführung: Artikel und Zeichnungsrevision, Produktionsstandort, Werkzeug- oder Kavitätsumfang, Werkstoff, Farbmittel, Einlage, Verpackung und vereinbarte Prüfunterlagen.
Für die ersten Serienlose kann eine verschärfte Wareneingangsprüfung sinnvoll sein. Merkmale, Stichprobenplan und Rückkehr zur normalen Prüfung werden vorab vereinbart. Eine AQL-Prüfung ist dabei kein Ersatz für die Qualifizierung: Sie entscheidet über die Annahme eines Loses, während die Qualifizierung nachweist, dass Konstruktion und Prozess grundsätzlich für die Anwendung geeignet sind.
Änderungsmitteilungen gehören in die Liefervereinbarung. Ein unbemerkter Wechsel von Werkstoff, Farbmasterbatch, Liner, Werkzeug, Kavität, Standort oder Unterlieferant kann die ursprüngliche Freigabe ungültig machen. Für jede Änderung wird bewertet, welche Dokumenten-, Labor- oder Linienprüfung wiederholt werden muss.
10. Gracepack-Praxis: Freigabe nach Schnittstelle und Anwendung
Gracepack stimmt Flasche, Mündung, Verschluss, Dichtelement, Füllgut, Abfülltemperatur, Verpackung und Linienanforderungen als zusammengehöriges System ab. Bei kundenspezifischen Teilen beginnt der Ablauf mit den Funktionsanforderungen und der freigegebenen Zeichnung. Danach folgen Gegenmuster, Musterbestätigung und Produktionsfreigabe. Bestätigte Muster und kritische Merkmale dienen anschließend als Vergleichsbasis für die Serienfertigung.
Für den Lieferantenwechsel stellt Gracepack die Flaschen- und Mündungsdaten, Bauteilmuster sowie die relevanten Material- und Lebensmittelkontaktnachweise des eigenen Lieferumfangs bereit. Markeninhaber, Abfüller, Flaschen- und Verschlusslieferant legen gemeinsam fest, wer Drehmoment, Dichtheit, Erstöffnungsschutz und Linienlauf prüft. So werden Originalprodukt, Verschließer und reale Prozessparameter in derselben Freigabe zusammengeführt.
Eine Bezeichnung wie 28/410 oder 38/400 genügt nicht als Kompatibilitätsnachweis. Erforderlich sind die konkrete Zeichnung, eindeutig zugeordnete Gegenmuster und bestätigte Funktionsprüfungen. Lebensmittelkontaktnachweise belegen die jeweils geprüfte Material- und Anwendungskonformität; Dichtheit, Öffnungsmoment und Anlagenlauf benötigen eigene projektspezifische Ergebnisse.
11. Unterlagen für eine belastbare Bemusterung
Für die technische Vorauswahl und einen abgestimmten Freigabeplan sollten Sie bereitstellen:
- Flaschen- und Mündungszeichnung mit Revision und kritischen Toleranzen;
- Referenzflaschen aus mindestens einem freigegebenen Produktionslos;
- bisherigen Verschluss, Zeichnung, Spezifikation und bekannte Prozesswerte;
- neue Verschlusszeichnung mit Werkstoff, Einlage, Garantieband und Revisionsstand;
- Originalprodukt, Füllmenge, Abfülltemperatur und Verschließzeitpunkt;
- vorgesehenes Aufbring- und Öffnungsmoment beziehungsweise vorhandene Prozessfenster;
- Verschließertyp, Kappenhandhabung, Zahl der Köpfe und Nennleistung;
- Fehlerhistorie des aktuellen Systems und besonders kritische Merkmale;
- Lager-, Transport- und Gebrauchslage der fertigen Verpackung;
- gewünschte Dokumentation, Rückstellmuster und Regeln für spätere Änderungen.
Häufige Fragen zum Wechsel des Verschlusslieferanten
Ist ein Verschluss mit derselben Mündungsbezeichnung automatisch kompatibel?
Nein. Die Nennbezeichnung beschreibt nur einen Teil der Schnittstelle. Gewindeprofil und -anfang, Dichtprinzip, Dichtfläche, Einlage, Garantieband, Werkstoff, Toleranzen und das Verhalten auf dem Verschließer können sich unterscheiden. Zeichnungen grenzen die Auswahl ein; die Freigabe erfolgt mit realen Flaschen, Verschlüssen, Füllgut und Prozessbedingungen.
Welche Unterlagen sollte der neue Verschlusslieferant vor der Bemusterung bereitstellen?
Benötigt werden mindestens eine freigegebene Bauteilzeichnung mit Revisionsstand und Toleranzen, Werkstoff- und Bauteilaufbau, Angaben zu Einlage oder Dichtelement, Garantieband, Farbmittel, vorgesehener Mündung sowie relevante Lebensmittelkontakt- und Qualitätsunterlagen. Außerdem müssen Herstellstandort, Werkzeug- oder Kavitätsbezug und Regeln für spätere Änderungen eindeutig sein.
Reicht eine Wasserprobe zur Dichtheitsfreigabe?
Eine Wasserprobe kann Montagefehler und grobe Leckagen früh sichtbar machen. Sie bildet Viskosität, Öl- und Säureanteil, Partikel, Benetzung, Abfülltemperatur und Wechselwirkungen der Originalsauce jedoch nicht vollständig ab. Die endgültige Freigabe benötigt das Originalprodukt oder ein nachweislich repräsentatives Prüfmedium und die vorgesehenen Lager- und Transportbedingungen.
Sind Aufbringmoment und Öffnungsmoment derselbe Wert?
Nein. Das Aufbringmoment beschreibt den Verschließvorgang; das Öffnungsmoment wird nach einer festgelegten Konditionierungszeit gemessen. Werkstoffrelaxation, Einlagenkompression, Temperatur und Lagerdauer können das Verhältnis verändern. Zusätzlich kann ein Überdreh- oder Abstreifversuch als Entwicklungsprüfung sinnvoll sein, ist aber kein Ersatz für die beiden Funktionswerte.
Wie viele Verschlüsse werden für eine Linienfreigabe benötigt?
Dafür gibt es keine universelle Stückzahl. Die Menge richtet sich nach Liniengeschwindigkeit, Zahl der Verschließköpfe, Zuführung, Fehlerrisiko, Produktionsdauer und gewünschter statistischer Aussage. Der Lauf muss lang genug sein, um Anfahren, stabile Nennleistung, Stopps, Wiederanlauf und relevante Wechsel abzubilden. Die Stückzahl wird vor dem Versuch im Freigabeplan festgelegt.
Wann muss nach der Freigabe erneut qualifiziert werden?
Eine erneute Risikobewertung ist unter anderem bei Änderungen an Zeichnung, Werkstoff, Farbmittel, Einlage, Werkzeug, Kavität, Herstellstandort, Unterlieferant, Verpackung, Verschließer, Flasche oder Abfüllprozess erforderlich. Welche Prüfung wiederholt wird, hängt davon ab, welche Funktion durch die Änderung betroffen sein kann.
Lieferantenwechsel mit Flasche, Verschluss und Linie abstimmen
Für eine belastbare Vorauswahl benötigt Gracepack die freigegebene Flaschen- und Mündungszeichnung, Referenzmuster, Angaben zum bisherigen und neuen Verschluss, Füllgut, Abfülltemperatur, Verschließprozess und Vertriebsweg. Daraus lassen sich die kritischen Schnittstellen, Gegenmusterkombinationen und Nachweise für die Linienfreigabe festlegen, bevor die neue Ausführung in eine reguläre Bestellung übernommen wird.