Mit dem Prüfplan legen wir gemeinsam fest, wie wir ein konkretes Produktionslos Ihrer Saucen-Quetschflaschen prüfen und über seine Freigabe entscheiden. Vor der Prüfung beantworten wir fünf Fragen: Was gehört zum Los? Welche Merkmale sind kritisch? Wie ziehen wir die Stichprobe? Nach welcher Methode prüfen wir? Welche Ergebnisse führen zu Annahme, Sperrung oder weiterer Untersuchung?
Die Serienfreigabe unterscheidet sich damit von einer Entwicklungsprüfung. Fallversuch, Dichtheitstest oder wiederholtes Quetschen können für die Entwicklung wichtig sein. Für die Losfreigabe verbinden wir diese Prüfungen zusätzlich mit eindeutiger Musterzuordnung, Annahmekriterien, Stichprobenregeln und dokumentierten Ergebnissen.
Unser Grundsatz: Ein Prüfergebnis gilt für das eindeutig beschriebene Los, die gezogene Stichprobe, die verwendete Methode und die dokumentierten Bedingungen.
1. Prüfzweck, Spezifikation und Prüflos zuerst festlegen
Wir beginnen den Prüfplan mit Ihrer Produktdefinition und nicht mit einer AQL-Tabelle. Flaschenkörper, Kappe, Ventil, Dichtung und gegebenenfalls Siegelfolie ordnen wir über Artikelnummer, Zeichnungsstand, Material, Farbe und freigegebenes Referenzmuster eindeutig zu. Bei vormontierten Sets klären wir außerdem, ob die Montage zum Lieferumfang und damit zum Prüflos gehört.
Ein Los sollte Einheiten umfassen, die unter nachvollziehbar gleichen Bedingungen hergestellt wurden. Dazu gehören insbesondere:
- gleiche Artikel- und Revisionsstände;
- eindeutig bezeichnete Rohstoff- und Farbchargen;
- gleiche Werkzeuge, Kavitäten und wesentliche Prozesseinstellungen;
- ein zusammenhängender Produktionszeitraum;
- eindeutig zugeordnete Flaschen- und Verschlusslose;
- gleiche Dekoration und Verpackungsausführung.
Wer mehrere Farben, Kavitäten oder Produktionszeiträume ohne Kennzeichnung zusammenfasst, kann einen Fehler später kaum eingrenzen. Die Losdefinition muss deshalb mit Rückverfolgbarkeit, Sperrlager und Nacharbeit zusammenpassen. Eine gezogene Stichprobe darf erst dann als repräsentativ gelten, wenn die Grundgesamtheit klar beschrieben ist.
Freigabemuster und Serienlos auseinanderhalten
Ein freigegebenes Muster zeigt die erwartete Ausführung, beweist aber nicht, dass jede spätere Charge identisch ist. Für die Serie vereinbaren wir messbare Sollwerte, zulässige Abweichungen und visuelle Grenzmuster. Aussagen wie „saubere Oberfläche“, „gute Rückstellung“ oder „dicht“ ergänzen wir deshalb um Methode und Akzeptanzkriterium.
2. Fehlerklassen anhand der Folgen definieren
Kritische Fehler, Hauptfehler und Nebenfehler stufen wir nicht allein nach dem Aussehen ein. Entscheidend sind die möglichen Folgen für Lebensmittelsicherheit, Funktion, Abfüllprozess, Transport und die vereinbarte Optik.
| Fehlerklasse | Mögliche Folge | Beispiele bei Saucen-Quetschflaschen | Typische Reaktion |
|---|---|---|---|
| Kritischer Fehler | mögliches Sicherheitsrisiko oder nicht vertretbarer vollständiger Funktionsverlust | scharfe Kante, fremder Gegenstand im Innenraum, Riss mit direktem Produktaustritt, falsches nicht freigegebenes Material | Los sperren, Ursache und betroffene Menge eingrenzen; gegebenenfalls vollständige Kontrolle oder Zurückweisung |
| Hauptfehler | wesentliche Beeinträchtigung von Funktion, Abfüllung oder Verkaufbarkeit | undichte Flaschen-Verschluss-Kombination, unvollständig ausgeformte Mündung, falsches Gewicht außerhalb der Spezifikation, Kappe schließt nicht, Flasche passt nicht in die vorgesehene Führung | Entscheidung nach vereinbartem Stichprobenplan; Abweichungsbewertung und Korrekturmaßnahme dokumentieren |
| Nebenfehler | begrenzte optische Abweichung ohne Einfluss auf Sicherheit und bestimmungsgemäße Funktion | leichter Kratzer oder geringe Farbabweichung innerhalb vereinbarter Grenzmuster | nach vereinbarter optischer Spezifikation bewerten |
Die Tabelle ist eine methodische Orientierung, keine universelle Fehlerliste. Ein Merkmal kann je nach Anwendung anders eingestuft werden. Eine geringe Formabweichung ist bei manueller Nutzung möglicherweise optisch, an einer automatischen Abfüllanlage aber funktionskritisch. Auch ein schwarzer Punkt muss hinsichtlich Position, Größe, Ursache und möglichem Produktkontakt bewertet werden.
„Kritisch“ bedeutet nicht automatisch AQL 0,0
Ein rechnerischer AQL-Wert von null ist kein regulärer Tabellenwert und eine Stichprobe kann absolute Fehlerfreiheit nicht beweisen. Für kritische Merkmale werden je nach Risiko strengere Annahmeregeln, c=0-Pläne, technische Fehlervermeidung, automatische Kontrolle oder eine 100-Prozent-Prüfung benötigt. Welche Kombination angemessen ist, muss vorab festgelegt werden.
3. AQL-Stichproben richtig anwenden
Die aktuelle ISO 2859-1:2026 beschreibt Stichprobensysteme für die attributive Losprüfung. Dabei wird ein Merkmal als konform oder nicht konform beziehungsweise nach Fehlerklassen gezählt. Der Standard liefert keinen fertigen Prüfplan für Saucenflaschen. Vertragspartner müssen die für ihr Produkt maßgeblichen Parameter festlegen.
Ein vollständiger Verweis umfasst mindestens:
- verwendete Norm und Ausgabe;
- eindeutige Losgröße;
- allgemeines Prüf- oder Sonderprüfniveau;
- Einfach-, Doppel- oder Mehrfachstichprobe;
- normalen, verschärften oder reduzierten Prüfzustand;
- AQL je Fehlerklasse;
- daraus ermittelten Kennbuchstaben, Stichprobenumfang sowie Annahme- und Rückweisezahl;
- Regeln für erneute Vorlage, Nacharbeit und Wechsel des Prüfzustands.
Die oft zitierte Aussage „bei 10.000 bis 35.000 Stück werden 200 Teile geprüft“ ist deshalb nicht allgemein gültig. Sie trifft nur unter einer bestimmten Kombination aus Standardausgabe, Losgrößenbereich, Prüfniveau und Stichprobenplan zu. Auch AQL-Werte wie 0,1, 1,0 oder 2,5 sind keine branchenweit verbindlichen Fehlergrenzen. Sie müssen zum Risiko und zur Spezifikation passen.
Zufallsstichprobe und Prozessproben nicht vermischen
Proben zu Beginn, in der Mitte und am Ende eines Produktionslaufs helfen, Prozessänderungen sichtbar zu machen. Eine solche zeitlich geschichtete Entnahme ist aber nicht automatisch dieselbe Methode wie eine zufällige Annahmestichprobe aus dem fertigen Los. Der Prüfplan sollte beide Zwecke getrennt benennen:
- Prozessüberwachung: Erkennt Drift, Kavitätenunterschiede oder Anfahrprobleme während der Fertigung.
- Annahmeprüfung: Unterstützt die Entscheidung über ein eindeutig abgegrenztes fertiges Los.
4. Prüfablauf für vollständige Flaschen-Sets
Wir beginnen mit nicht zerstörenden Prüfungen und reservieren ausreichend eindeutig gekennzeichnete Muster für Funktions- oder Zerstörungsprüfungen. So bleiben Auffälligkeiten bis zur Entscheidung nachvollziehbar.
| Reihenfolge | Prüfbereich | Typische Merkmale | Erforderliche Festlegung |
|---|---|---|---|
| 1 | Identität und Verpackung | Artikel, Farbe, Charge, Kartonkennzeichnung, Menge, Teilezuordnung | freigegebener Stand und Packvorgabe |
| 2 | Sichtprüfung | Verformung, Grat, Verschmutzung, schwarze Punkte, Schlieren, Kratzer | Beleuchtung, Betrachtungsabstand, Grenzmuster |
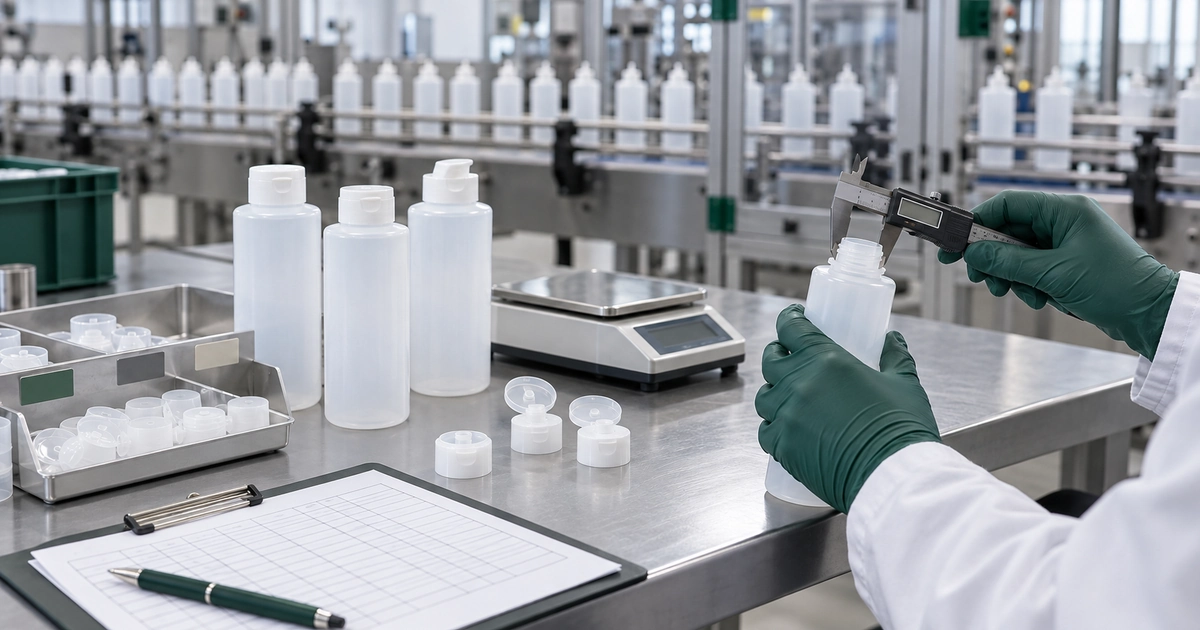
| 3 | Maße | Mündung, Höhe, Durchmesser, Dichtfläche, Ovalität | Messpunkte, Messmittel, Toleranz und Auflösung |
| 4 | Gewicht und Kapazität | Leergewicht, Nutz- oder Randvollvolumen | Konditionierung, Waage, Füllmethode und Temperatur |
| 5 | Verschlussfunktion | Aufbringen, Drehmoment, Klappfunktion, Erstöffnung, Ventilsitz | vollständige Teilekombination und Prüfablauf |
| 6 | Dichtheit und Gebrauch | Kopfstand, Druck- oder Vakuumprüfung, Dosierung, Luftnachströmung | Prüfmedium, Füllgrad, Temperatur, Druck, Zeit und Akzeptanzkriterium |
| 7 | mechanische Beanspruchung | wiederholtes Quetschen, Rückstellung, Fall oder Stapellast | Last, Geschwindigkeit, Zyklen, Auflage, Falllage und Endkriterium |
| 8 | Versandfreigabe | Karton, Beutel, Stückzahl, Kennzeichnung und Dokumente | freigegebener Packplan und Abgleich mit Auftrag |
Nicht jedes Merkmal benötigt denselben Stichprobenumfang. Sichtfehler lassen sich attributiv an einer größeren Stichprobe bewerten. Maße oder Kräfte erzeugen variable Messwerte und benötigen eine andere statistische Betrachtung. Zerstörende Prüfungen werden häufig an einer kleineren, vorab zugeordneten Teilstichprobe durchgeführt. Diese Unterschiede gehören ausdrücklich in den Plan.
5. Prüfbedingungen reproduzierbar dokumentieren
Ergebnisse wie „Dichtigkeit bestanden“ oder „500-mal gequetscht“ werden erst mit den Prüfbedingungen reproduzierbar. Deshalb dokumentieren wir bei jeder Funktionsprüfung Ausgangszustand, Durchführung und Endkriterium.
Dichtigkeitsprüfung
Ein belastbarer Eintrag nennt beispielsweise Flasche, Kappe und weitere Dichtelemente, Prüfmedium, Füllmenge, Aufbringmoment, Konditionierungszeit, Temperatur, Lage, Druck oder Vakuum, Prüfdauer und das zulässige Leckagekriterium. Ein Unterwassertest mit frei gewähltem Druck kann eine Schwachstelle zeigen, bildet aber nicht automatisch Transport, Kopfstandlagerung oder die reale Sauce ab.
Wiederholtes Quetschen und Rückstellung
Dokumentiert werden Prüfgeschwindigkeit, Verformungsweg oder Kraft, Haltezeit, Entlastungszeit, Zyklenzahl, Temperatur, Füllzustand und Messzeitpunkt nach dem letzten Zyklus. Als Endkriterien kommen bleibende Verformung, Weißbruch, Riss, Leckage, veränderte Betätigungskraft oder eine definierte Rückstellzeit infrage. Eine feste Zyklenzahl ist nur sinnvoll, wenn sie aus der vorgesehenen Nutzung und dem festgelegten Verfahren abgeleitet wurde.
Fall- und Transportprüfung
Füllmedium, Füllgrad, Verschluss, Konditionierung, Fallhöhe, Aufprallfläche, Falllage und Anzahl der Stöße beeinflussen das Ergebnis. Kältelagerung darf nur angesetzt werden, wenn die vorgesehene Liefer- oder Nutzungskette diese Belastung rechtfertigt. Eine ungefüllte Flasche und ein mit Wasser gefülltes Muster können sich anders verhalten als das spätere Produkt.
6. Serienprüfung und Lebensmittelkontakt nicht gleichsetzen
Eine bestandene Maß-, Dichtheits- oder Fallprüfung bestätigt keine lebensmittelrechtliche Konformität. Umgekehrt beweist ein Migrationsbericht nicht, dass eine Kappe korrekt schließt oder die Flasche auf der Abfüllanlage läuft.
Für Lebensmittelkontaktmaterialien verlangt die europäische GMP-Regelung dokumentierte Qualitätssicherungs- und Qualitätskontrollsysteme. Die Europäische Kommission erläutert die Anforderungen an Lebensmittelkontaktmaterialien und die Verordnung (EG) Nr. 2023/2006. Funktionsprüfung, Prozesskontrolle und Konformitätsunterlagen müssen deshalb zusammenpassen, bleiben aber unterschiedliche Nachweisarten.
7. Was ein belastbares Prüfprotokoll enthalten muss
Wir bauen das Prüfprotokoll so auf, dass Ihr Team die Freigabeentscheidung ohne mündliche Zusatzinformation nachvollziehen kann.
| Abschnitt | Mindestangaben |
|---|---|
| Dokument | Protokollnummer, Version, Datum, Auftrag und Kunde oder Projekt |
| Produkt | Artikelnummer, Bezeichnung, Zeichnungsstand, Material, Farbe und vollständige Set-Zuordnung |
| Los | Produktionsdatum, Losnummer, Menge, Maschine oder Linie sowie relevante Rohstoff- und Komponentenlose |
| Stichprobenplan | Standard und Ausgabe, Prüfniveau, AQL, Planart, Prüfzustand, Stichprobenumfang, Ac/Re |
| Prüfung | Merkmal, Methode, Messmittel, Sollwert, Toleranz, Bedingungen und Einzel- oder Summenergebnis |
| Abweichung | Fehlerklasse, Anzahl, Muster-ID, Foto oder Messdatensatz und betroffene Teilmenge |
| Entscheidung | angenommen, gesperrt, nachgearbeitet, erneut geprüft oder abgelehnt; Begründung und Genehmigung |
| Rückverfolgbarkeit | Prüfer, Prüfzeit, Messmittelstatus, Aufbewahrungsmuster und Verknüpfung zu Korrekturmaßnahmen |
„i. O.“ allein reicht nicht, wenn das Ergebnis später nicht auf Methode, Sollwert und Stichprobe zurückgeführt werden kann. Fotos unterstützen die Dokumentation, ersetzen aber keine Messwerte. Bei einer Abweichung müssen Originalbefund, Entscheidung, Nacharbeit und erneute Prüfung getrennt sichtbar bleiben.
8. CoA, CoC, Prüfprotokoll und Konformitätserklärung unterscheiden
| Dokument | Zweck | Typischer Inhalt |
|---|---|---|
| Prüfprotokoll | dokumentiert eine konkrete Prüfung und Freigabeentscheidung | Los, Stichprobe, Methode, Soll-/Ist-Ergebnisse, Fehler, Entscheidung |
| CoA – Certificate of Analysis | berichtet chargenbezogene Analyse- oder Messwerte, wenn diese vereinbart sind | definierte Merkmale, Ergebnisse, Einheit, Spezifikationsbezug |
| CoC – Certificate of Conformity | bestätigt Konformität mit benannten Anforderungen | Produkt- und Losbezug, Spezifikation oder Norm, verantwortliche Freigabe |
| Konformitätserklärung für Lebensmittelkontakt | erklärt die Übereinstimmung mit einschlägigen rechtlichen Anforderungen | Material- und Artikelzuordnung, Rechtsgrundlagen, Einschränkungen und vorgesehene Verwendung |
Ein Prüfprotokoll sollte daher nicht automatisch „CoA“ heißen. Entscheidend ist nicht die englische Abkürzung, sondern ob Inhalt, Losbezug und Aussage zum vereinbarten Zweck passen.
9. Gracepack-Praxis: Los, Prüfung und Rückverfolgbarkeit verbinden
Bei Gracepack grenzen wir Flaschen- und Verschlusslose über Material, Prozess und zusammenhängende Produktion ab. Unsere werkseitige Prüfung unterscheidet zwischen laufender Auslieferungsprüfung und umfangreicherer Typprüfung. Je nach Ausführung prüfen wir bei Kunststoffflaschen Aussehen, Maße, Gewicht, Kapazität, Dichtheit und mechanische Eigenschaften; bei Verschlüssen unter anderem Aussehen, Maße, Gewicht und Dichtheit.
Neue Produkte sowie relevante Änderungen an Material oder Prozess lösen eine erneute technische Bewertung aus. Produktionsdatum und Losnummer werden mit der Produkt- und Verpackungskennzeichnung verbunden. Im Projektablauf ergänzen freigegebene Vorserienmuster, der Vergleich von Produktionsmustern, die Wareneingangs- beziehungsweise Fertigwarenprüfung und die abschließende Qualitätsdokumentation einander.
Diese Grundstruktur ersetzt keine kundenspezifische Spezifikation. Fehlerklassen, Stichprobenplan, Prüfbedingungen und Dokumentenpaket werden für die tatsächlich bestellte Flaschen-Verschluss-Kombination festgelegt.
10. Prüfplan vor Produktionsbeginn freigeben
Am wirksamsten ist der Prüfplan, wenn wir ihn vor Serienbeginn mit Konstruktion, Produktion, Qualität und Ihrem Projektteam abstimmen. So vermeiden wir nachträgliche Grenzwerte und Diskussionen über bereits produzierte Ware.
Vor der Freigabe sollten deshalb folgende Punkte geschlossen sein:
- eindeutige Produkt- und Losdefinition;
- freigegebene Zeichnungen, Spezifikationen und Grenzmuster;
- Fehlerklassen mit konkreten Beispielen;
- vereinbarte Stichprobenregeln und Prüfzustände;
- reproduzierbare Methoden und Akzeptanzkriterien;
- Vorgehen bei Sperrung, Nacharbeit und Wiederholungsprüfung;
- Umfang von Prüfprotokoll, CoC, CoA und Lebensmittelkontaktunterlagen;
- Zuständigkeiten und Freigabeberechtigungen.
Häufige Fragen zum Prüfplan für Saucen-Quetschflaschen
Garantiert eine AQL-Prüfung fehlerfreie Saucen-Quetschflaschen?
Nein. Mit einer AQL-basierten Stichprobe entscheiden wir über ein klar definiertes Los. Sie ist weder eine Null-Fehler-Garantie noch ein Ersatz für Prozessüberwachung, Funktionsfreigabe und geeignete Kontrollen bei sicherheitskritischen Merkmalen. Deshalb stimmen wir Prüfplan, Fehlerklassen und Annahmeregeln vor der Prüfung mit Ihnen ab.
Müssen bei jeder Charge 200 Flaschen geprüft werden?
Nein. Den Stichprobenumfang leiten wir aus dem vereinbarten Regelwerk, seiner Ausgabe, der Losgröße, dem Prüf- oder Sonderprüfniveau, der Art des Stichprobenplans und dem Prüfzustand ab. Die häufig genannte Zahl 200 gilt nur für bestimmte Kombinationen und lässt sich nicht pauschal auf jedes Los übertragen.
Sollten Flasche und Verschluss getrennt oder als Set geprüft werden?
Beides kann erforderlich sein. Maße, Gewicht und sichtbare Formfehler prüfen wir an Einzelteilen. Dichtheit, Aufbringmoment, Erstöffnung, Dosierung und Rückstellung untersuchen wir dagegen an der eindeutig zugeordneten Flaschen-Verschluss-Kombination, bei Bedarf einschließlich Ventil, Dichtung oder Siegelfolie.
Sind CoA, CoC und Prüfprotokoll dasselbe?
Nein. Ein CoA enthält chargenbezogene Analyse- oder Messwerte, sofern solche Merkmale vereinbart sind. Ein CoC bestätigt die Konformität mit benannten Anforderungen. Ein Prüfprotokoll dokumentiert Prüflos, Stichprobe, Methode, Sollwerte, Ergebnisse und Entscheidung. Für Lebensmittelkontaktmaterialien kann zusätzlich eine Konformitätserklärung mit zugehöriger Dokumentationsgrundlage erforderlich sein.
Serienfreigabe auf die tatsächliche Ausführung beziehen
Senden Sie uns Artikel- oder Zeichnungsstand, Flaschen- und Verschlussmaterial, Farbe, Füllgut, Fülltemperatur, vorgesehene Gebrauchslage, Abfüllprozess, Losgröße, Verpackung und kritische Fehlerfolgen. Daraus legen wir Stichprobe, Prüfreihenfolge, Akzeptanzkriterien und Dokumentationsumfang für Ihr konkretes Serienlos fest.