Bei einem Mehrkavitätenwerkzeug kann der Gesamtprozess ruhig wirken, obwohl eine einzelne Kavität systematisch abweicht. Werden alle Flaschen ohne Herkunftsbezug zusammen ausgewertet, verschmelzen Werkzeugunterschiede, zeitliche Prozessänderungen und Messstreuung zu einem einzigen Mittelwert. Das erschwert die Ursachenanalyse und kann dazu führen, dass eine auffällige Teilmenge erst beim Abfüller entdeckt wird.
Kavitätenbezogene Qualitätskontrolle verbindet deshalb vier Elemente: eine verlässliche Teilezuordnung, geeignete Messsysteme, eine zur Datenstruktur passende statistische Prozessregelung und einen vorab freigegebenen Reaktionsplan. Erst diese Verbindung zeigt, ob eine Abweichung vom Werkzeug, vom laufenden Prozess, vom Messverfahren oder von einer anderen Einflussgröße stammt.
Entscheidend ist nicht, möglichst viele Werte zu sammeln. Entscheidend ist, dass jeder Wert eindeutig zu Produkt, Zeitpunkt, Werkzeugquelle, Messmethode und Spezifikation gehört.
1. Rückverfolgbarkeit vor der Messung aufbauen
Eine Kavitätenanalyse beginnt nicht mit einer Regelkarte. Zuerst muss feststehen, welche Fertigungsquelle eine Flasche tatsächlich geprägt hat. Je nach Prozess kann eine sichtbare Nestnummer am Boden hilfreich sein; sie ist jedoch nur dann belastbar, wenn Nummerierung, Werkzeugbelegung und Materialfluss dokumentiert sind.
Für einen auswertbaren Datensatz werden typischerweise erfasst:
- Artikelnummer, Zeichnungs- und Revisionsstand;
- Material- und Farbcharge sowie gegebenenfalls Preform-Charge;
- Maschine, Linie, Werkzeug und Werkzeugrevision;
- Kavität, Werkzeugseite, Blaskopf oder Formstation – passend zum Prozess;
- Produktionsdatum, Schicht und möglichst enger Zeitabschnitt;
- Anfahr-, Regelbetrieb-, Eingriffs- oder Wiederanlaufstatus;
- Messmittel, Prüfer, Messzeitpunkt und Konditionierung;
- Verpackungs- und Sperrstatus der zugehörigen Teilmenge.
Eine bloße Bodenmarkierung reicht nicht, wenn Teile nach der Entnahme vermischt werden. Behälter, Förderweg, Probenbeutel und Prüfprotokoll benötigen dieselbe Zuordnungslogik. Bei manueller Entnahme sollte ein vollständiger Zyklus in einer festgelegten Reihenfolge abgelegt werden. Automatische Systeme benötigen eine validierte Verbindung zwischen Erkennung, Ausschleusung und Datensatz.
ISBM: Preform- und Blasursprung auseinanderhalten
Beim einstufigen Spritzstreckblasen entstehen Preform und Flasche in einem zusammenhängenden Maschinenprozess. Beim zweistufigen Verfahren werden Preforms separat hergestellt, gelagert und später erneut erwärmt und geblasen. Eine Abweichung an der fertigen Flasche kann daher mit der Preform-Spritzgusskavität, der Heizposition, der Reck- und Blasstation oder deren Wechselwirkung zusammenhängen.
Eine einzige Kennzeichnung an der Flasche bildet diese Kette nicht automatisch vollständig ab. Für die Ursachenanalyse muss klar sein, welche Verknüpfung der eingesetzte Prozess tatsächlich zulässt. Andernfalls sollte im Bericht offen zwischen bestätigter und lediglich vermuteter Herkunft unterschieden werden.
EBM: Blaskopf, Formstation und Werkzeugseite berücksichtigen
Beim Extrusionsblasen beeinflussen unter anderem Schlauchbildung, Wanddickensteuerung, Blaskopf, Werkzeugschließung, Kühlung und Abquetschbereiche das Ergebnis. In Mehrkopf- oder Mehrstationenanlagen ist „Kavität“ deshalb möglicherweise nicht die einzige sinnvolle Gruppierung. Flaschen aus linker und rechter Werkzeughälfte oder aus unterschiedlichen Köpfen können verschiedene Fehlermuster zeigen.
Die Kennzeichnung im Prüfplan sollte der realen Maschine folgen. Eine erfundene Kavitätenlogik erzeugt präzise aussehende, aber nicht handlungsfähige Daten.
2. Kritische Merkmale nach Prozess und Funktion auswählen
Nicht jedes messbare Merkmal eignet sich als Leitgröße. Gute SPC-Merkmale reagieren früh auf relevante Prozessänderungen, lassen sich ausreichend sicher messen und stehen in nachvollziehbarer Beziehung zu Funktion oder Spezifikation.
| Bereich | ISBM – mögliche Leitmerkmale | EBM – mögliche Leitmerkmale | Funktionsbezug |
|---|---|---|---|
| Mündung | Gewinde-, Dichtflächen- und Eintrittsmaße; Finish-Höhe; Ovalität | nachbearbeitete Mündung, Dichtfläche, Gewinde- oder Rastmaße | Verschlusssitz, Drehmoment, Dichtheit, Anlagenlauf |
| Flaschenkörper | Gesamthöhe, Durchmesser, Seitenwandverteilung, Standfläche | Gewicht, lokale Wanddicke, Wandverteilung, Außenkontur | Steifigkeit, Quetschverhalten, Etikettierung, Führung |
| Boden | Standring, Einspritzbereich und Geometrie | Quetschnaht, Grat, Wanddicke und Standfläche | Standfestigkeit, Riss- und Leckagerisiko |
| Optik | Trübung, Schlieren, unvollständige Ausformung, Spannungsanzeichen | Schlauchmarken, Falten, Grat, ungleichmäßige Ausformung | Verkaufsfähigkeit und mögliche Prozessabweichung |
| Funktion | Top-Load, Volumen, Dichtheit, Verschlussprüfung | Dichtheit, Quetschkraft, Rückstellung, Fall- oder Belastungsprüfung | Abfüllung, Transport und Anwendung |
Gewicht ist leicht zu messen, beschreibt aber nicht automatisch die lokale Materialverteilung. Zwei Flaschen können dasselbe Gesamtgewicht und dennoch unterschiedliche Wandprofile aufweisen. Ebenso beweist ein korrektes Mündungsmaß allein keine Dichtheit des vollständigen Systems. Variable Messdaten und Funktionsprüfungen ergänzen sich; sie sind nicht austauschbar.
3. Messsysteme vor SPC und Fähigkeitsanalyse absichern
Wenn die Messstreuung einen wesentlichen Anteil der beobachteten Produktstreuung ausmacht, zeigt die Regelkarte vor allem das Prüfverfahren. Vor einer Prozessfähigkeitsanalyse müssen daher Messmerkmal, Messpunkt, Aufspannung, Messkraft, Auflösung und Konditionierung festgelegt werden.
Die ISO 22514-7 behandelt die Fähigkeit von Messprozessen. Für die praktische Umsetzung sind unter anderem folgende Fragen zu beantworten:
- Ist das Messmittel für Toleranz und erwartete Prozessstreuung ausreichend auflösend?
- Liefert dasselbe Messobjekt bei Wiederholung vergleichbare Ergebnisse?
- Erzeugen unterschiedliche Prüfer oder Aufspannungen systematische Unterschiede?
- Bleiben Referenz und Messprozess über Schicht, Temperatur und Zeit stabil?
- Wird tatsächlich das in Zeichnung oder Prüfplan definierte Merkmal erfasst?
Typische Prüfmittel und ihre Grenzen
| Prüfmittel | Geeignete Aufgabe | Häufige Fehlerquelle |
|---|---|---|
| Messschieber oder Bügelmessschraube | klar definierte Außen- und Höhenmaße | elastische Verformung, unterschiedliche Messkraft, falscher Messpunkt |
| Gewinde-, Grenz- oder Funktionslehre | schnelle Gut-Schlecht-Prüfung definierter Schnittstellen | verschlissene Lehre, fehlende Zwischenwerte, falsche Anwendung |
| Präzisionswaage | Gesamtgewicht oder Sektionsgewicht | Luftzug, Verschmutzung, ungeklärte Tara und Auflösung |
| Wanddickenmessgerät | lokale Wandstärke an festgelegten Zonen | wechselnde Messposition, Geometrieeinfluss, ungeeignete Kalibrierung |
| Volumenprüfung | Randvoll- oder Nutzvolumen | Temperatur, Meniskus, Füllmethode und Ablesefehler |
| Druck-, Vakuum- oder Dichtheitsprüfer | Leckage unter definierten Bedingungen | unbekannte Nachweisgrenze, ungeeignete Adapter, fehlende Referenzteile |
Der NIST-Leitfaden zur statistischen Überwachung von Messprozessen betont, dass sich Messprozesse sowohl in systematischer Abweichung als auch in Streuung verändern können. Ein kalibriertes Gerät allein bestätigt deshalb noch keinen dauerhaft beherrschten Messablauf.
4. Proben nach Kavität und Produktionszeit planen
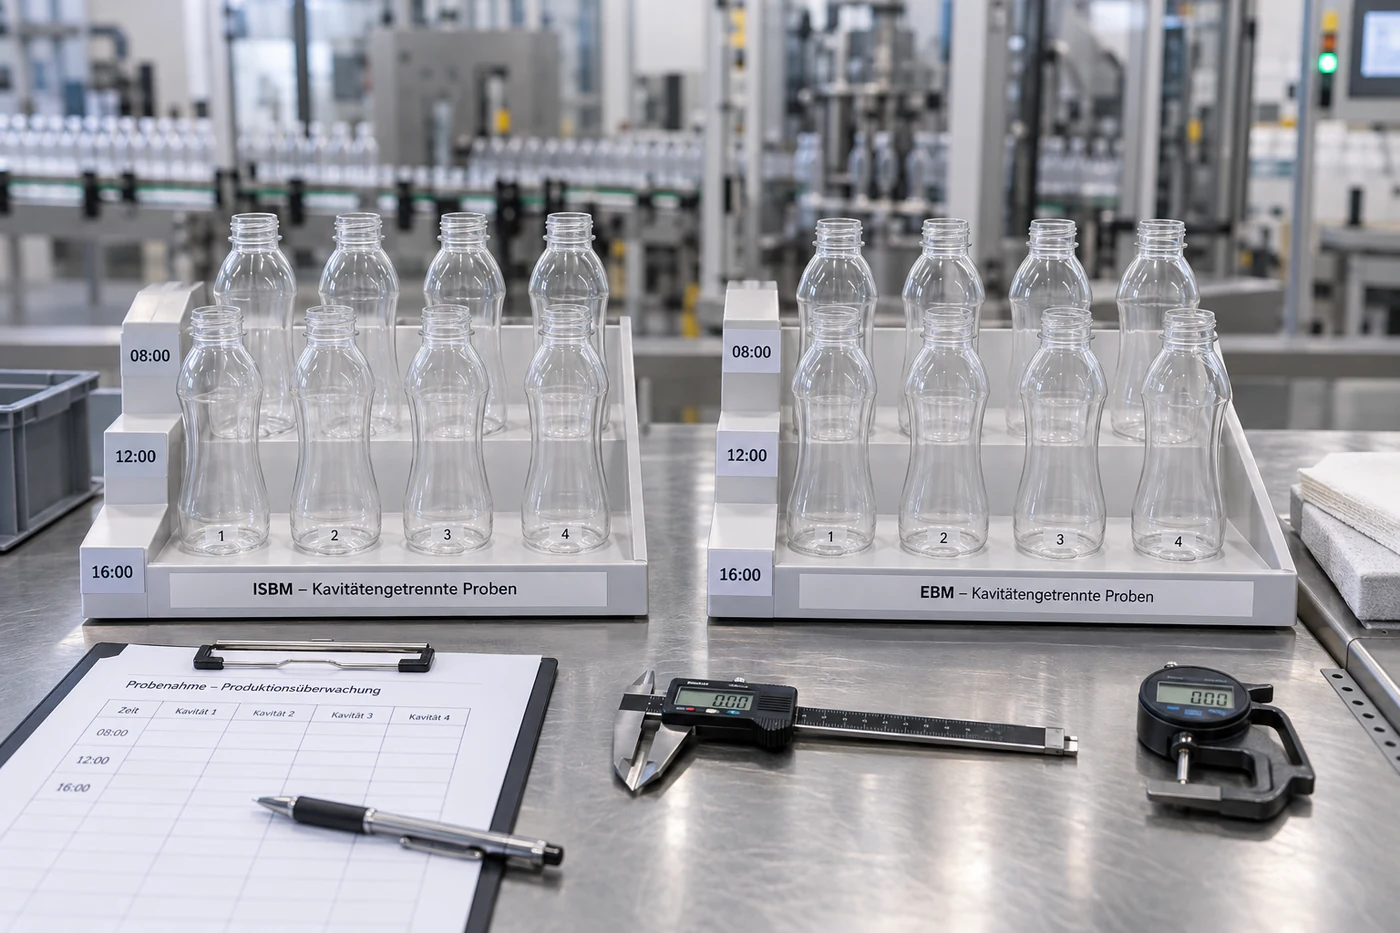
Eine Stichprobe aus dem fertigen Sammelbehälter beantwortet eine andere Frage als eine geordnete Prozessprobe. Für eine kavitätenbezogene Untersuchung werden Teile so entnommen, dass Werkzeugquelle und Zeit erhalten bleiben.
Ein praktikables Schema besteht aus vollständigen Zyklen oder logisch vollständigen Maschinensätzen zu festgelegten Ereignissen:
- nach stabilem Anfahren;
- während des dokumentierten Regelbetriebs;
- nach Material-, Farb- oder Auftragswechsel;
- vor und nach Werkzeugreinigung, Wartung oder Parameteränderung;
- nach ungeplantem Stopp und erneutem Hochlauf;
- am Ende des Produktionsloses.
Das Zeitintervall darf nicht pauschal aus einem allgemeinen Blogbeispiel übernommen werden. Es richtet sich nach Takt, Prozessrisiko, Änderungsdynamik, bisherigen Erkenntnissen, automatischer Überwachung und der Menge, die bei einem späten Signal gesperrt werden müsste.
Prozessüberwachung und Losannahme trennen
Kavitäten- und Zeitproben helfen, Drift und Quellenunterschiede zu erkennen. Eine AQL-basierte Annahmestichprobe entscheidet dagegen nach einem vereinbarten Plan über ein definiertes Los. Beide können Teil des Qualitätssystems sein, dürfen im Protokoll jedoch nicht als dieselbe Stichprobe dargestellt werden.
5. Regelkarte passend zur Datenstruktur wählen
„Eine X̄-R-Karte je Kavität“ ist keine universelle Lösung. Die Kartenart hängt davon ab, wie viele Werte pro Kavität und Zeitpunkt vorliegen, ob die Untergruppen fachlich sinnvoll sind und ob die Daten variable Messwerte oder Fehlerzählungen darstellen.
| Datenstruktur | Möglicher Ansatz | Vor der Anwendung prüfen |
|---|---|---|
| mehrere Messwerte je Kavität und Zeitpunkt | X̄-R- oder X̄-S-Karten | rationale Untergruppen, Untergruppengröße, Verteilung und Unabhängigkeit |
| ein Messwert je Kavität und Zeitpunkt | Individuals-/Moving-Range-Ansatz | zeitliche Abhängigkeit, Messauflösung und ausreichende Ausgangsdaten |
| Fehlerzahl je gleich großer Prüfeinheit | np- oder c-Karte | konstante Stichprobengröße beziehungsweise konstante Prüfmöglichkeit |
| Fehleranteil bei wechselnder Stichprobengröße | p-Karte | ausreichende Stückzahlen und geeignete Modellannahmen |
| mehrere parallele Kavitätenströme | getrennte Karten, Mehrstromkarte oder hierarchische Auswertung | gemeinsame und kavitätenspezifische Streuungsanteile |
Kontrollgrenzen werden aus einem fachlich abgegrenzten, statistisch beherrschten Ausgangszeitraum abgeleitet. Sie sind keine Toleranzgrenzen. Eine Flasche kann innerhalb der Kundenspezifikation liegen und dennoch ein statistisches Signal erzeugen; umgekehrt kann ein ruhiger Prozess dauerhaft außerhalb einer falsch zentrierten Spezifikation produzieren.
Warnsignale nicht als starre Naturgesetze behandeln
Punkte außerhalb der Eingriffsgrenzen, längere Folgen auf einer Mittellinienseite oder systematische Trends können Sonderursachen anzeigen. Welche Regeln verwendet werden, muss im SPC-Plan festgelegt sein und zur Fehlalarmrate, Datenstruktur sowie Reaktionsfähigkeit passen. Die oft genannte Folge von sieben Punkten ist nur eine mögliche Regel, kein universeller Freigabestandard.
6. Prozessfähigkeit erst nach Stabilitäts- und Messnachweis bewerten
Fähigkeitskennwerte verdichten die Beziehung zwischen Prozessstreuung und Spezifikationsgrenzen. Sie dürfen erst interpretiert werden, wenn der betrachtete Prozess ausreichend stabil ist, die Daten zum Modell passen und die Messunsicherheit klein genug ist. Die ISO 22514-1 beschreibt allgemeine Grundsätze für Fähigkeits- und Leistungsuntersuchungen.
Für eine kavitätenbezogene Bewertung sind mindestens drei Sichtweisen sinnvoll:
- Lage je Kavität: Produziert eine Kavität dauerhaft näher an einer Spezifikationsgrenze?
- Streuung je Kavität: Ist eine Kavität instabiler oder breiter verteilt als die anderen?
- Gesamtprozess: Welche Streuung erhält der Kunde tatsächlich, wenn alle Kavitäten gemeinsam geliefert werden?
Ein gemeinsamer Cpk-Wert kann eine problematische Kavität verdecken. Nur Einzelwerte je Kavität zu berichten kann wiederum die reale Mischlieferung ausblenden. Deshalb gehören Herkunft, Zeitraum, Datenumfang, Verteilungsannahme, verwendeter Kennwert und Berechnungsversion in den Bericht.
Ein pauschaler Zielwert wie 1,33 ist kein Ersatz für eine Vereinbarung. Kritische Dicht- oder Passmerkmale können eine andere Risikosteuerung verlangen als optische Nebenmerkmale. Funktionsprüfungen und Fehlervermeidung bleiben auch bei guten Fähigkeitswerten erforderlich.
7. Unterschiede zwischen Kavitäten und zeitliche Drift trennen
Für die Ursachenanalyse reicht die Frage „Welche Kavität ist schlecht?“ nicht. Eine auffällige Differenz kann aus Werkzeuggeometrie, Temperaturverteilung, Verschleiß, Kühlung, Materialzustand, Maschinenposition oder Messung entstehen. Ebenso kann eine gemeinsame zeitliche Verschiebung alle Kavitäten betreffen.
Hilfreich ist eine Auswertung in dieser Reihenfolge:
- Messsystem und Teilezuordnung bestätigen.
- Kavitätenniveau über einen stabilen Zeitraum vergleichen.
- Zeitverlauf innerhalb jeder Kavität prüfen.
- gemeinsame Signale aller Kavitäten von einzelnen Ausreißern trennen.
- Eingriffe, Stopps, Wartung und Materialwechsel auf derselben Zeitachse markieren.
- betroffene Merkmale mit Prozessparametern und sichtbaren Fehlerbildern abgleichen.
Bei ISBM kann eine gemeinsame Veränderung mehrerer Blasstationen auf Preformzustand, Heizung oder gemeinsame Prozessluft hinweisen; ein Einzelmuster kann stärker auf eine Station oder Werkzeugposition deuten. Bei EBM sind gemeinsame Änderungen des Schlauchs von lokalen Einflüssen an Kopf, Werkzeugseite, Quetschbereich oder Kühlkreis zu unterscheiden. Diese Zuordnungen sind Arbeitshypothesen und müssen durch gezielte Versuche bestätigt werden.
8. Reaktionsplan für SPC-Signale definieren
Ein SPC-Signal ist keine automatische Aussage, dass alle betroffenen Teile außerhalb der Spezifikation liegen. Es zeigt zunächst, dass sich der Prozess gegenüber seinem erwarteten Zustand verändert haben könnte. Der Reaktionsplan legt fest, wie schnell aus diesem Hinweis eine abgesicherte Produktentscheidung wird.
| Phase | Verbindliche Frage | Mögliche Maßnahme |
|---|---|---|
| Signal bestätigen | Ist Zuordnung, Messmittel und Dateneingabe plausibel? | Referenz prüfen, Messung wiederholen, Teilidentität sichern |
| Prozess sichern | Darf die Anlage weiterlaufen? | betroffene Station stoppen, Leistung reduzieren oder Produktion kontrolliert unterbrechen – nur soweit technisch vorgesehen |
| Menge eingrenzen | Seit welchem bestätigten Gut-Zeitpunkt besteht das Risiko? | Teilmenge nach Kavität, Zeit, Palette oder Behälter sperren |
| Ursache untersuchen | Welche gemeinsame oder lokale Änderung passt zum Befund? | Werkzeug, Temperatur, Druck, Kühlung, Material und Handhabung prüfen |
| Korrektur verifizieren | Wirkt die Maßnahme ohne neue Nebenwirkung? | definierter Probelauf, vollständiger Kavitätensatz, Maß- und Funktionsprüfung |
| Wiederanlauf freigeben | Wer entscheidet anhand welcher Kriterien? | dokumentierte Freigabe durch benannte Funktion |
| gesperrte Ware entscheiden | Welche Teile sind nachweislich verwendbar? | sortieren, nachprüfen, nacharbeiten oder verwerfen; Entscheidung begründen |
Nicht jede Maschine erlaubt das Abschalten einer einzelnen Kavität oder Station. Ein Reaktionsplan darf diese Möglichkeit nur vorsehen, wenn Anlagenhersteller, Prozessfreigabe und Sicherheitskonzept sie unterstützen. Andernfalls ist eine kontrollierte Unterbrechung oder eine andere technisch bestätigte Maßnahme festzulegen.
9. Bericht mit Rohdaten und Entscheidungen aufbauen
Ein belastbarer Bericht ermöglicht es einem Dritten, die Auswertung und die Freigabeentscheidung nachzuvollziehen. Eine farbige Ampel oder der Eintrag „SPC bestanden“ genügt nicht.
Der Bericht sollte mindestens enthalten:
- Produkt, Zeichnungsstand und Spezifikation mit Einheit;
- Produktionslos, Maschine, Werkzeug, Kavität oder Quellenkennung;
- Entnahmezeit, Schicht und Prozessstatus;
- Messmethode, Messmittel-ID, Messpunkt und Konditionierung;
- unveränderte Einzelmesswerte statt nur Mittelwerte;
- Regelkartentyp, Baseline-Zeitraum und Version der Grenzen;
- erkannte Signale und verwendete Entscheidungsregeln;
- betroffene Zeitspanne und gesperrte Menge;
- Ursachenanalyse, Korrektur und Wiederanlaufdaten;
- finale Entscheidung, Verantwortlicher und Freigabezeitpunkt.
Korrigierte Werte dürfen den Originaleintrag nicht unsichtbar ersetzen. Änderung, Begründung und Bearbeiter müssen erhalten bleiben. Gleiches gilt für neu berechnete Kontrollgrenzen: Werden Grenzen nach Prozessverbesserung aktualisiert, bleiben Geltungsbeginn und frühere Version nachvollziehbar.
10. Gracepack-Praxis: Messdaten mit Muster- und Chargenfreigabe verbinden
Gracepack verfügt über Spritzguss- und Blasformressourcen sowie eine eigene Qualitätskontrolle für lebensmittelechte Kunststoffflaschen und Verschlüsse. Im Projektablauf werden Zeichnungsstand, Material, Farbe, Muster, Produktionscharge und Verpackungsausführung zusammengeführt. Je nach Produkt gehören Optik, Maße, Gewicht, Kapazität, Verschlusssitz und Dichtheit zum Prüfrahmen.
Eine kavitätenbezogene SPC-Auswertung wird nicht pauschal für jede vorhandene Flasche versprochen. Vor Produktionsbeginn muss geklärt werden, welche Kavitäten- oder Stationskennung technisch verfügbar ist, welche Rohdaten der Auftrag verlangt und welche Merkmale mit welcher Methode überwacht werden sollen. Für neue Werkzeuge oder besonders kritische Schnittstellen können geordnete Muster, Grenzmuster und kundenspezifische Prüfprotokolle vereinbart werden.
Der Nutzen für den Einkauf liegt in einer klareren Eingrenzung: Tritt später eine Abweichung auf, lassen sich Werkzeugquelle, Produktionszeitraum, Prüfstatus und betroffene Teilmenge schneller miteinander verbinden. Das reduziert unnötige Vollsperrungen, ersetzt aber weder eine belastbare Spezifikation noch die gemeinsame Freigabe der vollständigen Flaschen-Verschluss-Kombination.
11. Checkliste für Lastenheft und Qualitätsvereinbarung
Vor Auftrag oder Werkzeugfreigabe sollten Lieferant und Kunde folgende Punkte schriftlich schließen:
- Welche Maschinen-, Werkzeug-, Kavitäten- oder Stationskennung wird gespeichert oder am Teil abgebildet?
- Welche Maße und Funktionen sind kritisch, und wo liegen die Messpunkte?
- Welche Messmittel, Auflösungen, Konditionierungen und Referenzen gelten?
- Wie wird die Fähigkeit des Messprozesses nachgewiesen?
- Wie werden Proben über Kavitäten, Zeit und Prozessereignisse verteilt?
- Welche Regelkarten und Signalregeln werden verwendet?
- Welche Spezifikations- und welche statistischen Kontrollgrenzen gelten?
- Welche Reaktion, Sperrlogik und Wiederanlaufprüfung folgt auf ein Signal?
- Welche Rohdaten, Diagramme und Freigaben erhält der Kunde?
- Welche Änderungen an Material, Werkzeug oder Prozess lösen eine Neubewertung aus?
Häufige Fragen zur kavitätenbezogenen Qualitätskontrolle
Warum reicht eine gemeinsame SPC-Karte für alle Kavitäten häufig nicht aus?
Weil ein gemeinsamer Mittelwert systematische Unterschiede zwischen Kavitäten verdecken kann. Eine einzelne Kavität kann sich verschieben, während der Gesamtprozess noch unauffällig aussieht. Ob getrennte Karten, eine Mehrstromkarte oder ein hierarchisches Modell geeignet ist, hängt von Prozess, Datenmenge und Fragestellung ab.
Welche Regelkarte passt zu kavitätenbezogenen Messwerten?
Das hängt von der Stichprobenstruktur ab. Liegen je Kavität und Zeitpunkt mehrere Messwerte vor, kommen beispielsweise Mittelwert- und Spannweitenkarten infrage. Bei einem Einzelwert je Kavität und Zeitpunkt ist eher eine Individuals-and-Moving-Range-Karte zu prüfen. Für Fehlerzahlen oder Gut-Schlecht-Merkmale werden attributive Karten benötigt. Die Auswahl muss zur Verteilung und Abhängigkeit der Daten passen.
Ist ein Prozess mit Cpk größer 1,33 automatisch freigegeben?
Nein. Ein Fähigkeitsindex ist nur bei einem statistisch beherrschten Prozess, einem geeigneten Verteilungsmodell, belastbaren Spezifikationsgrenzen und einem fähigen Messprozess aussagekräftig. Der erforderliche Zielwert wird projekt- und risikobezogen vereinbart; Cpk ersetzt weder Funktionsprüfung noch Losfreigabe.
Kann jede fertige Flasche eindeutig einer Kavität zugeordnet werden?
Nur wenn Werkzeug, Kennzeichnung und Materialfluss das ermöglichen. Bei einstufigen und zweistufigen ISBM-Prozessen können Preform- und Blaskavität getrennte Fehlerquellen sein. Bei EBM müssen gegebenenfalls Blaskopf, Formstation und Werkzeugseite unterschieden werden. Die Zuordnungslogik ist deshalb vor der Datenerfassung festzulegen.
Was muss ein Reaktionsplan nach einem SPC-Signal enthalten?
Mindestens Verantwortlichkeit, Anlagenreaktion, zeitliche und kavitätenbezogene Eingrenzung, Sperrung, Ursachenprüfung, Korrektur, definierte Wiederanlaufprüfung und dokumentierte Freigabe. Ein Signal bedeutet zunächst Prozessänderung; ob Produkt tatsächlich außerhalb der Spezifikation liegt, muss gesondert bewertet werden.
Prozessdaten für Ihr Flaschenprojekt festlegen
Für eine sinnvolle Qualitätsvereinbarung benötigt Gracepack Artikel- und Zeichnungsstand, Material, Farbe, Zielvolumen, Verschluss, Abfüllbedingungen, kritische Maße, Funktionsanforderungen, Losgröße und gewünschte Dokumentation. Ergänzen Sie vorhandene Grenzmuster, Messmethoden und Anforderungen an Kavitäten- oder Stationsdaten. Daraus lässt sich vor der Serie ableiten, welche Teilezuordnung, Stichprobenstruktur und Reaktionslogik für das konkrete Projekt realistisch und prüfbar sind.